کلینیک فوق تخصصی دانش آموخته  لوله کشی صنعتی  ۸۳-۸۴ ( نفت و گاز ) -  مایترکاری

کلینیک فوق تخصصی دانش آموخته لوله کشی صنعتی ۸۳-۸۴ ( نفت و گاز ) - مایترکاری

سایتی نو و نخست برای ارائه راهنمای ساخت انواع شابلون پایپینگ به Fabricator ها و بالا بردن دانش ریاضی ایشان
کلینیک فوق تخصصی دانش آموخته  لوله کشی صنعتی  ۸۳-۸۴ ( نفت و گاز ) -  مایترکاری

کلینیک فوق تخصصی دانش آموخته لوله کشی صنعتی ۸۳-۸۴ ( نفت و گاز ) - مایترکاری

سایتی نو و نخست برای ارائه راهنمای ساخت انواع شابلون پایپینگ به Fabricator ها و بالا بردن دانش ریاضی ایشان

Double rolling offset یا چرخش در سطح و اختلاف ارتفاع


یک فوت برابر با ۱۲ اینچ است


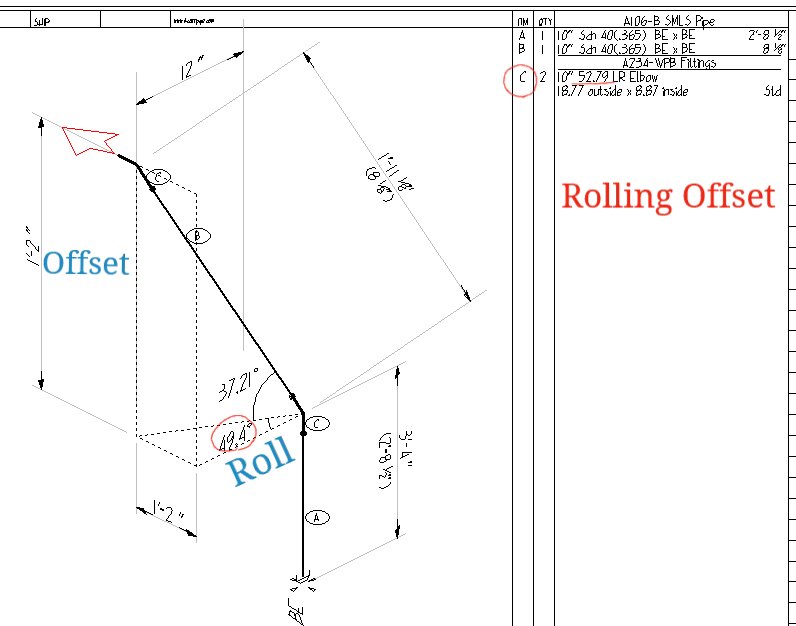
در شکل زیر از دو عدد زانویی ۵۲.۷۹ درجه باید استفاده کرد ،  اگر در Bill Of Mat نقشه ۹۰ درجه ذکر شده باشد باید مایتر کرد. چرخشی در سطح وجود دارد ( Rolling ) برای چرخش Elbow پائینی ، فرض میکنیم فلش روی Drawing جهت شمال را نشان میدهد ، لوله و Elbow را دو یا چهار سنتر کرده ، زانو را در جهت غرب قرار داده و سپس ۴۹.۴ درجه به سمت شمال می چرخانیم.


بعد از سنتر کردن ، اختلاف سنتر دو لوله و زانویی حدود ۱۱۷ میلیمتر خواهد بود.


(10.75×25.4×π)×(49.4÷360)~117.7


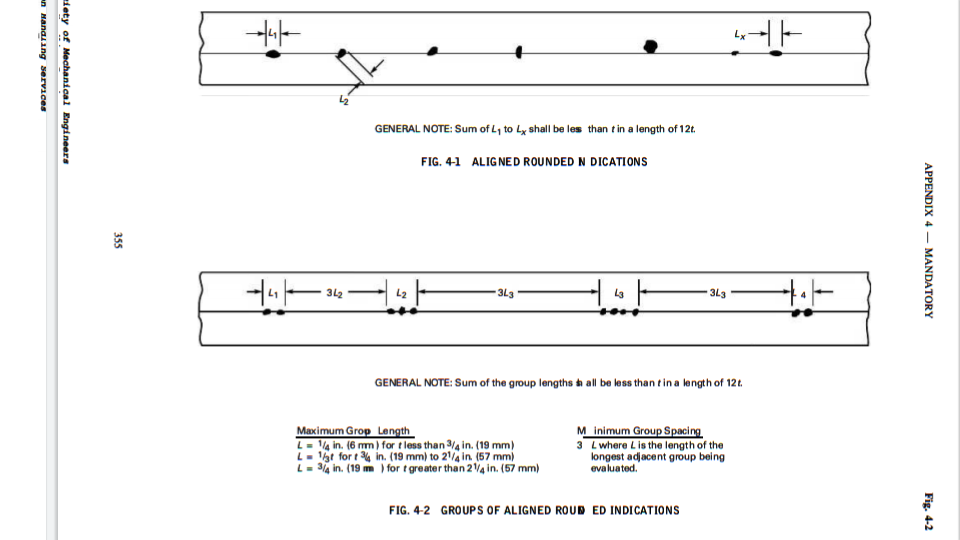
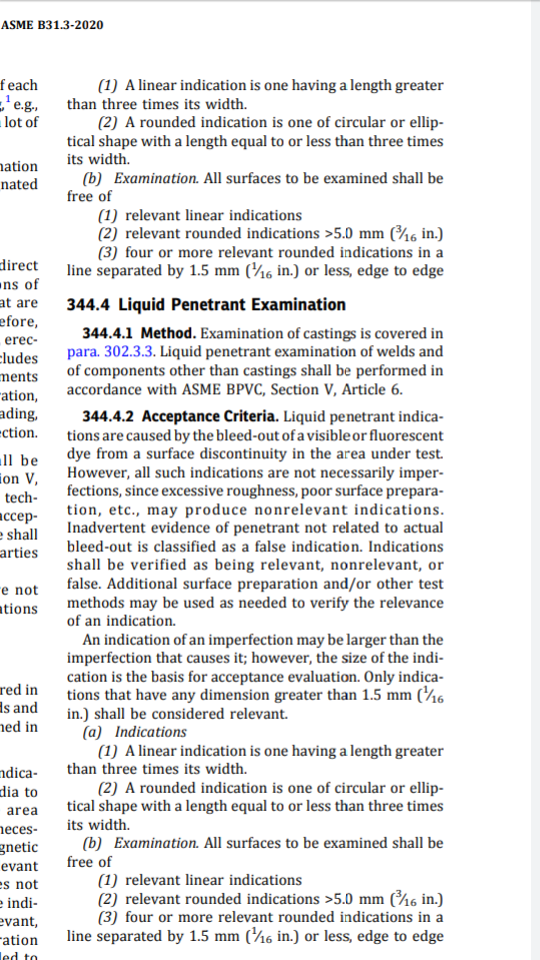
ضمیمه ۴استاندارد Asme سکشن ۸ برای اشکال پذیرش نشانه های گرد


بزرگترین اندازه نشانه گرد : 


جدول ۱-۴ مشاهده شود . بزرگترین اندازه قابل قبول هر نشانه گرد باید ربع t ( ضخامت عضور نازکتر ) یا ۴ میلیمتر هر کدام کوچکتر است باشد . استثنا : نشانه مجزا و جدا از نشانه مجاور بفاصله ۱ اینچ یا بیشتر می تواند ثلث t یا ۶ میل هر کدام کوچکتر است باشد . برای t بزرگتر از ۲ اینچ بزرگترین اندازه مجاز نشانه مجزا یا تکی به ۱۰ میل افزایش می یابد.


نشانه های گرد در یک خط یا هم تراز : 


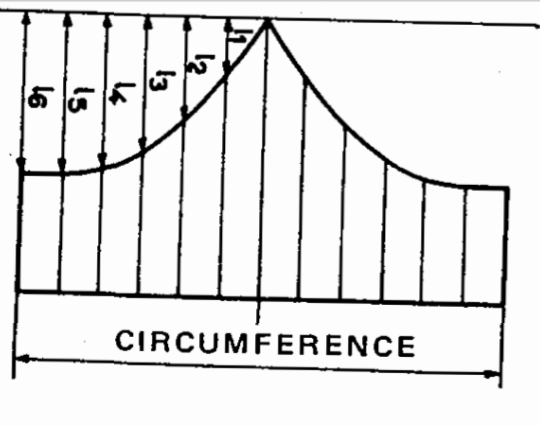
زمانی قابل پذیرش هستند که جمع کلی قطر نشانه ها کمتر از ضخامت t ( عضو thinner به تبصره ۲ جدول Asme b31.3 معیار پذیرش رجوع شود ) در طول ۱۲t باشد.شکل ۱-۴ . طول گروهی نشانه های گرد هم ردیف یا aligned و فاصله بین گروه ها باید طبق شکل ۲-۴ باشد.


ضخامت جوش کمتر از ۳.۲ میل : 


برای t کمتر از ۳.۲ میل بیشترین تعداد نشانه های گرد نباید از ۱۲ اینچ در طول ۶ اینچ جوش تجاوز نماید. در جوش هایی با طول کمتر از ۶ اینچ باید تعداد نشانه های نسبتاً کمتری مجاز باشد.


در شکل یک جمع بزرگترین قطر L1 تا ...  باید کمتر از t باشد البته در طول ۱۲t


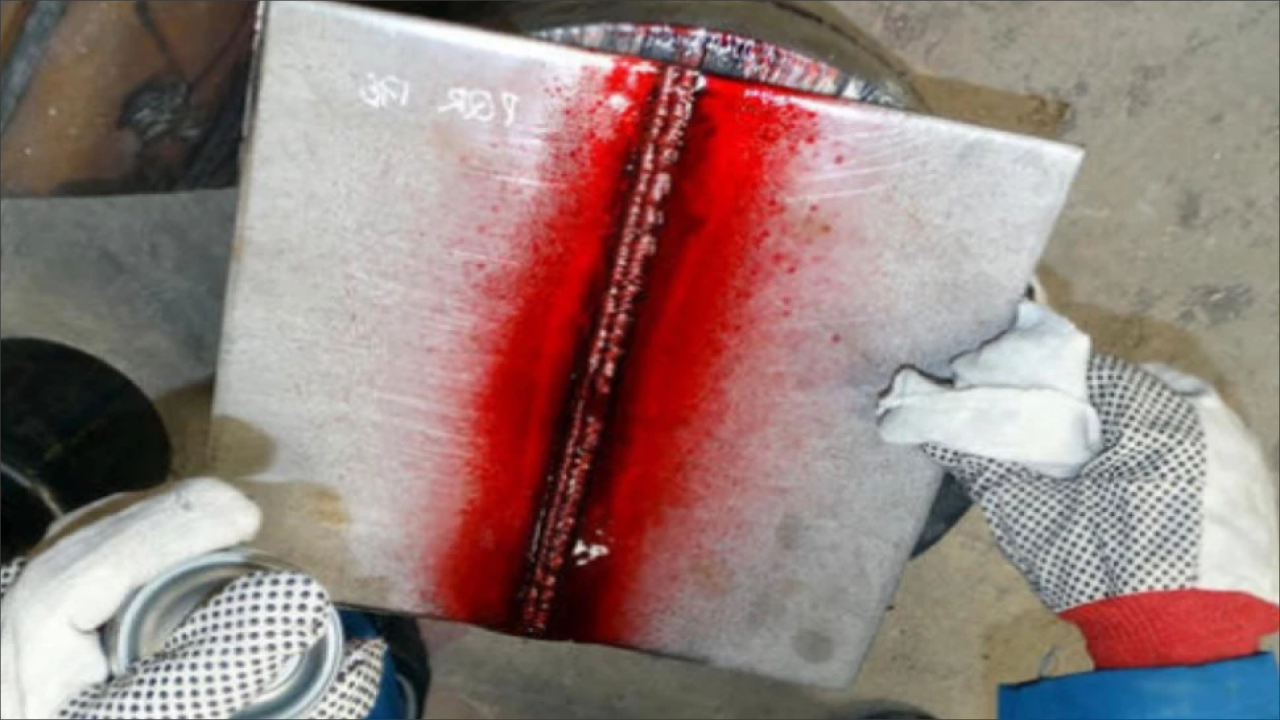
معیار پذیرش تست مایع نافذ طبق استاندارد Asme سکشن ۸ ضمیمه ۸


The ASME Code Section VIII Div. 1 Mandatory Appendix 8 covers the acceptance criteria for Penetrant testing on the weld.


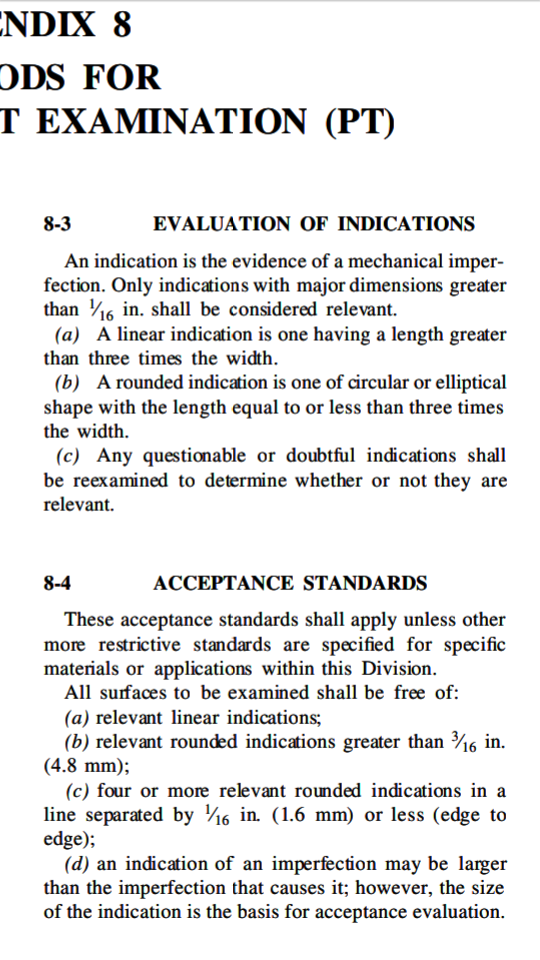
ارزیابی نشانه 


نشانه سند عیب مکانیکی است ، هر نشانه با بزرگترین اندازه اش ، بیش از ۱.۶ میل باید بعنوان نشانه مرتبط در نظر گرفته شود.


الف - نشانه خطی : طول بیش از سه برابر عرض دارد

ب- نشانه گرد ( Rounded ) : طول کمتر از ۳ برابر عرض دارد گرد یا بیضی است.

ج-نشانه های دارای سوال یا شک برانگیز برای تعیین نشانه مرتبط یا غیر مرتبط باید مجدداً بررسی و مورد آزمون قرار گیرند.


پذیرش 


تمام سطوح مورد آزمون باید عاری باشند از : 

-نشانه های خطی ( Linear ) مرتبط

-نشانه های گرد مرتبط بیش از ۴.۸ میلیمتر

-نشانه های گرد مرتبط با تعداد ۴ و بیشتر در یک خط با فاصله کمتر از ۱.۶ میلیمتر


پس طبق بالا نشانه خطی یا کشیده در هر سایزی مردود است 


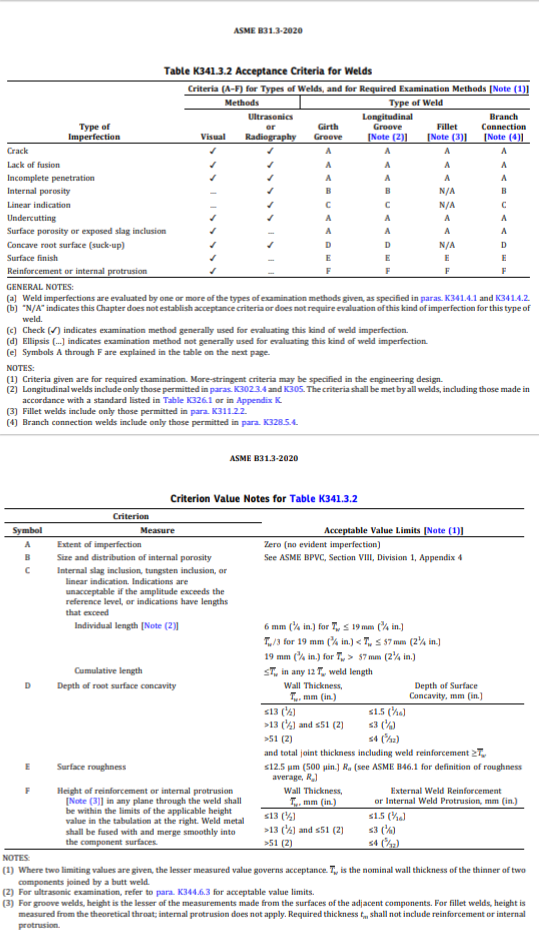
در ASME B31.3 جدول ۳۴۱.۳.۲ معیار پذیرش یادداشت ۲ نوشته شده 


تخلخل یا سربازه یا تانگستن بعنوان نشانه های گرد تعریف شده که بزرگترین طول آن ۳ برابر عرض آن  یا کمتر است. می تواند شکل دایروی ، بیضی یا نامنظم داشته باشد ، می تواند دارای دنباله و چگالی متفاوتی باشد.


(2) Porosity and inclusions such as slag or tungsten are defined as rounded indications where the maximum length is three times the width or less. These indications may be circular, elliptical, or irregular in shape; may have tails; and may vary in density. Indications where the length is greater than three times the width are defined as linear indications and may also be slag, porosity, or tungsten.


DYE PENETRANT INSPECTION – ASME Section VIII Div. 1

  • -Relevant linear indication >1/16” (1.59mm)
  • -Relevant rounded indications >3/16: (4.77mm)
  • -Four or more rounded indications in a line separated by 1/16” (1.59mm) or less (edge to edge)


در Asme B31.3 نیز معیار پذیرش تست PT اینچنین ذکر شده :


مردود شدن : 

-نشانه های خطی مرتبط ( مرتبط یعنی بزرگترین اندازه نشانه بیش از ۱.۵ میل باشد )

-نشانه های گرد با طول بیش از ۵ میل ( گرد : طول کمتر از ۳ برابر عرض )

- تعداد ۴ یا بیشتر نشانه گرد هم تراز ( در یک لاین ) با فاصله کمتر از ۱.۵ میل 


T-642 آماده سازی سطوح  در استاندارد Asme V Article 6 

حداقل یک اینچ از مناطق مجاور مورد آزمون باید خشک شود و عاری از چربی و یا پاشش و ... باشد.


(b) Prior to each liquid penetrant examination, the sur-

face to be examined and all adjacent areas within at least 1 in. (25 mm) shall be dry and free of all dirt, grease, lint, scale, welding flux, weld spatter, paint, oil, and other extraneous matter that could obscure surface openings or otherwise interfere with the examination.


T-643 خشک کردن بعد از آماده سازی 


After cleaning, drying of the surfaces to be examined shall be accomplished by normal evaporation or with forced hot or cold air. A minimum period of time shall be established to ensure that the cleaning solution has evaporated prior to application of the penetrant.


T-652 محدودیت دما : ( دمای نفوذ و سطح قطعه بین ۵ تا ۵۲ درجه  در زمان آزمون )


As a standard technique, the temperature of the penetrant and the surface of the part to be processed shall not be below 5°C  nor above 52°C throughout the examination period. Local heating or cooling is permitted provided ( به شرط اینکه )  the part temperature remains in the range of  5°C to 52°C during the examination. Where it is not practical to comply with these temperature limitations, other temperatures and times may be used, provided the procedures are qualified as specified in T-653.


T-653

When it is not practical to conduct a liquid penetrant examination within the temperature range of 5°C to 52°C, the examination procedure at the proposed lower or higher temperature range requires qualification of the penetrant materials and processing in accordance with Mandatory Appendix III of this Article.


تبصره یک حداقل Dwell Time یا زمان توقف برای نفوذ ماده Penetrant 


Material : Aluminum, magnesium, steel, brass,and bronze, titanium and high temperature alloys

Form : Castings and welds 

Type Of Discontinuity : Cold shuts, porosity, lack of fusion,cracks(All forms)

Penetrant  ( Dwell time ) : 5 Minute ( Min )


برای دما بین ۵ تا ۱۰ درجه سانتیگراد حداقل زمان اجازه برای نفوذ ماده Penetrant که معمولا قرمز رنگ است دو برابر می شود یعنی اگر در دمای ۱۰ تا ۵۲ درجه حداقل ۵ دقیقه زمان توقف یاد شده در این حالت حداقل ۱۰ دقیقه ضروری است ( shall be )

NOTE:

(1) For temperature range from 10°C to 52°C. For temperatures from 5°C up to 10°C. minimum penetrant dwell time shall be 2 times the value listed.


Y-Piece


شایعه دو ترور در بعضی سایت ها ( البته با بستن کامنت های موضوع ) 


tension-in-persian-gulf-as-gunmen-murder-two-heads-of-iranian-intelligence-services/


۳۰ اردیبهشت ۱۴۰۳ 


محمد شریفی مقدم، دبیر کل خانه پرستار با اعلام این خبر گفت: طی قراردادی که خانه پرستار با یک شرکت حفاظتی و مراقبتی بسته است، امکان خرید و تجهیز هزار پرستار کشور به وسایل امنیتی و حفاظت شخصی شامل اسپری فلفل، شوکر و باتوم تلسکوپی فراهم شده است.


Branch 45 Degree


Equal Branch

Right Angle


قانون سینوس و کسینوس


ای همیشه در صف اوّل برخیز


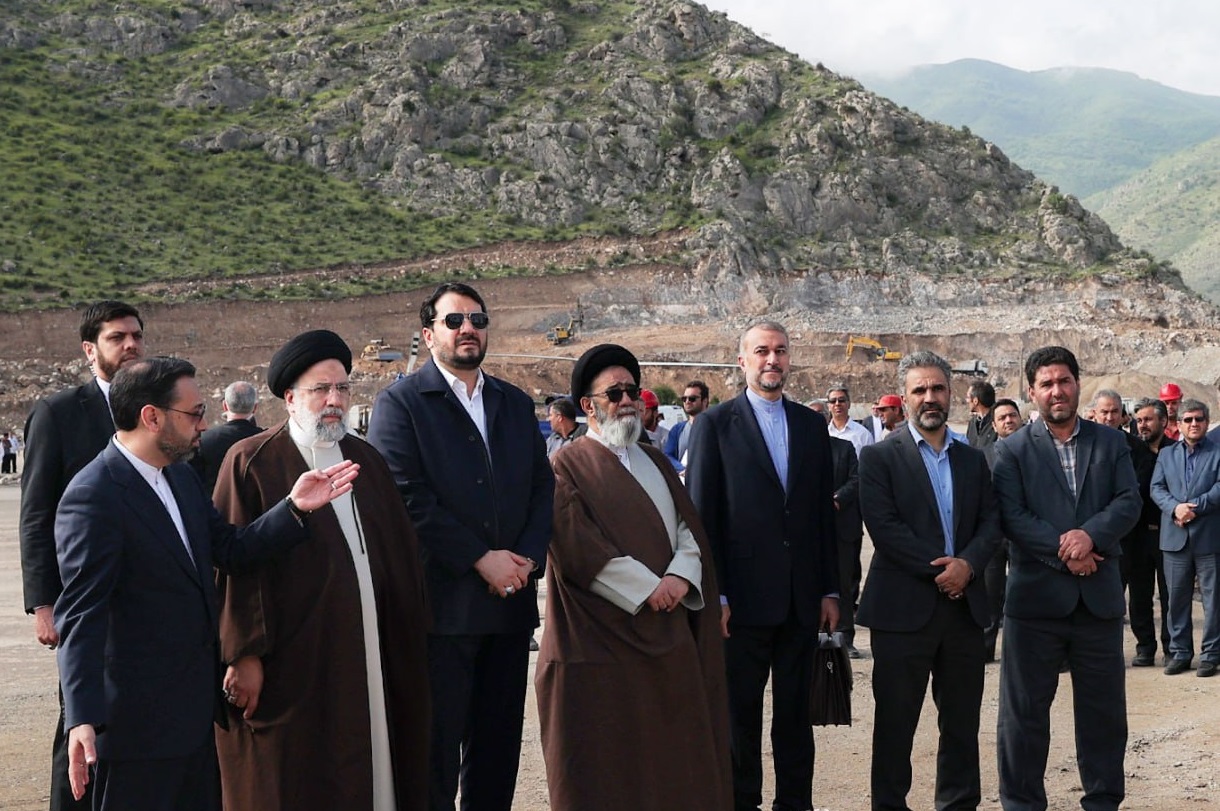
تصویر قبل از سانحه فرود سخت هلی کوپتر حامل رئیسی ( ۳۰ اردیبهشت ۱۴۰۳ )


سوره یونس ( ۲۶ ) : مردم نیکوکار به نیکوترین پاداش عمل خود و زیادتیی (از لطف خدا) نایل شوند و هرگز بر رخسار آنها گرد خجلت و ذلت ننشیند، آنانند اهل بهشت و در آنجا تا ابد متنعّمند.


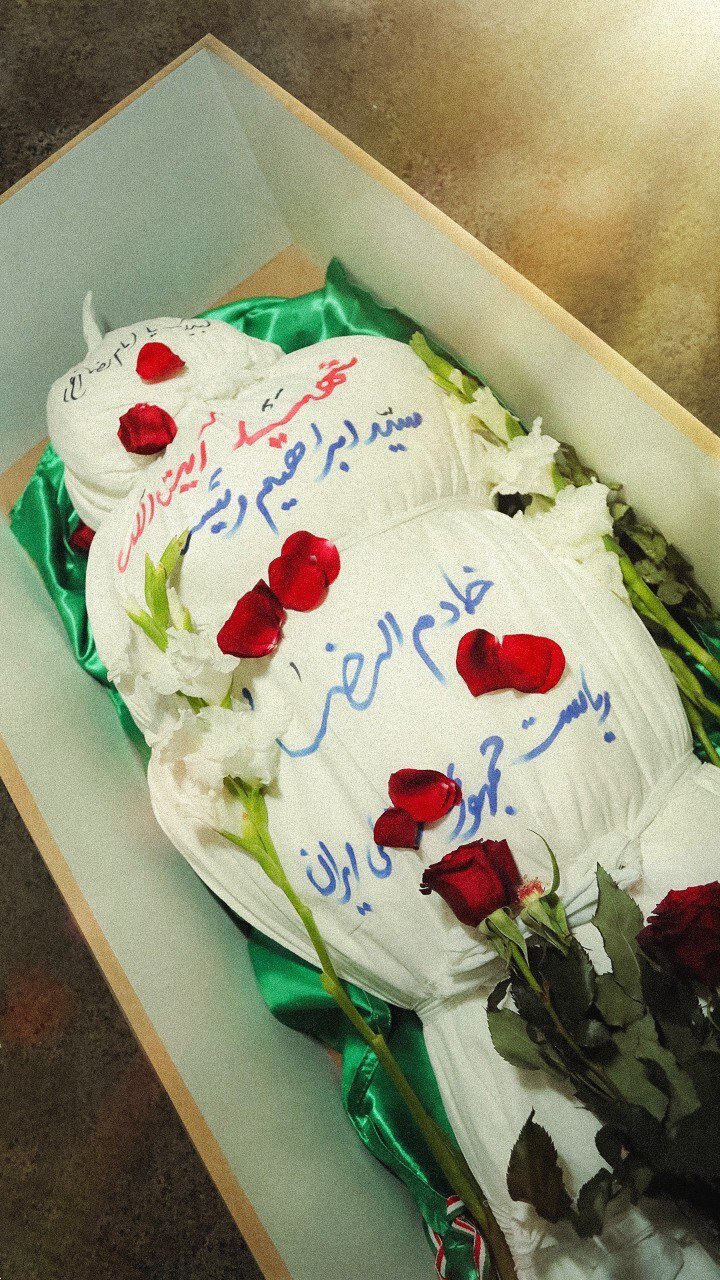
از عجائب روزگار این که همان روز، سید ابراهیم رئیسی، پیام تسلیتی برای درگذشت "علامه علی کورانی" نوشته بود و این پیام، زمانی در سایت رئیسی و سپس در سایر رسانه ها منتشر شد که خود او نیز در سقوط بالگرد جان سپرده و پیکرش سوخته بود و کسی خبر نداشت.


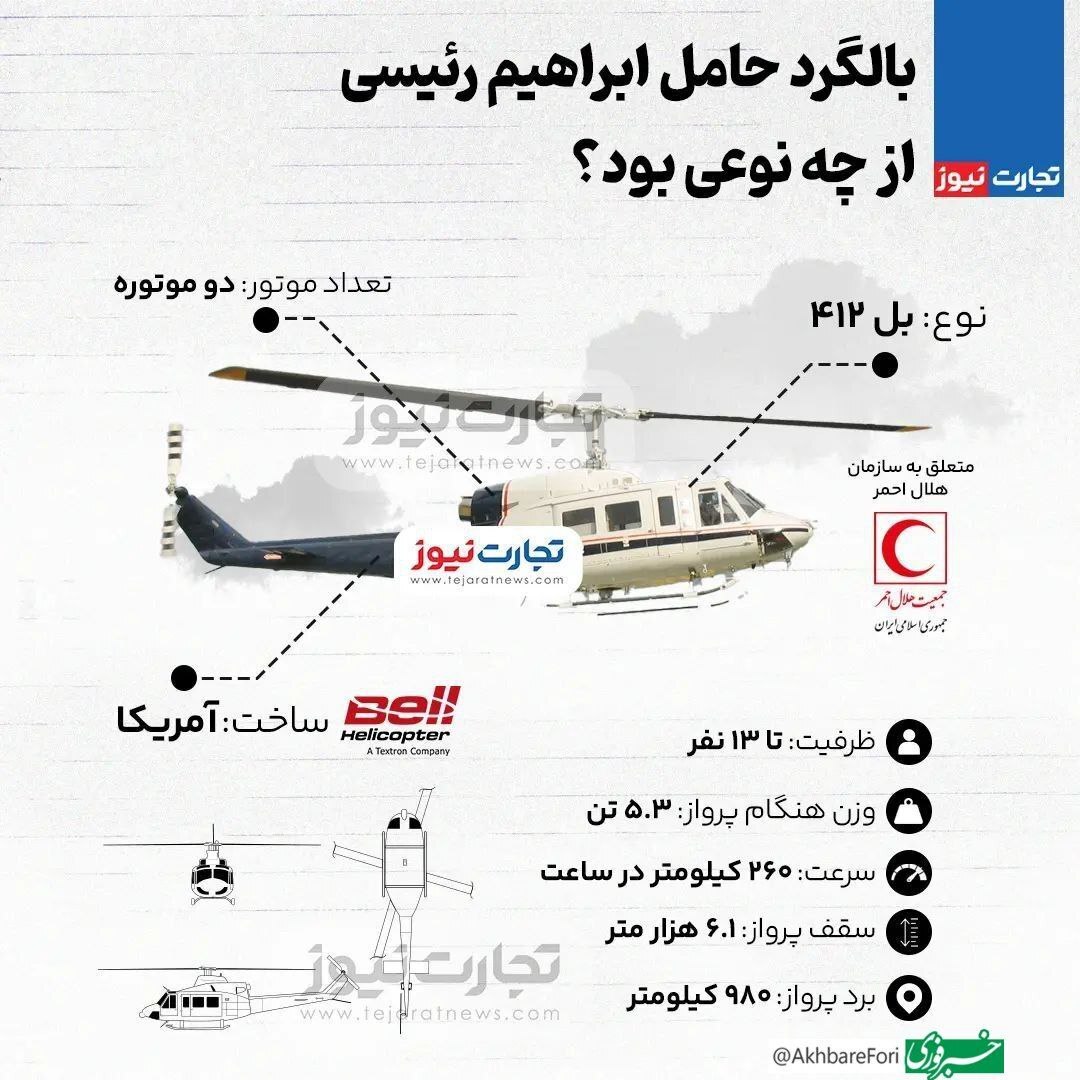
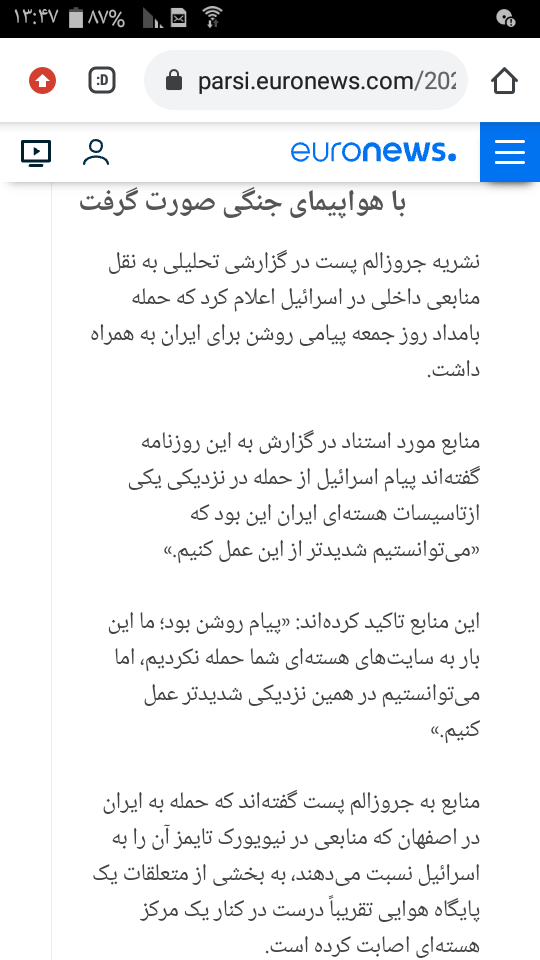
ظریف با بیان اینکه یکی از این شرایط سخت تحریم‌های ظالمانه‌ای بود که علیه کشور اعمال شده است، خاطرنشان کرد: یکی از مقصران اصلی فاجعه دیروز ایالات متحده آمریکا بود که علی رغم دستور دیوان بین‌المللی دادگستری، فروش قطعات هواپیما و هوانوردی را به ایران تحریم کرده و اجازه نمی‌دهد که مردم ایران از امکانات خوب هوانوردی برخوردار باشند و حتماً این موضوع نیز در فهرست سیاه جنایت‌های آمریکا علیه ملت ایران ثبت می‌شود .


بر اساس ادعای برخی صفحات مجازی، معاون اورژانس کشور گفته است: «ساعت دو بعد از ظهر یکشنبه همکاران ما چند بار از سمت یک سیگنال مشخص و ثابت تماس هایی داشتند از فردی که ادعا می کرده رئیس جمهور ایران است و بالگردش سقوط کرده اما همکاران ما گمان کردند او مزاحم تلفنی است و جواب او را ندادند».  پیگیری ها از روابط عمومی اورژانس کشور مشخص کرد ادعای صفحات مجازی مبنی بر مصاحبه معاون این سازمان صحت نداشته و نقل قول منتشره ساختگی است.


 شهید سردار موسوی سرتیم حفاظت رئیس جمهور بعد از این ماجرا به من گفت اگر می شود به رهبر انقلاب بگویید به آقای رئیسی امر کند مقداری استراحت کند. او حتی فرصت در آمدن خستگی از بدن را نداشت. ما با شخصیتی مواجه بودیم که خستگی را خسته کرده بود.... تلاش به چه قیمتی؟!!!


ساخت ایالات متحده ( مهندسی معکوس قطعات چه شد ؟ )


دانشمندان برای اولین بار منطقه عجیبی را در اطراف سیاهچاله‌ها به نام «منطقه سقوط»(plunging region) مشاهده کردند. آلبرت اینشتین در نظریه نسبیت عام خود وجود این منطقه را پیش‌بینی کرده بود. در منطقه سقوط، چرخش ماده به دور سیاهچاله متوقف می‌شود و در عوض با سرعت نور مستقیما به داخل سیاهچاله می‌افتد.

به نقل از آی‌ای، مطالعه مناطق سقوط ممکن است به کشف اطلاعات جدیدی مرتبط با ماهیت بنیادی فضا-زمان منجر شود.

در سال ۱۹۱۵، اینشتین پیش‌بینی کرد که با نزدیک شدن ماده به سیاه‌چاله، به دلیل نیروی عظیم گرانش فضا-زمان، مستقیما به درون آن فرو خواهد رفت.


قتل توسط آمریکا : 


بر این اساس،‌ تک تیراندازان یگان زبده دلتافورس آمریکا و سه پهپاد مسلح به موشک های هلفایر در قتل قاسم سلیمانی به کار گرفته شده اند.

هم زمان، اعضای یگان ضدتروریست اقلیم کردستان عراق به عملیات نظامیان آمریکایی در فرودگاه بغداد و گردآوری اطلاعات از کشته شدگان این عملیات کمک کرده اند.

از سوی دیگر، ماموران آمریکایی با کمک واحدهای اطلاعاتی اسراییل در ساعت های پیش از عملیات، فعالیت تلفن همراه قاسم سلیمانی را رصد کرده اند.


عبارت to be due to یعنی قرار است 


The flight is due to arrive at 3 PM.


The concert is due to start in an hour.

The report is due to be completed by Friday.


گزارش قرار است تا جمعه کامل شود.


خرداد ۱۴۰۳ 


نحوه رسم برنچ Unequal با اختلاف از مرکز هدر


هر دم از این باغ ...... 


۲۲ اردیبهشت ۱۴۰۳ 


کنایه جلیل محبی به رئیس کل بانک مرکزی بر سر افشای تراکنش مالی موسسه رائفی پور

محبی، عضو هیات علمی مرکز پژوهش‌های مجلس به دستور رییس کل بانک مرکزی درخصوص پیگیری فوری و بررسی انتشار اسناد مالی موسسه مصاف، واکنش نشان داد.

به گزارش خبرگزاری خبرآنلاین،انتشار لیستی از تراکنش های مالی موسسه مصاف، وابسته به رائفی پور با واکنش هایی روبرو شد. اما در واکنشی عجیب رئیس کل بانک مرکزی بدون ورود به موضوع این تراکنش ها و شفاف سازی آنها، ضمن تاکید بر خلاف قانون بودن این اقدام، از سوی هر فرد و جریانی، تاکید کرده؛«طی جلسه عصر پنج‎شنبه ۲۰ اردیبهشت ماه دستور پیگیری فوری و بررسی ابعاد مختلف آنرا صادر شد و اگر محرز شود ارسال اطلاعات مالی این موسسه از طرف شبکه بانکی بوده باشد با عاملان این اقدام غیرقانونی شدیدا برخورد خواهد شد. »

در پی این اظهارات بود که جلیل محبی عضو مرکز پژوهش‌های مجلس در واکنش به دستور رییس کل بانک مرکزی برای بررسی نحوه انتشار اسناد مالی موسسه مصاف خطاب به فرزین نوشت:

«جناب آقای فرزین ریاست محترم بانک مرکزی

‌باسلام

بجای برخورد با افرادی که در بانک‌ها با هیات تحقیق و تفحص بانک‌ها همکاری کرده اند باید با افرادی که وظایف خود را در زمینه پول‌شویی انجام نداده اند برخورد کنید.

موفق باشید»


رائفی پور: از زمانیکه حضرت عیسی به دنیا آمده تا الان ۳۵۰۰ ثانیه گذشته است /حضرت عیسی درون کرمچاله هست


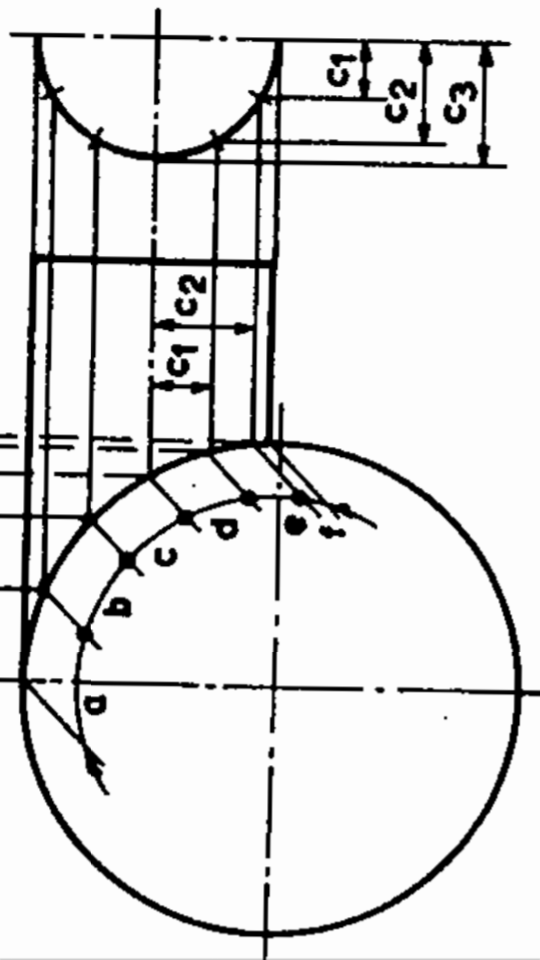
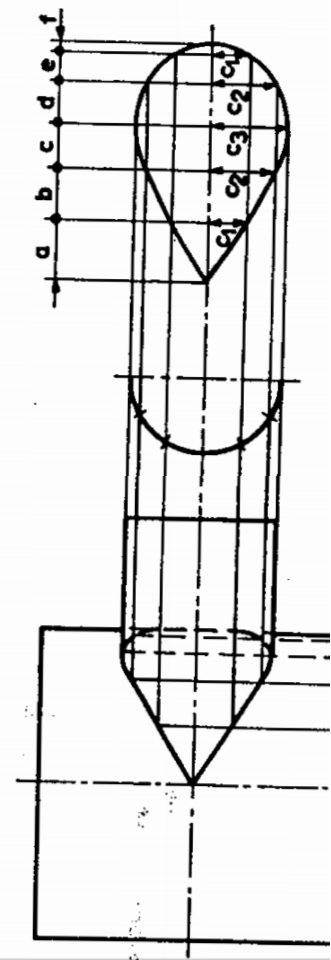
نحوه ترسیم الگوی سوراخ برنچ


شابلون برنچ غیر هم سایز با Offset


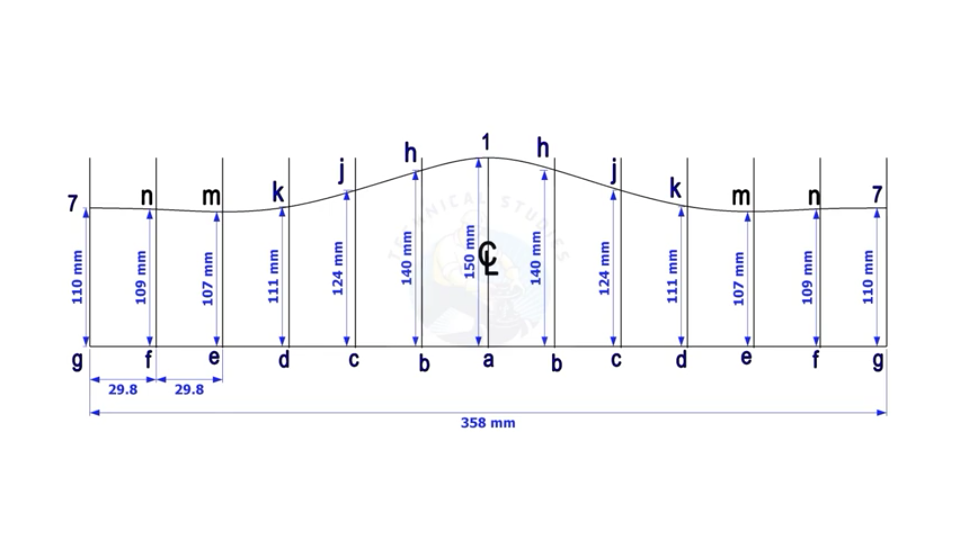
150+110×sin(9052.27)


PRESSURE فشار

PT=Pressure Transmitter انتقال دهنده فشار

PI=Pressure Indicator نشان دهنده فشار

PR=Pressure Recorder ثبت کنند فشار

PC=Pressure Conteoller کنترل کننده فشار

PG=Pressure Guage سنجش فشار


TEMPETATURE  دما

TT=Temperatire Transmitter انتقال دهنده دما

TI=Temperature Indicator نشانگر دما

TR=Temperature Recorder ثبت کننده دما

TC=Temperature Controller کنترل کننده دما

TG=Temperature Guage سنجش دما


SW FLG 300# RF CS A105 1/2"

فلنج ساکتی 300 پوند فشار را می تواند تحمل کند صورت فلنج به صورت شیار دار می باشد و جنس آن کربن استیل با کد 105 A  و سایز فلنج 2/1 اینچ می باشد . 

GSKT 300# RF 2MM CAF FLAT 1/2" 

گسکت 300 پوند ) فشار را تحمل می کند ( و شیا ردار است ضخامت آن 2 میلیمتر واشر کاغذی FLAT CAF وسایز آن 2/1 اینچ است 

TEE S-40 BW CS 4*4

سه راهی اسکجوئل استاندارد نوع جوش آن بات ولد ) جوش لب به لب ( و جنس آن کربن استیل و سایز آن 4 اینچ سه راهی هم ساز می باشد


SOL 3000# CU-NI 8"+3/4"

ساکولت که 3000 پوند فشار را تحمل میکند و جنس آن کاپر نیکل میباشد و سایز آن "3/4 که از لوله "8 انشعاب گرفته شده است.


ECC SWG S-40*S-80 BLE×PSE CS 2*1

تبدیل غیر هم مرکز اسکجوئل 40 در  80 یک سربلند کونیک  ( BEVEL LARGE END ) و سرکوچک تخت ( PLAIN SMALL END ) جنس کربن استیل 2 به 1 می باشد سر "2 دارای اسکجوئل  40 و سر "1 دارای اسکجوئل 80 است.


 ORIFICE FLG  یعنی در نقشه فلنجی که برای سنجش به کار میرود وهر فلنج دارای دو Tap یا یک Tap میباشد که به اتاق فرمان وصل می باشد ودر نقشه به صورت  "DETAIL "A میباشد تا زاویه Tapها و حالت های قرار گرفتن آن را نشان دهد. 

حالت های 45درجه روبه پایین برای مایعات 

حات های 45 درجه روبه بالا برای گاز ها

در حالت های بغل دردو سمت فلنج برای Steam ( بخار ) به کار برده می شود


۲۰ اردیبهشت ۱۴۰۳ ( انتقام شخصی از پدر خانواده )


به گزارش ایسنا، سردار عباسعلی محمدیان در تشریح جزئیات این خبر گفت: در ساعت ۱۷:۱۵ امروز یکی از شهروندان طی تماس با مرکز فوریت‌های پلیسی ۱۱۰ تهران اعلام کرد که با تماس همسرش اطلاع پیدا کرده است که او و دخترش توسط یک نفر به هویت مشخص ربوده شده و رباینده در ازای آزادی آنها درخواست پول و سکه طلا کرده است.


به‌عنوان مثالی ساده، یک صفحه کاغذ تخت را در نظر بگیرید که از چهار سو تا فواصل بسیار دور گسترده شده باشد. هر دو طرف صفحه که آن‌ها را «رو» و «زیر» صفحه می‌نامیم، به‌طور مستقل یک فضای دوبعدی را تشکیل می‌دهند که می‌توانیم آن را یک جهان دوبعدی بینگاریم. ساکنان این جهان‌ها خود موجودات دوبعدی هستند. آشکار است که این دو جهان هیچ پیوندی با هم ندارند و ساکنان آن‌ها از وجود همدیگر بی خبرند. اکنون بینگارید یک سوراخ دایره‌ای در این صفحه ایجاد شود. به این ترتیب دو جهان به‌طور پیوسته با هم ارتباط دارند. ما این حفرهٔ تونل مانند را یک کرم‌چاله می‌نامیم.


شرط ورود به بهشت :

دستگیری  و محبت به یتیمان

نیکی به پدر و مادر

صدقه صدقه صدقه همیشه همیشه همیشه 

توبه توبه توبه همیشه همیشه همیشه

طهارت

اگر در این دنیا پاک نشوید قبل از ورود به بهشت سوختن گوشت ، پوست و استخوان و روئیدن دوباره  و تکرار را در جهنم تجربه خواهید کرد عذابی بس الیم و دردناک ... اللّه اکبر اللّه اکبر اللّه اکبر


For the people who tried to bring me down, you made me stronger than I was before


I am not person before !!!


محاسبه زاویه بین دو سوارخ فلنج


اردیبهشت ۱۴۰۳ : 


به گزارش خبرگزاری خبرآنلاین،اگر سری به فضای مجازی بزنید با تبلیغات مختلف استخدام کارگر ساده در ایران خودرو مواجه می‌شوید.

روزگار خودرو نوشت:به عنوان مثال حقوق یک کارگر ساده در ایران خودرو رقم ۱۲ تا ۱۶ میلیون تومان اعلام شده است.

این در حالی است که حقوق پایه کارگران در سال ۱۴۰۳ رقم ۷.۱ میلیون تومان است.

به نوعی می‌توان گفت ساده ترین کارگر در شرکت ایران خودرو ۲ برابر این مبلغ حقوق دریافت می‌کند.


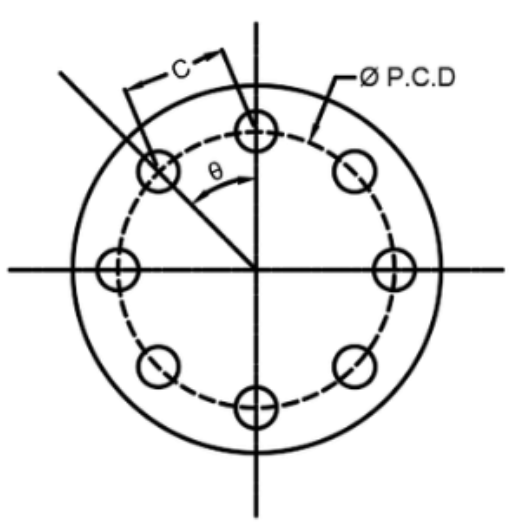
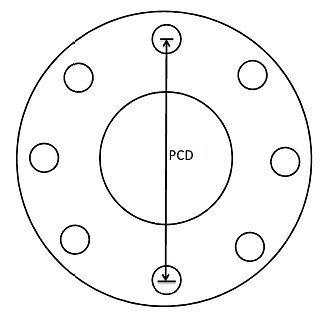
محاسبه زاویه سنتر بین Hole ها ( تتا در تصویر ) : 


۳۶۰/۸ = ۴۵ درجه


در شکل زیر PCD همان قطر دایره مرکزی سوراخ هاست 


فرضا چنانچه قطر دایره مرکزی سوراخ ها ۱۸۰ میلیمتر باشد فاصله طولی ( نه کمانی ) ( با کولیس قابل اندازه گیری است از پشت یک سوراخ تا اول سولاخ دیگر ) بین دو سوراخ حدود ۶۸.۸۸ میلیمتر خواهد شد .


۱۴ اردیبهشت ۱۴۰۳ 


به گزارش رکنا، در یک سال اخیر به طور مستمر وزارت راه و شهرسازی اعلام کرده است که امکان نقل و انتقال واحدهای طرح نهضت ملی مسکن در سراسر کشور به غیر وجود ندارد و هر گونه معامله در این مورد غیر قانونی و ممنوع است و همچنین مهرداد بذرپاش، وزیر راه و شهرسازی تاکید کرده است که هیچ متقاضی از این پروژه ها حذف نخواهد شد، اما طبق گفته برخی متقاضیان نه تنها هم اکنون خرید و فروش امتیاز واحدها در دفاتر رسمی کشور در حال انجام است، بلکه متقاضی را به دلیل پرداخت نکردن 50 میلیون تومان در زمان معین مجبور به انصراف (حذف) و واحد او را به دیگری واگذار کرده اند.

در ادامه گفتگوی خبرنگار رکنا با متقاضی مسکن ملی دماوند، پروژه محک یک را بخوانید.


آیا دوست دارید بدترین زنان را به شما معرفی کنم؟ گفتند بله یا رسول الله. حضرت فرمودند: …. زنی که وقتی با شوهرش خلوت می کند خودش را از او منع می کند و به راحتی همبستر با شوهرش نمی شود. (مستدرک‌ الوسائل ج ۱۴ ص ۱۶۷)


خطر دیابت را کم می‌کند

نوشیدن هر روزه چای سیاه می‌تواند خطر دیابت نوع ۲ را با کمک به کنترل قند خون بعد از خوردن غذا کم کند. بر اساس مطالعه‌ای که در مجله تغذیه بالینی آسیا و اقیانوسیه منتشر شده است، چای سیاه می‌تواند قند خون را به خصوص بعد از خوردن غذاهای حاوی ساکارز پایین بیاورد.

دندان‌ها را قوی‌تر می‌کند

وقتی چای می‌نوشید، ممکن است دندان‌هایتان کمی زرد شود، اما ارزشش را دارد. بر اساس مطالعاتی که در مجله آسیب‌شناسی دهان و فک و صورت منتشر شده است، چای سبز تأثیرات آنتی باکتریال دارد که می‌تواند باعث کاهش تشکیل حفره باکتریایی در دهان شما شود. نوشیدن هر روزه چای سبز می‌تواند از تشکیل این حفره‌ها جلوگیری کند.

قلبتان از شما تشکر می‌کند

خواص ضد التهابی چای می‌تواند رگ‌های خونی را پاک کند تا فشار کم‌تری به قلب وارد شود. دکتر کائوری می‌گوید کاتچین التهاب را کاهش می‌دهد و در نتیجه تشکیل پلاک در شریان‌های حیاتی را مهار می‌کند. او نوشیدن ۳ فنجان چای سیاه در روز را برای فوایدش برای قلب توصیه می‌کند


خرداد ۱۴۰۳ 


انواع Tack Weld


انواع جوشکاری Tack 


 در حالیکه چندین روش برای tack welding وجود دارد ، سه روش متداول عبارتند از : 

۱- استاندارد

۲-Bridge یا پل

۳- Hot یا گرم


۱-استاندارد tack weld : 


 این نوع tack weld در داخل اتصال قرار می گیرد و در نظر گرفته شده اند تا توسط جوش نهایی مصرف شوند . این tack weld ، قطعات را با تناسب مناسب در طول فرآیند جوشکاری نهایی کنار هم نگه می دارد.


۲- پل زدن : 


Bridge tack weld زمانی استفاده می شود که بین دو متریال پس از قرار گرفتن با یکدیگر فاصله وجود داشته باشد . این فاصله ممکن است عمدی باشد مانند دهانه ریشه در لوله ، یا ممکن است به اشتباه به دلیل برش نادرست متریال ، گپ ایجاد شده باشد. هنگام انجام این tack weld مهندس باید متناوباً بر روی هر قطعه tack های کوچکی را روی اجزاء اعمال کند تا هر طرف قبل از tack مجدد  زمان کافی برای خنک شدن داشته باشد. جوشکاری Bridge می تواند چالش برانگیز باشد ، زیرا اعمال گرمای اضافی در این فرآیند آسان است ، که می تواند گپ  در طرف مقابل اتصال را افزایش دهد . همچنین مهم است که به یاد داشته باشید که Bridge tacks به ریشه اتصال ( joint ) نفوذ نمی کنند . در نتیجه پس از پایان اولین پاس ریشه می توان آنها را ground off ( برداشتن با ماشین سنگ زنی ) کرد.


۳-Hot : 


Hot tack weld با رسوب دهی فیلر متال درون گپ قطعات فلزی و سپس استفاده از hammer برای بستن آن تشکیل می شود . این نوع tack ها به نام cleast یا dogs شناخته می شوند . در حالیکه این یک روش سریع و کارآمد برای بستن گپ بین دو قطعه فلزی است ، تولیداتی که از این روش استفاده می کنند بعید است که از بررسی های کیفیت عبور کنند.


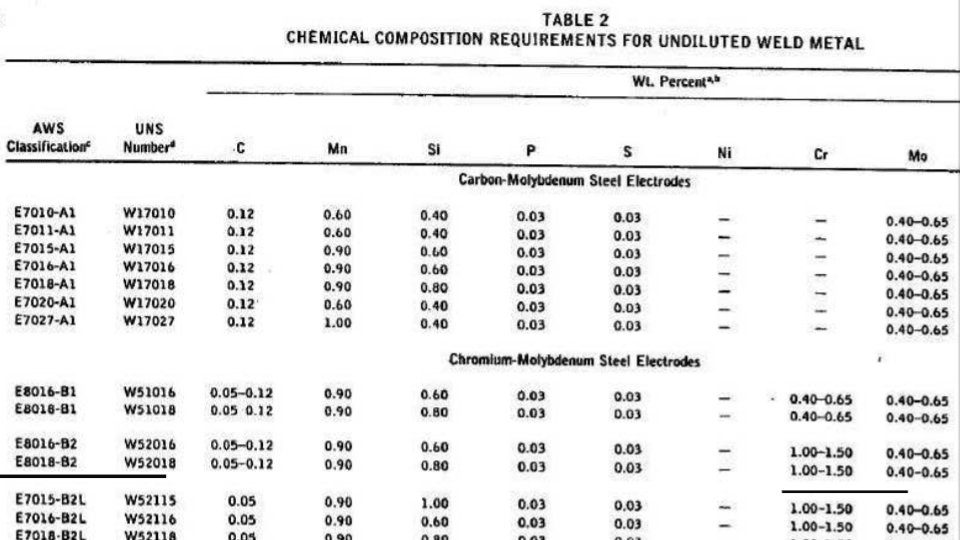
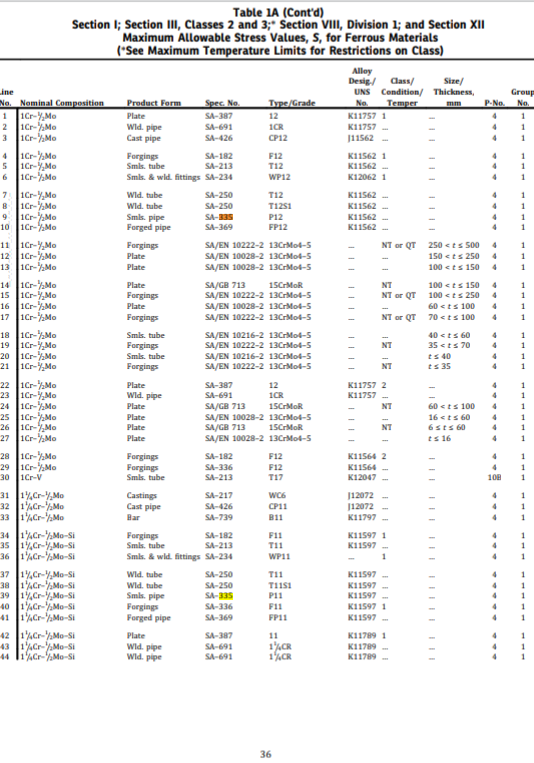
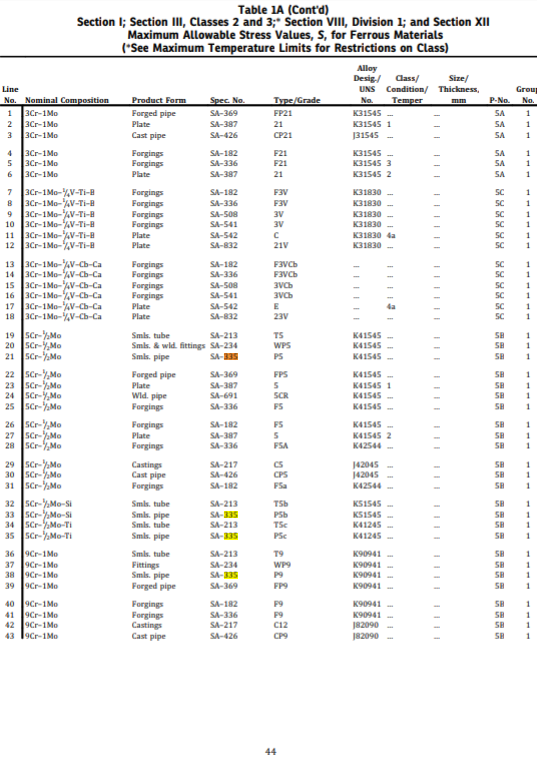
P نامبر متریال فولادهای آلیاژی A335-P9 و A335-P11 و A335-P22


ASME IX ( سکشن ۹ )  برای کاهش تعداد WPS و PQR برای فلزات مختلف P NO تعریف کرده است.


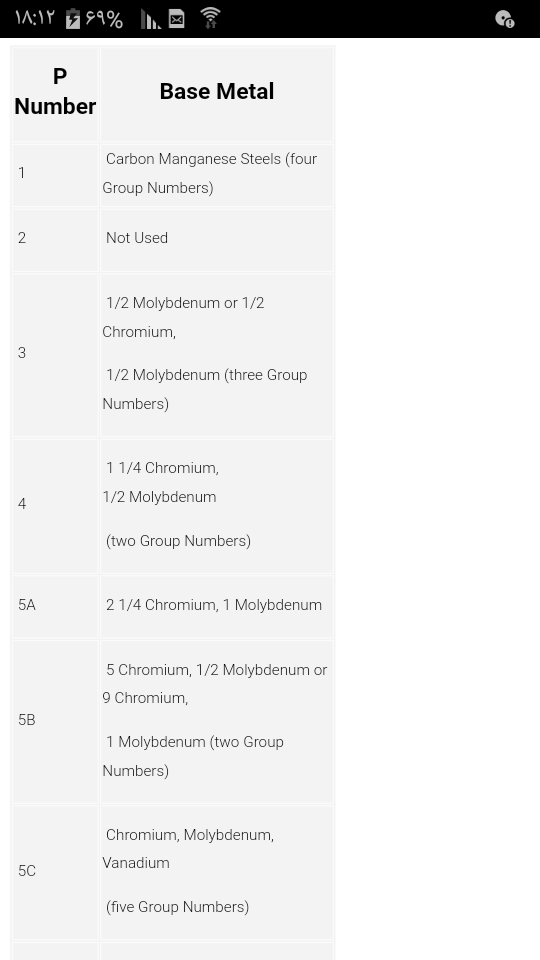
P نامبر 5B 


A335-P9 : ( P NO.5B )

P9 Pipe Chemical Requirements

  • Carbon - 0.15% max
  • Manganese - 0.30% - 0.60%
  • Phosphorus, max - 0.025%
  • Sulfur, max - 0.025%
  • Silicon, max – 0.25% - 1.00%
  • Chromium - 8.00% - 10.00%
  • Molybdenum - 0.90% - 1.10%


P9 Pipe Specifications

  • Tensile strength, min, PSI, (MPa) 60,000 (415)
  • Yield Strength, min, (MPa) – 30,000 (205)


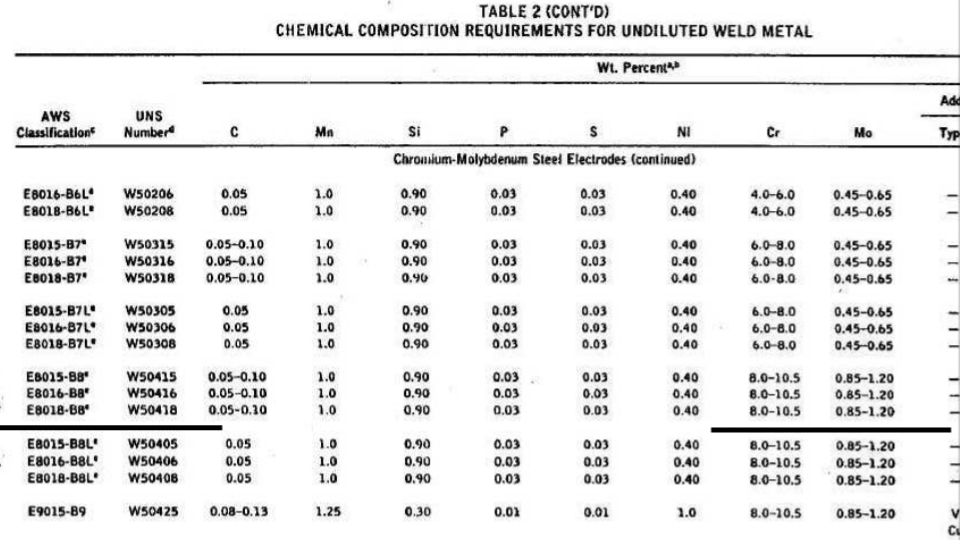
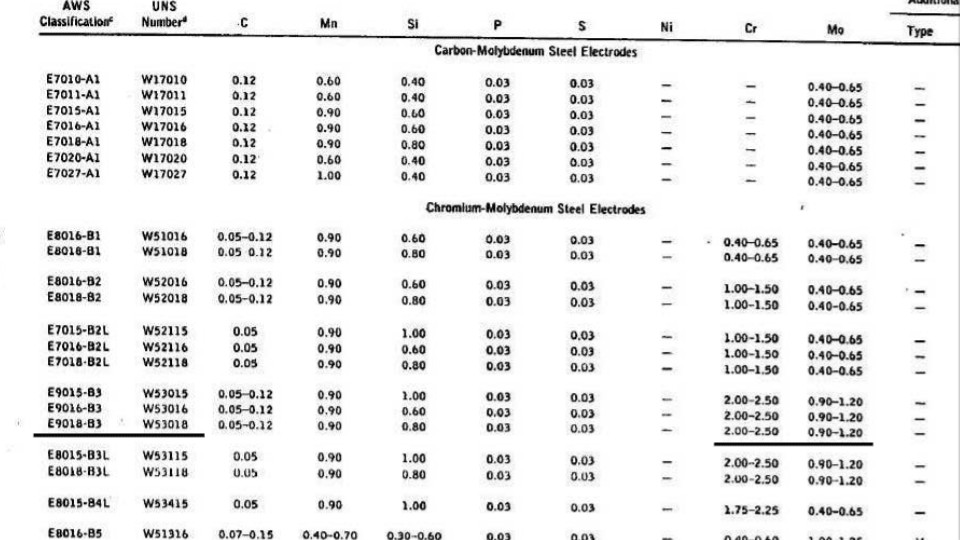
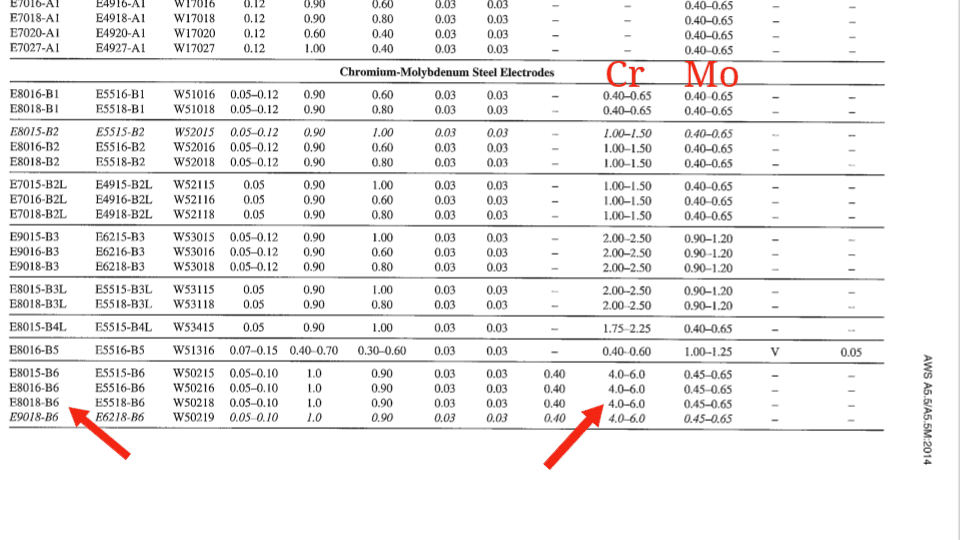
8018-B8 is designed to weld 9% Cr - 1% Mo creep resisting steels such as ASTM A213-T9 and A335-P9. These steels are used in pressure vessels and piping


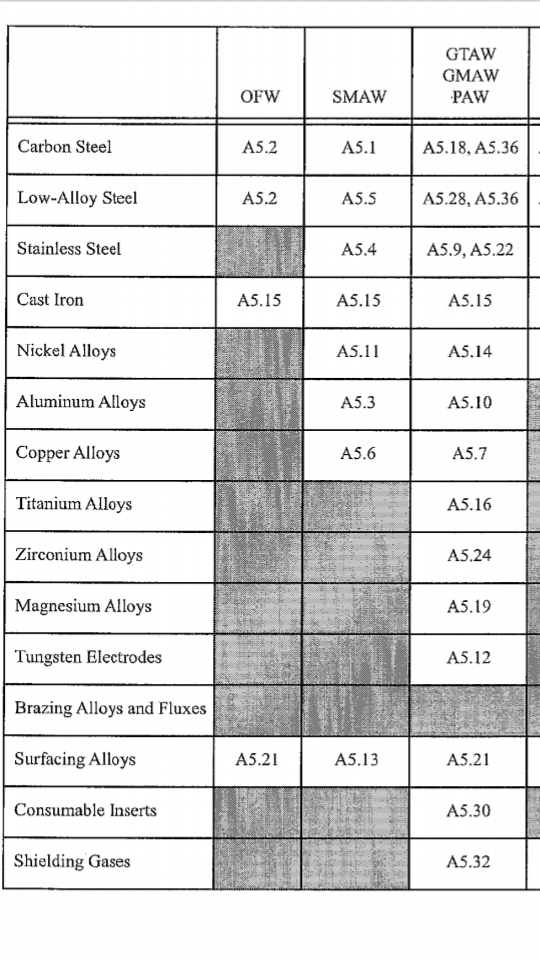
SFA 5.5 ( Spec for low-alloy steel for smaw )


P نامبر 4 


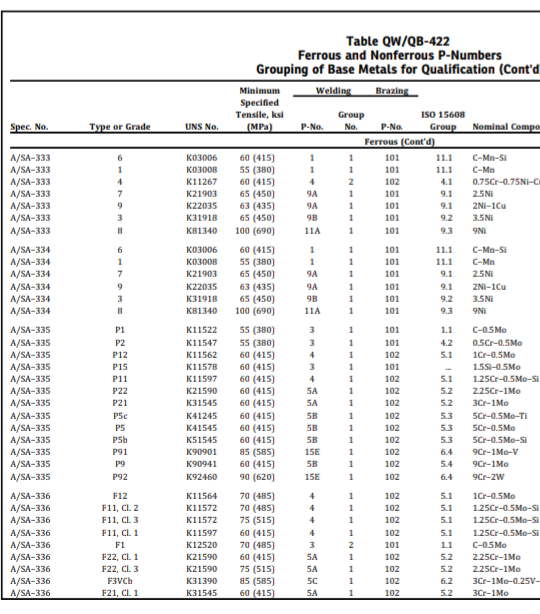
According to QW/QB – 420 of ASME BPVC Section IX, ASTM A335 Gr. P11 (UNS K11597) is designated with P-number of 4 and Group number of 1.


A335-P11 : ( P NO.4)

P11 Pipe Chemical Requirements

  • Carbon - 0.05% - 0.15%
  • Manganese - 0.30% - 0.60%
  • Phosphorus, max - 0.025%
  • Sulfur, max - 0.025%
  • Silicon – 0.50% - 1.00%
  • Chromium - 1.00% - 1.50%
  • Molybdenum - 0.44% - 0.65%


P11 Pipe Specifications

  • Tensile strength, min, PSI, (MPa) – 60,000 (415)
  • Yield Strength, min, (MPa) – 30,000 (205)


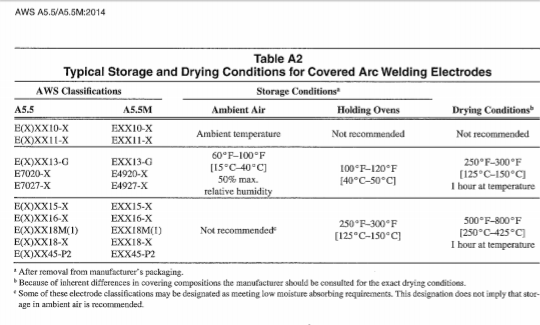
Before the welding of ASTM A335 P11 pipes, the welding electrodes shall be carefully preheated at the temperature of 300~350°C for 1 hour and the preservation temperature is 80~120°C.


P نامبر  5A


A335-P22 : ( P NO.5A )

P22 Pipe Chemical Requirements

  • Carbon - 0.05% - 0.15%
  • Manganese - 0.30% - 0.60%
  • Phosphorus, max - 0.025%
  • Sulfur, max - 0.025%
  • Silicon, max – 0.50%
  • Chromium - 1.90% - 2.60
  • Molybdenum - 0.87% - 1.13%


ASME سکشن 9 یا IX بخش D ( متریال ) جدول A1


P نامبر متریال زیر 5B است یعنی حاوی حدوداً ۵ درصد کروم و ۰.۵ درصد مولیبدن است


P5 Pipe Chemical Requirements

  • Carbon - 0.15% max
  • Manganese - 0.30% - 0.60%
  • Phosphorus, max - 0.025%
  • Sulfur, max - 0.025%
  • Silicon, max – 0.50%
  • Chromium - 4.00% - 6.00%
  • Molybdenum - 0.45% - 0.65%

P5 Pipe Specifications

  • Tensile strength, min, PSI, (MPa) – 60,000 (415)
  • Yield Strength, min, (MPa) – 30,000 (205)


مولیبدن در فولاد سختی، استحکام، دوام برندگی، سختی پذیری، استحکام کششی و خزشی را افزایش ولی انبساط پذیری، قابلیت جوشکاری فولاد را کاهش می‌دهد.


Safty factor در Divi 1 و Div 2 سکشن 8


ASME Standards Section VIII, Division 2

ASME BPV Section VIII, Division 2, uses a much smaller safety factor on tensile strength than Division 1 does. The safety factor is 2.4 instead of 3.5 for non-bolting


محاسبه MAWP ( ماکزیمم فشار کاری مجاز )


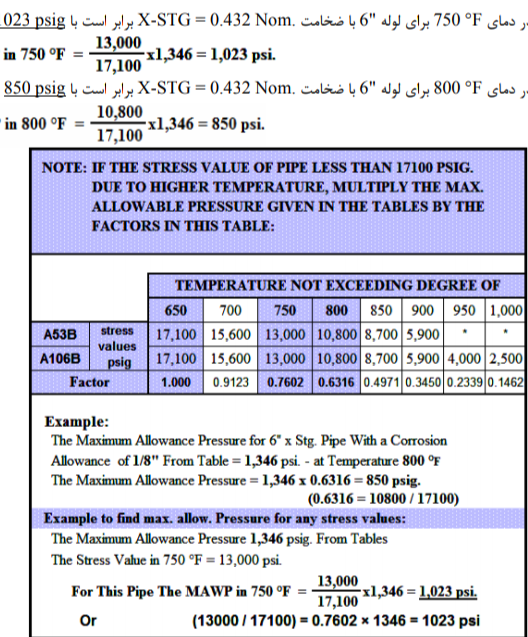
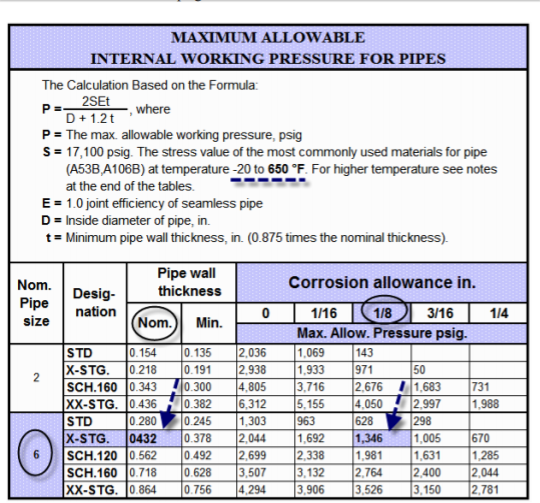
چنانچه تنش مجاز متریال مورد استفاده در دمای طراحی کمتر از تنش مجاز آن متریال در دمای هیدروتست باشد مقدار MAWP  طبق ضریب بدست می آید.


مثلاً مقدار "S "برای  دو متریال A106B & A53B در محدوده دمایی منهای ۲۰ تا ۶۵۰ درجه فارنهایت طبق جدول TABLE A1 از استاندارد ASME B31.3 مقدار 17100Psig است.


MAWP در دمای ۷۵۰ درجه فارنهایت برای لوله ۶ اینچ با ضخامت ۰.۴۳۲ اینچ برابر است با ۱۰۲۳Psig


چنانچه تنش مجاز متریال مورد استفاده در دمای طراحی  کمتر از تنش مجاز آن متریال در دمای انجام عملیات هایدروتست باشد، فشار هایدروتست طبق فرمول زیر محاسبه می شود:


۱.۳ × P ( MAWP ) Or Design Press × ( S test  temp/ S  design temp )


Material = SA-516 Gr. 70

Design Temperature = 400 ° C

Design Pressure = 500 Psi

Test Temperature = 40 °C 


 توجه: مقدار Stress Value  را برای متریال SA-516 Gr.70  در دو دمای  ۴۰ و ۴۰۰  درجه سانتیگراد را می بایست ازجدول TABLE A1 در استاندارد ASME SEC II PARD D  بدست آورد که مطابق زیر هستند: 


Stress Value S at Design Temperature = 101 Mpa (14649 Psi = 14.65 Ksi) 

Stress Value S at Test Temperature = 138 Mpa (20015 Psi = 20 Ksi)


در فرمول فوق چون مقدار MAWP محاسبه نشده است، مقدار فشار طراحی را در نظر می گیریم. 


1.3 × 500 × (20 Ksi / 14.65 Ksi) = 887 Psi 


پس طبق محاسبه، فشار تست برای دمای ۴۰۰ درجه سانتیگراد معادل ۸۸۷Psi می باشد.


PQR تائید صلاحیت شده با الکترود E7018 برای نوشتن WPS که از الکترود E7018-A1 استفاده میکند


در کد ASME سکشن 9 : 


P NUMBER و G NUMBER مراجعه به جدول QW-422

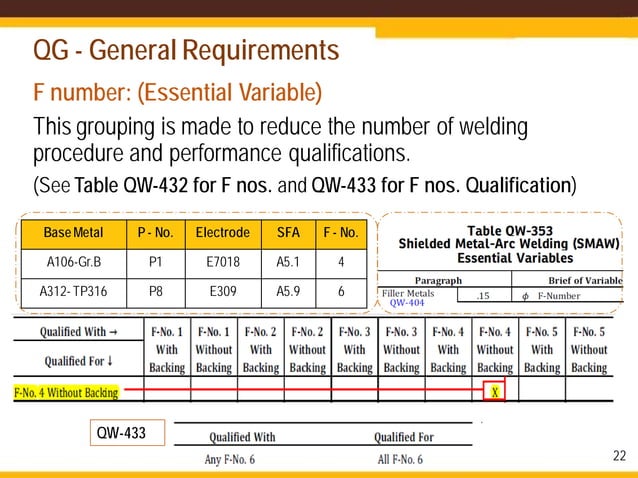
F NUMBER مراجعه به جدول QW-432

A NUMBER مراجعه به جدول QW-442


یک PQR با استفاده از الکترود E7018 تائید صلاحیت شده است .  آیا این PQR می تواند برای نوشتن یک WPS که از الکترود E7018-A1 استفاده میکند بکار رود ؟


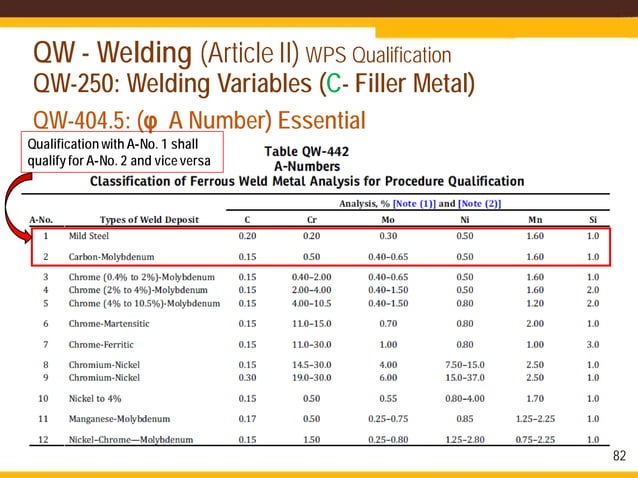
الکترود E7018 یک الکترود کربن طبقه بندی شده تحت مشخصات SFA 5.1 از کد ASME سکشن ۲ بخش C است . F NUMBER آن طبق QW-432 عدد 4 است و ترکیب شیمیایی فلز  جوش رسوبی توسط این الکترود تحت A NUMBER یک طبقه بندی شده.

E7018-A1  یک فولاد کربنی مولیبدن است ، تحت SFA 5.5 طبقه بندی شده و F NUMBER  و A NUMBER آن به ترتیب 4 و 2 است.


مورد تائید QW-404 است ، در حالیکه F NUMBER هر دو الکترود یکسان هستند .اما A NUMBER متفاوتی دارند . اگر چه این مورد استثنا داده شده در Section IX ( تائید با A NUMBER یک می بایست برای A NUMBER دو هم تائید شود و بالعکس )  را برآورده میکند و واجد شرایط است بنابراین QW-404.5 نیز آنرا تائید می کند.

بنابراین ، PQR تائید شده با E7018 را می توان برای جوشکاری با الکترود E7018-A1  نیز استفاده کرد  . اگر چه سایر بررسی ها مانند سازگاری متالورژیکی ، الزامات PWHT ، الزامات استحکام می بایست حتما در نظر گرفته شوند.


QW-404.12: تغییر در SFA NO فیلر ویا وجود الکترود و فیلری که در ASME II PARTC وجود نداشته باشد. زمانیکه که فیلر در ASME II PART C دارای SFA NO  است . تایید مجدد تحت شرایط زیر نیاز نیست.

الف: تغییر از فیلر و الکترود مقاوم به رطوبت به فیلر و الکترودی که به رطوبت مقاوم نیست و برعکس.( به عنوان مثال E-7018 و E-7018R)

ب: تغییر از الکترود نفوذ پذیر در برابر هیدروژن به الکترود های دیگر.( به عنوان مثال تغییر الکترود E-7018-H8  به الکترود E-7018-H16 )


هفت سر اژدها 


خرید تور تابستان ایران بوم گردی

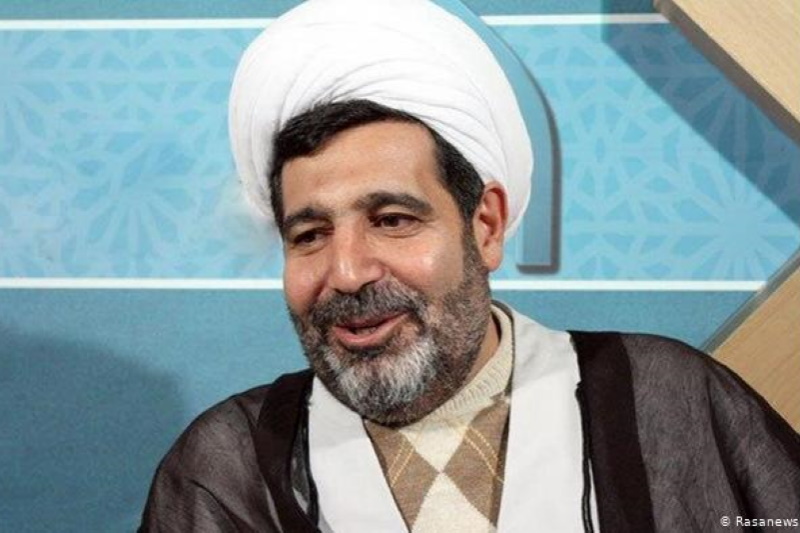
از پرونده «قتل» قاضی منصوری چه خبر؟

با گذشت چند سال از درگذشت مشکوک قاضی غلامرضا منصوری در رومانی، یک نماینده‌ی پیشین مجلس، به صراحت مرگ او را کشته شدن مرموز می‌خواند و از «اعترافات منصوری» در پرونده‌ی اکبر طبری سراغ می‌گیرد.

به گزارش انصاف نیوز، حمید رسایی که عضو حزب اصولگرای جبهه پایداری است در متنی تلگرامی نوشته است: «در پرونده طبری، یکی از حلقه‌های تاثیرگذار که پرده از ابهامات مهمی کنار می‌زد، نقش غلامرضا منصوری قاضی پرونده کلارک لواسان است. منصوری بعد از بازداشت طبری به خارج فراری داده شد و وقتی قصد برگشت و برخی اعترافات را داشت، در کشور رومانی به شکل مرموزی کشته شد! چرا این موضوع رها شده؟ چرا درباره آن تاکنون اطلاع‌رسانی نشده؟ اعترافات منصوری به غیر از طبری، پای چه کسی را به پرونده باز می‌کرد؟ این‌ها سؤالاتی است که باید به آن پاسخ دهند».


اکبر طبری فرزند احمد متولد بابل، ایرانی، شیعه، معاونت وقت اجرایی حوزه ریاست قوه قضاییه است که بر اساس کیفرخواست متهم است به مشارکت در تشکیل شبکه چند نفری در ارتشا، با وصف سردستگی، اخذ رشوه از حسن نجفی به مبلغ بیش از ۸۰ میلیارد ریال وجه نقد، اخذ زمین به مساحت ۳۰۰ متر مربع در خیابان کریم خان، اخذ زمینی مشجر به مساحت هزار و ۶۵۷ متر مربع واقع در قریه نجار کلای لواسان، اخذ آپارتمان اداری به مساحت ۱۰۸ متر مربع در مجتمع سانا، تسهیل وجه نقد به مبلغ ۱۰۰ هزار یورو، پولشویی از طریق تبدیل وجه نقد به سهام شرکت سیمان به مبلغ ۴۲ میلیارد ریال، دریافت رشوه از رسول دانیال زاده به مبلغ ۱۸۳ میلیارد و ۲۳۳ میلیون و ۳۰۰ هزار ریال، دریافت رشوه از مصطفی نیاز آذری به میزان پنج قطعه زمین و یک ویلا در بابلسر، معاوضه سه دستگاه آپارتمان مسکونی متعلق به رسول دانیال زاده که هر سه واقع در کامرانیه شمالی در ساختمان لومار است.


عدد فریت در استنلس


حضور فاز فریت در فلز جوش به دلیل حساسیت به ترک گرم و ترگ های باز گرمایشی بسیار حائز اهمیت می­باشد. مقدار عددی متفاوتی برای حجم فاز فریت فلز جوش فولاد های زنگ نزن آستنیتی مطرح شده اما بطور مرسوم مقدار مناسب عددی 5 تا 10 درصد می­باشد. این فاز به دلیل استحکام بالای کششی باعث می­شود تا در هنگام انقباض و انجماد فلز جوش مانع از بروز ترک گرم شود. از جهتی حضور این فاز باعث انحلال عناصری همچون گوگرد و فسفر می­شود


Ferrite can get you into trouble in some areas. In molybdenum-bearing grades like 316 and 317 and their L versions, ferrite can cause a major decrease in corrosion resistance in hot oxidizing media (e.g. urea). In cryogenic applications the low temperature impact strength decreases with increasing ferrite. A closely balanced FN is required to ensure adequate crack resistance and good low temperature impact strength. Above about 10FN there is danger of ferrite


Sensivity in radiography


حساسیت =  ( قطر نازکترین سیم قابل روئت روی فیلم تقسیم بر ضخامت قطعه در محل IQI ) ضربدر ۱۰۰ که میباسیت کمتر از ۲ درصد نباشد


8.1- Source side penetrameters:

The penetrameters shall be placed on the source side of the part being examined, except for the condition described in chapter 8.2.

8.2- film side penetrameters:

Sensitivity:

The sensitivity required using wire type IQI shall be 2%.

Sensitivity:(Diameter of thinnest wire visible on radiograph / Part thickness at IQI location) x 100 


در متن بالا حساسیت زمانیکه سمت فیلم بسته میشود ۲ درصد ذکر شده و حساسیت از تقسیم نازکترین قطر سیم IQI که در فیلم مشاهده میشود به ضخامت قطعه در محل IQI بدست می آید.


در متن زیر ضخامتی که باید در Sensivity در نظر گرفته شده برای جوش های با گرده و بدون گرده آورده شده .  گرده جوش که بیشتر از الزامات کد نباشد چه در ریشه چه در Cap به ضخامت قطعه اضافه می شود.


(a) Welds With Reinforcements. The thickness on which the IQI is based is the nominal single-wall thickness plus the estimated weld reinforcement not to exceed the maximum permitted by the referencing Code Section. Backing rings or strips shall not be considered as part of the thickness in IQI selection. The actual measurement of the weld reinforcement is not required.

(b) Welds Without Reinforcements. The thickness on which the IQI is based is the nominal single-wall thickness. Backing rings or strips shall not be considered as part of the weld thickness in IQI selection.


نشانه های مشاهده شده روی فیلم های جوش و مشخص شده بعنوان یک عیب تحت شرایط زیر قابل پذیرش نیستند : 

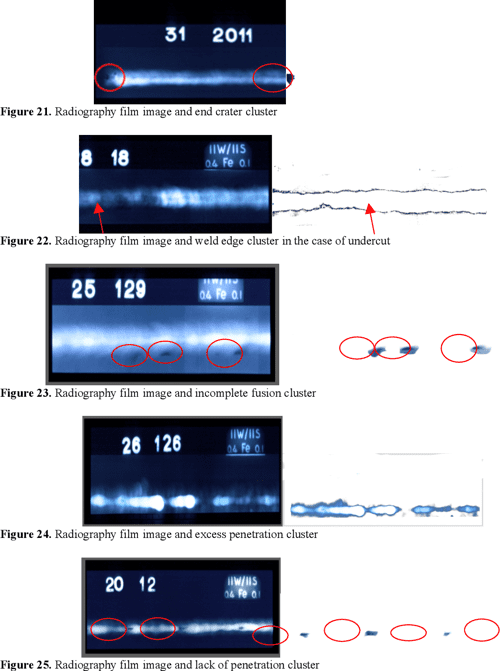
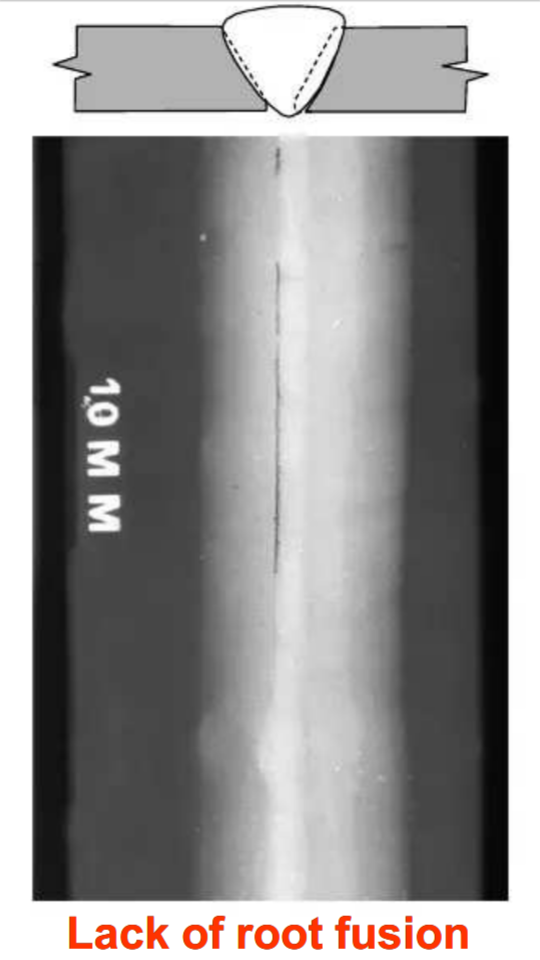
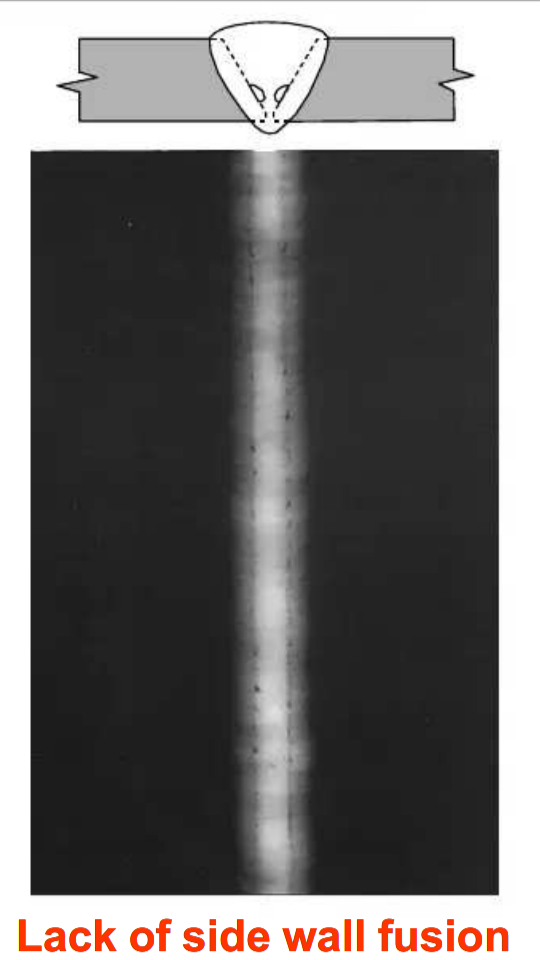
۱- ترک ، ذوب ناقص و نفوذ ناقص معیار پذیرش صفر دارند و در صورت مشاهده حتی یک دهم میل ریجکت محسوب می شوند

۲-نشانه های کشیده شده که طول بیشتر از موارد زیر دارند : 

-ضخامت تا ۱۹ میل ... بیش از ۶ میل ( بیشتر از ۶ میل ریجکت است ) 

- از ۱۹ تا ۵۷ میل ... یک سوم t ( بغیر از گرده ها ) 

- هر گروهی از نشانه های کنار هم که طول مجموع آن ها بیش از t در طول ۱۲t باشد ، بجز زمانیکه فاصله بین عیوب متوالی از ۶L بیشتر شود که L طول طولانی ترین عیب در گروه است.

b) Indications shown on the radiographies of welds and characterized as imperfections are un-acceptable under the following condition: 

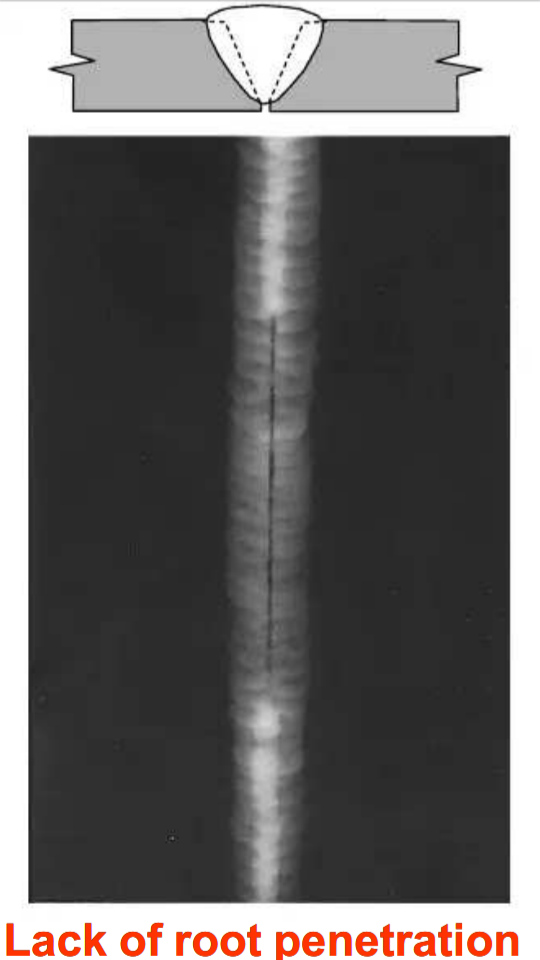
1) Any indications characterized as a crack or zone of incomplete fusion or penetration. ( LOF , LOP )

2) Any other elongated indication at radiography, which has length greater than:

(a) 1/4 in. (6mm) for t up to 3/4 in. (19mm)

(b) 1/3 t for t from 3/4 in. (19mm) to 2 1/4 in. (57mm)

(c) 3/4 t (19mm) for t over 2 1/4 in. (57mm)

Where:  t= thickness of weld excluding any allowable reinforcement.

3) Any group of aligned indications that have an aggregate length greater than t in a length of 12t , except when the distance between the successive imperfections exceed 6L where L is the length of the longest imperfection in the group.


اسفند ۱۴۰۲ 


بازنشسته محترم

سلام

احتراماً؛ کانون عالی کارگران بازنشسته و مستمری بگیران تامین اجتماعی کشور با هدف تقویت توان مالی بازنشستگان گرامی، فرآیند ایجاد شرکت تعاونی بازنشستگان و سرمایه گذاری در سهام شرکتهای ارزشمند را در دست اقدام دارد. فرآیند مزبور از طریق شرکت در مزایده سهام با اعطای حداکثر 15 میلیون تومان تسهیلات بانکی در دو نوبت و خرید قسطی به ترتیب 2 و 5 ساله با نرخ مصوب شورا پول و اعتبار به اعضاء و یک میلیون تومان آورده نقدی قابل کسر ازمستمری اسفند ماه محقق خواهد شد.در صورت عدم موافقت با عضویت در شرکت تعاونی در حال تشکیل و سرمایه گذاری عنوان شده عدد 11را به شماره 9207772026 پیامک نمائید.

کانون عالی کارگران بازنشسته و مستمری بگیران تامین اجتماعی کشور


معیار پذیرش Undercut در Asme B31.3


حد پذیرش ( U/C ) در جدول 341.3.2  برای  سرویس های مختلف مطابق زیر مشخص شده است: 


در سرویس های High Pressure Piping

حد پذیرش Undercutting در سرویس های  High pressure piping در جوشهای محیطی و طولی  صفر است .


U/C در سرویس های Normal Fluid Service یا Category M

در سرویس M Category یا Service Fluid Normal در جوشهای محیطی: 

-عمق: 1mm یا 4/T ( یک چهارم ضخامت)، هرکدام که کمتر باشد قابل قبول است.

-طول: کوچکتر یا مساوی 38mm در هر 150mm طول جوش یا %25 از کل طول جوش ، هر کدام که کمترباشد ملاک است و برای جوشهای طولی صفر است. 


U/C در سرویس های Category D Fluid Service

در سرویس Category D fluid service  در جوشهای محیطی:

عمق: 1.5mm  و ( 1mm یا 4/T یک چهارم ضخامت) ، هرکدام که کمتر باشد قابل قبول است. 

طول: کوچکتر یا مساوی 38mm در هر 150mm طول جوش یا %25 از کل طول جوش ، هر کدام که کمترباشد ملاک است و برای جوشهای طولی صفر است. 


در سرویس Severe Cyclic Condition

سوختگی لبه ها در سرویس های خطوط Severe cyclic condition در جوشهای طولی و محیطی صفر است.


معیار پذیرش Undercut در Asme B31.3


حد پذیرش ( C/U ( در جدول 2.3.341 Table برا ی سرویس های مختلف مطابق زیر مشخص شده است: 

High Pressure Piping های سرویس در U/C

حد پذیرش Undercutting در سرویس های Piping Pressure High در جوشهای محیطی و طولی صفر است 

Normal Fluid Service یا Category M های سرویس در U/C

در سرویس M Category یا Service Fluid Normal در جوشهای محیطی: 

عمق: 1mm یا 4/T) یک چهارم ضخامت)، هرکدام که کمتر باشد قابل قبول است.


طول: کوچکتر یا مساوی mm 38 در هر (.in 6 (mm 150 طول جوش یا %25 از کل طول جوش ، هر کدام که کمتر

باشد ملاک است و برای جوشهای طولی صفر است. 

Category D Fluid Service های سرویس در U/C

در سرویس Service Fluid D Category در جوشهای محیطی:

عمق: 5mm.1 و 1mm یا 4/T) یک چهارم ضخامت) ، هرکدام که کمتر باشد قابل قبول است. 

طول: کوچکتر یا مساوی mm 38 در هر (.in 6 (mm 150 طول جوش یا %25 از کل طول جوش ، هر کدام که کمتر

باشد ملاک است و برای جوشهای طولی صفر است. 

Severe Cyclic Condition های سرویس در U/C

سوختگی لبه ها در سرویس های خطوط Condition Cyclic Severe در جوشهای طولی و محیطی صفر است.


Fluid service in Asme b31.3 طبقه بندی سرویس


fluid service: a general term concerning the application of a piping system, considering the combination of fluid properties, operating conditions, and other factors that establish the basis for design of the piping system. See Appendix M.

(a) Category D Fluid Service: a fluid service in which all

of the following apply:

(1) the fluid handled is nonflammable, nontoxic, and not damaging to human tissues as defined in para. 300.2

(2) the design gage pressure does not exceed 1 035 kPa (150 psi)

(3) the design temperature is not greater than 186°C (366°F)

(4) the fluid temperature caused by anything other than atmospheric conditions is not less than −29°C (−20°F)

(b) Category M Fluid Service: a fluid service in which both of the following apply:

(1) the fluidis so highly toxic that a single exposure to a very small quantity of the fluid, caused by leakage, can produce serious irreversible harm to persons on

breathing or bodily contact, even when prompt restorative measures are taken

(2) after consideration of piping design, experience, service conditions, and location, the owner determines that the requirements for Normal Fluid Service do not sufficiently provide the leak tightness required to protect personnel from exposure

(c) Elevated Temperature Fluid Service: a fluid service in which the piping metal temperature is sustained equal to or greater than Tcr as defined in Table 302.3.5, General Note (b).

(d) High Pressure Fluid Service: a fluid service forwhich the owner specifies the use of Chapter IX for piping design and construction; see also para. K300.

(e) High Purity Fluid Service: a fluid service that requires alternative methods of fabrication, inspection, examination, and testing not covered elsewhere in the Code,with the intent to produce a controlled level of cleanness. The term thus applies to piping systems defined for other purposes as high purity, ultra high purity, hygienic, or aseptic.

(f) Normal Fluid Service: a fluid service pertaining to most piping covered by this Code, i.e., not subject to the rules for Category D, Category M, Elevated Temperature,High Pressure, or High Purity Fluid Service.


( Test Fluid ( Valve inspection and testing


5.6 Test Fluid 

5.6.1 For shell, high-pressure backseat, and high-pressure closure tests, the test fluid shall be air, inert gas, kerosene, water, or a noncorrosive liquid with a viscosity not higher than that of water. Unless otherwise specified in the purchase order, the test fluid temperature shall be within the range 5 C (41  F) to 38  C (100  F).

5.6.2 For the low-pressure closure and low-pressure backseat tests, the test fluid shall be air or inert gas. 

5.6.3 When air or gas is used for closure, shell, or backseat tests, the valve manufacturer shall be capable of  demonstrating the adequacy of the method of leakage detection. 

5.6.4 Water used for any test can contain water-soluble oil and/or corrosion inhibitor. When specified by the  purchaser, a wetting agent shall be included in the water. For testing of austenitic stainless steel valves, water  with chloride content not exceeding 50 ppm shall be used. The valve manufacturer shall be able to document the  chloride content.


حد پذیرش عیوب در جوش و رادیوگرافی طبق کد B31.3


در جدول 341.3.2 حد پذیرش برای بازرسی چشمی و آزمون رادیوگرافی طبق دسته بندی سیال نوع جوش و نوع عیب طبقه بندی A تا M انجام شده.
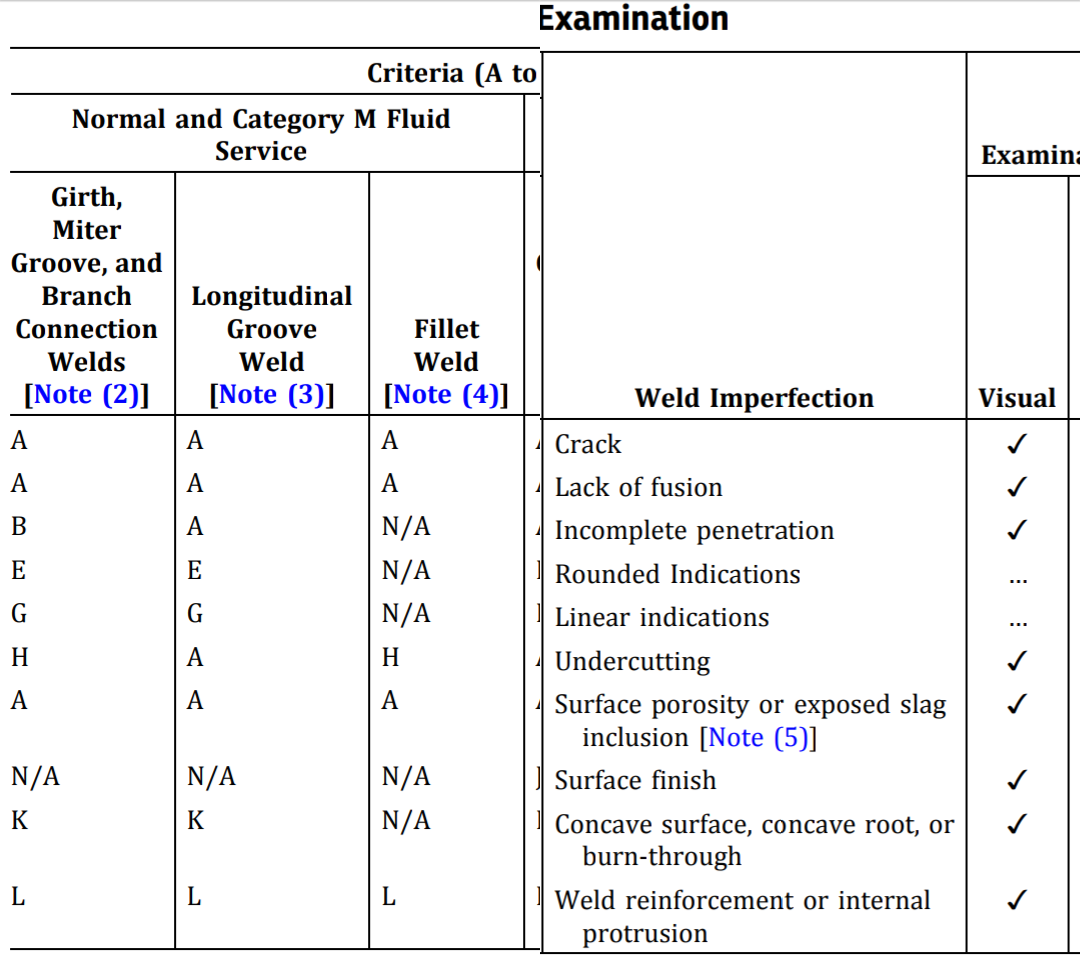


مثال در تصویر بالا حد پذیرش Crack و LOF در سرویس نرمال و دسته بندی M ( در اثر نشتی حتی ناچیز به بافت بدن آسیب می رساند مثل خطوط آمین یا کاستیک ) برای جوش های گوشه ای ( Fillet ) ، شیاری ، جوش های برنچ و شیاری مایترشده در طبقه بندی A ذکر شده یعنی تعداد عیوب صفر 


A 

-Extent of imperfection 

Zero (no evident imperfection)

B 

Cumulative length of incomplete penetration 

≤38 mm (1.5 in.) in any 150 mm (6 in.) weld length

or 25% of total weld length, whichever is less

C 

Cumulative length of lack of fusion and incomplete

penetration

≤38 mm (1.5 in.) in any 150 mm (6 in.) weld length

or 25% of total weld length, whichever is less

D 

Size and distribution of rounded indications 

-See ASME BPVC, Section VIII, Division 1, Appendix 4 [Note (2)]

E 

Size and distribution of rounded indications 

-For Tw6mm (1∕4 in.), limit is same as D [Note (2)]

For Tw>6mm(1∕4 in.), limit is 1.5 × D [Note (2)]

F 

-Linear indications

Individual length

≤Tw/3

-Individual width 

≤2.5 mm (3∕32 in.) andTw/3

-Cumulative length

Tw in any 12 Tw weld length [Note (2)]

G 

Linear indications

Individual length

≤2 Tw

-Individual width 

3 mm (1∕8 in.) and Tw/2

-Cumulative length

Tw in any 150 mm (6 in.) weld length [Note (2)]

H 

-Depth of undercut 

≤1 mm (1∕32 in.) and Tw/4

-Cumulative length of internal and external undercut ≤38 mm (1.5 in.) in any 150 mm (6 in.) weld length

or 25% of total weld length, whichever is less

I 

-Depth of undercut 

≤1.5 mm (1∕16 in.) and [Tw/4 or 1 mm (1∕32 in.)]

-Cumulative length of internal and external undercut 

≤38 mm (1.5 in.) in any 150 mm (6 in.) weld length

or 25% of total weld length, whichever is less

J 

-Surface roughness 

≤12.5 μm (500 μin.) Ra in accordance with ASME B46.1

K 

-Depth of surface concavity, root concavity, or burn-through 

Total joint thickness, including weld reinforcement,

>= Tw [Notes (3) and (4)]

L 

Height of reinforcement or internal protrusion [Note (5)] in any plane through the weld shall be within limits of the applicable height value in the tabulation at right, except as provided in Note (6). Weld metal shall merge

smoothly into the component surfaces.

-For

Tw≤6 (1∕4)   Heigth : ≤1.5 (1∕16)

>6 (1∕4), ≤13 (1∕2)  Heigth : ≤3 (1∕8)

>13 (1∕2), ≤25 (1)  Heigth : ≤4 (5∕32)

>25 (1)  Heigth :  ≤5 (3∕16)

M Height of reinforcement or internal protrusion [Note (5)] as described in L. Note (6) does not apply.

Limit is twice the value applicable for L above


در تبصره ۱ جدول بیان شده که در  and مقدار کمتر و در نشانه or مقدار بیشتر ملاک است.


NOTES:

(1) Where two limiting values are separated by “and , ” the lesser of the values ( مقدار کمتر ) determines acceptance. Where two sets of values are separated by “or, ”the larger value ( مقدار بیشتر )  is acceptable ( قابل قبول است ) . Tw is the nominal wall thickness of the thinner of two components joined by a butt weld.


تبصره ها : 


۲- تخلل و سرباره ها مثل slag یا تنگستن که بعنوان نشانه های گرد تعیین شده اند که حداکثر طول ۳ برابر عرض یا کمتر دارند . این نشانه ها ( indication s) ممکن است دایره ، بیضی یا شکل نامنظم باشد ، می تواند دم داشته باشد و ممکن است  چگالی متفاوتی داشته باشد . نشانه هایی که دارای طول بیشتر از ۳ برابر عرض هستند بعنوان نشانه های خطی ( linear s) و ممکن است همچنین slag ، prosity یا tungsten باشد.

۳- برای اتصالات شیاردار محیطی لوله، لوله و هدر که کاملاً بدون فیلر متال اضافی ساخته شده اند، تقعر خارجی ( external conca vity) نباید از کمتر از 1 میلی متر (1 تا 32 اینچ) یا 10 درصد ضخامت اسمی اتصال تجاوز کند. کانتور تقعر باید به آرامی با فلز پایه ترکیب شود. ضخامت کل اتصال، از جمله هر نوع reinforcement ، نباید از حداقل ضخامت دیواره کمتر باشد.

۵-برای جوش های شیاری، ارتفاع کمتر از اندازه گیری های انجام شده از سطوح اجزای مجاور است. هم تقویت و هم برآمدگی داخلی در جوش مجاز است. برای جوش های گوشه ای ( Fillet ) ، ارتفاع از گلوگاه نظری اندازه گیری می شود. ( theoretical throat )


مهم : برای حد ( معیار ) پذیرش  جوش سرویس های High Pressure به جدول K341.3.2 مراجعه نمائید .


Chapter IX

High Pressure Piping


سرویس سیال ردۀ M: سرویس سیالی که قابلیت آسیب آن به نیروی انسانی در معرض، قابل توجه ارزیابی میشود؛ به طوری که حتی با وجود اقدامات درمانی فوری، یک تماس با مقدار ناچیزی از آن به دنبال نشتی این سیال میتواند آسیب خطرناک و جبرانناپذیری بر دستگاه تنفس یا سطح بدن در پی داشته باشد.


اردیبهشت ۱۴۰۳ : 


خبرنگار سینما اعتماد پیگیر وضعیت ترانه علیدوستی و نوع بیماری این بازیگر شد. ترانه علیدوستی حدود ۶ ماه پس از آزادی خود از زندان دچار بیماری به نام سندرم (Drug Rash with Eosinophilia and Systemic Symptoms) با نام اختصاری (DRESS) شده است که یک نوع واکنش شدید ناشی از حساسیت به مصرف برخی دارو‌ها است.

این وضعیت زمانی ایجاد می‌شود که «سیستم ایمنی» واکنش بیش از حدی به برخی دارو‌ها نشان می‌دهد. در نتیجه این امر باعث ایجاد علائم متعددی مانند تب، ناهنجاری‌های خونی و التهاب اعضاء در سراسر بدن می‌شود.


جمله این مملکت مال حزب‌اللهی‌ها است که منصوره معصومی اصل بر زبان آورده آیینه تمام نمای فعالیت جبهه پایداری و دیگر اصولگرایان تندرو در این سال‌ها بوده است و این جریان برای تک صدایی در فضای سیاسی کشور از هیچ کاری فروگذار نکرده است.


خم زنی لوله ها در پایپینگ


-خمش لوله ها در صورت مجاز بودن می بایست مطابق با piping class استفاده شود . خمش روی فولاد ضد زنگ یا لوله های alloy مجاز نیست.

-مگر اینکه چیز دیگری درخواست شده باشد ، خط مرکزی شعاع خم می بایست ۵ برابر قطر اسمی لوله باشد.

جوش در خم ها مجاز نیستند

-خم کاری می بایست فقط در لوله بدون درز انجام شود . خمش سرد به قطرهای ۱.۵ اینچ و کمتر محدود است . کشیدگی لایه خارجی نباید از ۱۵ درصد بیشتر شود . بیضی شدگی زمان خمکاری نباید از ۸ درصد تجاوز نماید.

-از ابزار خمکاری  استفاده کنید برای بدست آورن سطح کمانی عاری از ترک و کمانش.

- لوله های گالونیزه شده نبایستی خم شوند مگر اینکه گالوانیزه شدن بعد از ایجاد عملیات خمش انجام پذیرد.

- لوله های خمکاری شده بایستی طبق الزامات کد B31.3 تحت عملیات حرارتی قرار گیرند.

- تمام ابعاد زاویه ای خم ها بایستی در رنج مثبت و منفی یک درجه قرار گرفته باشند.


جوش های Seal اتصالات رزوه ای


-در سرویس Hydrocarbon : 

--پلاگ های رزوه ای که در Vent ها ی آزمون هایدرواستاتیک  که دارای Valve نیستند باید پس از آزمون seal weld شوند.

-- Vent های شیر ، Drain ها و تخلیه sample connection ها به یک سیستم باز فقط قسمت upstream ( بالای جریان ) اولین block valve  می بایست seal weld شود

-- شیرهای needle رزوه ای در sample connection ها ، لوله کشی گالوانیزه و cap ها نباید seal weld شوند


- سایر سرویس هایی که اتصالات رزوه ایمی بایست seal یا مهروموم شوند از قرار زیر است  : 


--دمای ۲۰۴ درجه و پائینتر : نوار PTFE

--دمای فراتر از ۲۰۴ درجه: تا جایی که امکانپذیر است seal weld شود( آب بندی )  ، مگر اینکه از ترکیب اتصال لوله مطابق با استاندارد سازنده استفاده کنید.


فاصله جوش های محیطی، فاصله قرار گیری درزهای دو لوله و گپ چک جوش های ساکتی در اسپک Total


طبق اِسپِک شرکت توتال : 


Requirements for location of welds

Distance between two successive girth butt welds shall not be less than one pipe diameter or 50 mm, which ever is greater, unless otherwise indicated on the drawings or approved by the INSPECTION AGENCY. Attachments of non-pressure parts by welds which cross existing main welds or for which the minimum nominal distance between the toe of the attachment weld and the toe of the existing main welds or branch welds is less than the smaller of twice the thickness of the pressure parts or 40 mm, should be avoided. All longitudinal weld seams shall preferably be located on the top side of pipe when the piping system is erected. Two successive longitudinal weld seams shall be staggered by 30 degrees minimum.


Socket welds 

When socket weld fittings or valves are used, the pipe face shall be spaced approximately 1 to 1.5 mm clear from the root face of socket to avoid "bottoming" which could result in excessive weld stresses and possible cracking. Socket welds shall be made with at least two passes.


Abbreviation & Mill Tolerance


BB Bolted bonnet 

OS&Y Outside screw spindle and yoke 

BE Beveled end 

PE Plain end 

Br Bronze 

PTFE Teflon 

BW But welding 

RB Reduce Bore 

CS Carbon steel 

RPTFE Reinforced Teflon 

Cu Ni Copper - Nickel 

RF Raised face


Cr Chromium 

RJ Ring joint 

EFW Electric fusion welded 

RP Regular Pattern 

ERW Electric resistance welded 

SAW Submerged arc welded 

ENP Electro Nipple Plating 

SMLS Seamless 

FB Full Bore 

SO Slip-on 

FF Flat face 

SP Standard practice (MSS) 

F6 Stainless steel, 13% Cr 

SP Short Pattern 

Gr. Grade SS Stainless steel 

GRP Glass fiber reinforced plastic 

STD Standard 

LJ Lap joint 

SW Socket welding 

LP Long Pattern 

TE Threaded end 

LTCS Low Temperature Carbon Steel 

TPE Top entry 

Mo Molybdenum 

WN Welding neck 

NPT Threading as per ASME B1.20.1


Mill tolerance 

The mill tolerance on wall thickness shall be as follows: 

- minus 8% for API 5 LX grades in diameters 20” and above 

- minus 12 ½% for all other materials or diameters


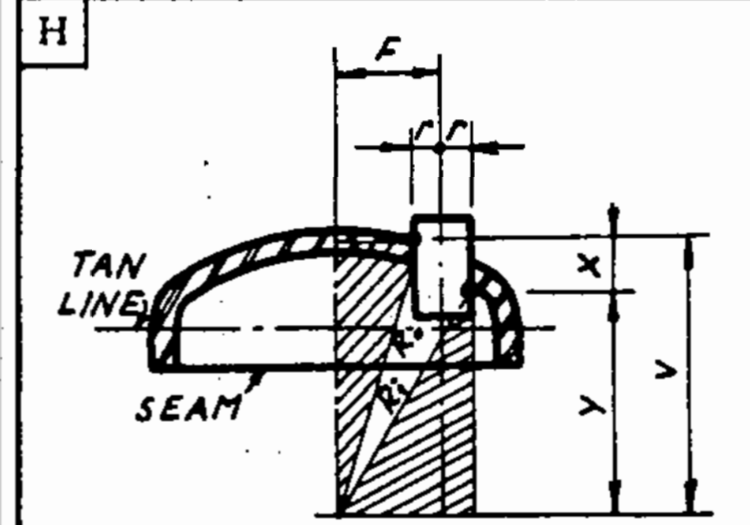
COUPLING IN FLANGED AND DISHED


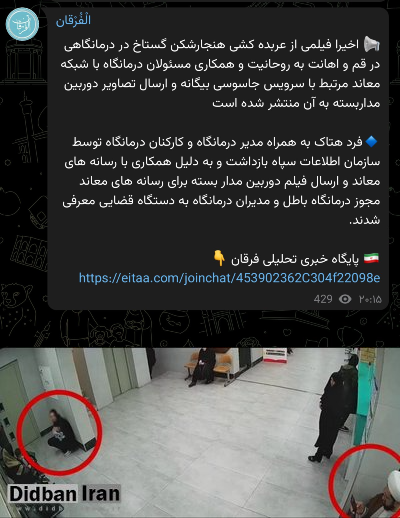
اواخر اسفند ۱۴۰۲ درگیری یک خانم جوان ( باصطلاح خودشون روانی ) با یه آخوند محترم  و لفاظی و بی ادبی زن جوان به ساحت مقدس آخوند

احتمالا آخوند می خواسته به مسئولان ذیربط نشون بده تا با بیمارستان برخورد کنند نیتش خیر بوده 


معاون دادستان قم گفت: افراد دستگیر شده در اظهارات خود اعتراف کردند با هماهنگی ، فیلم را برای شبکه معاند ارسال کردند و قصد تفرقه‌افکنی در جامعه داشتند.


بیانیه‌ی آیت الله ناظم‌زاده درباره‌ی درگیری یک طلبه با یک خانم در درمانگاه قم

آیت الله سیداصغر ناظم‌زاده، استاد حوزه علمیه، درباره‌ی درگیری یک طلبه با یک خانم در درمانگاه قم بیانیه‌ای صادر کرد که متن کامل آن در پی می‌آید:

بسمه تعالی

شب گذشته ۱۹ اسفند ۱۴۰۲ فیلمی از برخورد یک خانم بی حجاب با یک روحانی جوان در رسانه های مجازی منتشر شد که هم لطمه به روحانیت زد و هم کشور را به بی قانونی متهم نمود.

با دیدن این فیلم مشمئز کننده و ملال آور لازم دانستم چند نکته را یادآور شوم:

۱ – این آقای روحانی اگر مجوزی برای عکسبردای از زنان بی حجاب دارد حق ندارد ماموریت را با عمامه عملی کند. و اگر مامور نبوده حق نداشته از زن نامحرم و لو بی حجاب عکس بگیرد چون ضمن این که این کار ممنوع و جرم است، اتهام آور هم هست، بلکه تنها حق داشت به عنوان نهی از منکر به آن خانم تذکر می داد و اگر خانم قبول نمی کرد به فرموده قرآن کریم: “اذا خاطبهم الجاهلون قالوا سلاما” رد می شد و اعتنا نمی کرد.

۲ – این آقا باید توجه داشته باشد که در محیط درمانگاه لازم بود موضوع را با مدیریت درمانگاه در میان می گذاشت و خود شخصا اقدامی نمی کرد.

۳ – بر فرض به اشتباه، عکس را گرفتید لازم بود وقتی آن خانم از شما خواست عکس را پاک کنید فورا عکس را پاک می کردید و به او فقط تذکر می دادید و به مسئله پایان می دادید تا مجبور نمی شدید با گذاشتن عبا و عمامه فرار کنید و باعث وهن لباس روحانیت شوید.

فاضل لنکرانی : 

این روحانی اینقدر توجه ندارد که محیط درمانگاه غیر از محیط خیابان است، فردی که مریض دارد و دچار بحران روحی است شرایطش با دیگران فرق دارد ولو قبح بی حجاب بودنش کم نیست.


دانش را با گنج مساوی ندان


سخن ماند از ما همی یادگار
تو با گنج ، دانش برابر مدار
بپرسید دانا شود مرد پیر
گر آموزشی باشد و یادگیر
چنین داد پاسخ که دانای پیر
ز دانش جوانی بود ناگزیر


در جوانی از کسب علم گریزان بود


 «موسولینی» راجع به انگلیسی‌ها این‌گونه می‌گفت: «یک مُشت خوک که فقط با هوس‌شان فکر می‌کنند.» همواره تأکید می‌کرد که «انگلیسی‌ها همیشه از افرادی که از اقشار پایین‌دست به مراتب بالا رسیده‌باشند، متنفر هستند.»


مطالعه با صدای بلند

بله درست است، تنها کافیست بلند بلند بخوانید! بر اساس مطالعه ای که در سال ۲۰۱۷ در مجله حافظه، از سری مجلات گروه تیلور و فرانسیس به چاپ رسیده است. عملی به سادگی خواندن با صدای بلند می تواند حافظه بلند مدت انسان را تقویت کند.


زهرا صادقی در سن ۱۶ سالگی ازدواج‌کرده و دیپلم را بعد از ازدواج و لیسانس علوم تربیتی را بعد از تولد اولین فرزندش گرفته است. آن‌ها طی ۲4 سال زندگی مشترک صاحب 10 فرزند شده‌اند. همسر او پزشک است.

زهرا صادقی و همسرش چطور از عهده مخارج 10 فرزند برمی‌آیند؟ صادقی در پاسخ این سؤال گفت: «یک عده می‌گویند: وضع شما خوب است ما هم اگر وضعمان خوب بود بچه زیاد به دنیا می‌آوردیم. بله همسرم الآن پزشک است اما همسر من از اول پزشک نبوده و حدود ۵ سال است که به‌صورت حرفه‌ای بیمار ویزیت می‌کند. همسرم مشاغل مختلف و شرایط مالی متفاوت را تجربه کرده است. ما زمانی که ازدواج کردیم حتی بچه‌های اولم که به دنیا آمده بودند وضع اقتصادی رو به پایینی داشتیم اما الحمدالله هیچ‌وقت بابت مخارج روزمره لنگ نبودیم.


سردرد در ماه رمضان معمولاً به دلیل کمبود آب بدن، حذف کافئین و پایین آمدن قند خون است.


ارتشبد طوفانیان  حسن

شایعات مربوط به دستگیری طوفانیان در روزهای اول انقلاب از آنجا ناشی ‌شد که در آن ایام،پاسداران انقلاب، منزل یکی از برادران او به نام هادی را در ولنجک زیر نظر داشتند و شبی به تصور آنکه حسن طوفانیان را به دام خواهند انداخت، خانه را محاصره کردند و به اشتباه، ‌ هادی را به جای حسن دستگیر و روانه زندان کردند. گزارش‌های خیلی محرمانه اول تیر ۵۸ از مجموعه اسناد لانه جاسوسی نیز مؤید همین روایت است. در آنها به صراحت تاکید شده است که نیروهای انقلابی، ‌ هادی طوفانیان را بازداشت کرده‌اند.


۱۸ اسفند ۱۴۰۲ 


عزیز جعفری خطاب به اعضای قرارگاه قاسم، افزود: به فکر توسعه اقدامات خود باشید. با همکاری شهرداری تهران در کنار مترو تئاترشهر، در سایر ایستگاه‌های مترو هم باید فعالیت خود را شروع کنیم. همانگونه که در انتخابات هر کس باید اطرافیان خود را به انتخابات دعوت می‌کرد شما هم اطرافیان خود را برای امر به معروف دعوت کنید. البته حتی اگر در سایر ایستگاه‌ها هم کارمان را توسعه ندهیم، فعالیت‌های ما در مترو تئاترشهر متوقف نخواهد شد اما می‌خواهیم با توسعه اقدامات خود، زودتر بساط فتنه بی حجابی را خنثی کنیم.

سردار جعفری با بیان اینکه کشف حجاب معضل بزرگ فرهنگی ماست که می‌تواند تیشه به ریشه انقلاب بزند، گفت: امیدوارم با تلاش و همت بیشتر برای جذب افراد بیشتر پای کار مقابله با بی‌حجابی کار ما زودتر به نتیجه برسد.


۱۸ اسفند ۱۴۰۲ 


رئیس کارگروه کنترل و کاهش طلاق سازمان امور اجتماعی وزارت کشور به آمار طلاق در ادارات دولتی پرداخت و با بیان اینکه این آمار فاجعه‌بار است، افزود: طبق آمار در ادارات مسئله طلاق به صورت جدی وجود دارد و از طرفی مجموعه دولت اهتمام به ورود مجموعه‌های مردمی برای رفع این مشکل دارند.


memorandum of understanding


هرگاه کودک یتیمی گریه کند اشک‌های او در کف پر مهر و محبّت خداوند رحمان می‌ریزد و خدای تعالی می‌فرماید: چه کسی این یتیمی که پدرش را از دست داده (و اکنون زیر خاک آرمیده) به گریه درآورده است؟ هر کس او را آرام کند بهشت از آن اوست


اسفند ۱۴۰۲ : 


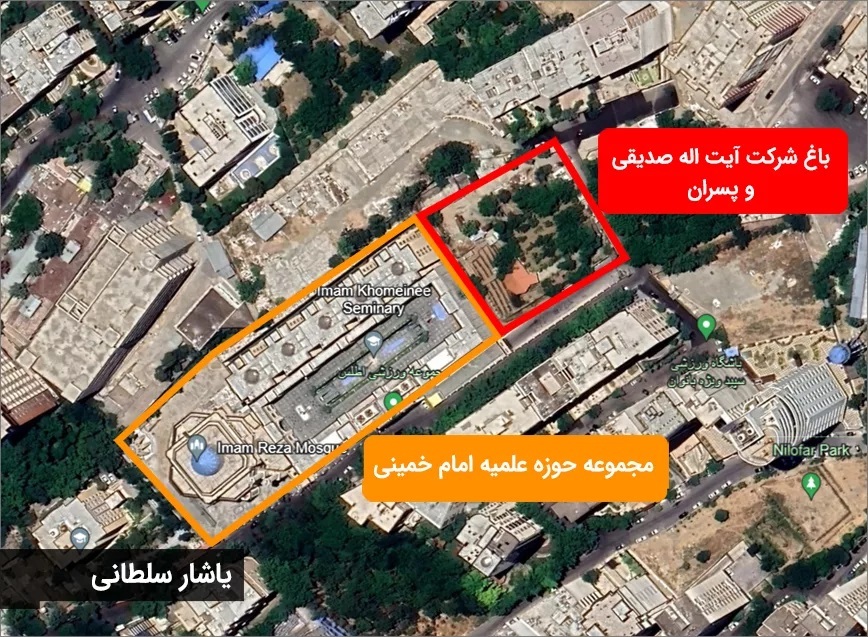
طبق آنچه در سایت یاشار سلطانی آمده، حوزه علمیه امام خمینی در منطقه ازگل تهران که تحت تولیت آیت الله صدیقی اداره می شود، باغی به مساحت 4200 متر داشته است که قیمت روز آن، حدود 1000 میلیارد تومان برآورد می شود.
اما آبان امسال، شرکتی به نام "موسسه غیر تجاری پیروان اندیشه های قائم" ثبت می شود و بعد از آن، اسناد مالکیت این باغ گرانبها به نام این شرکت می شود.

مالکان این شرکت آیت الله صدیقی و چند تن از پسران و دوستان او هستند و عروسش نیز بازرس شرکت است.


انرژی جنبشی


انرژی جنبشی یک جسم در حال حرکت با جرم آن جسم و مجذور سرعتش متناسب است. انرژی جنبشی برابر است با حاصل ضرب نصف جرم در مجذور سرعت آن جسم. اگر جرم جسم را با m و سرعت آن را با v نشان دهیم، در این صورت انرژی جنبشی که با K نمایش داده می‌شود.


mass and velocity


چند ژول کار روی جسمی به جرم Kg 2 انجام دهیم تا تندی جسم از دو متر بر ثانیه به 6 متر بر ثانیه برسد؟


K2-K1=0.5MV2^2-0.5MV1^2

0.5 × m × V2^2=1/2 × 2 × 36

0.5 × m × V1^2=1/2 × 2 × 4

36-4=32 J


تعادل در اهرم


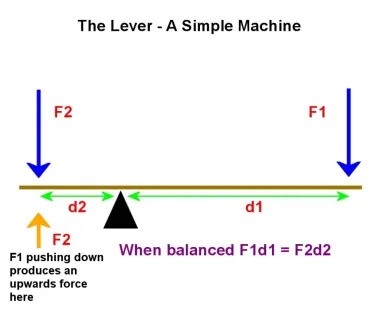
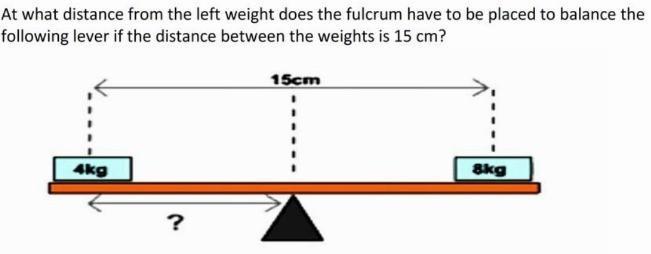
اگر دو جسمی که در دو طرف اهرم قرار می گیرند، یکسان باشند، باید فاصله ی آن ها از تکیه گاه برابر باشد تا اهرم در حالت تعادل قرار گیرد. مثلا در بازی الاکلنگ برای ایجاد تعادل بین دو نفر سنگین و سبک، باید فرد سنگین تر به تکیه گاه نزدیک شود تا تعادل حفظ شده و بتوانند با هم بازی کنند.


F1 × d1 = F2 × d2

d1= 15 - x

d2 = x


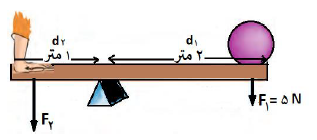
گلوله 5 نیوتنی در فاصله دو متری از تکیه گاه قرار دارد. برای این که اهرم در حالت تعادل بماند دست چند نیوتن نیرو باید به اهرم وارد کند؟ ( جواب 10 نیوتن ) 


F2/F1=d1/d2

F2/5 = 2/1


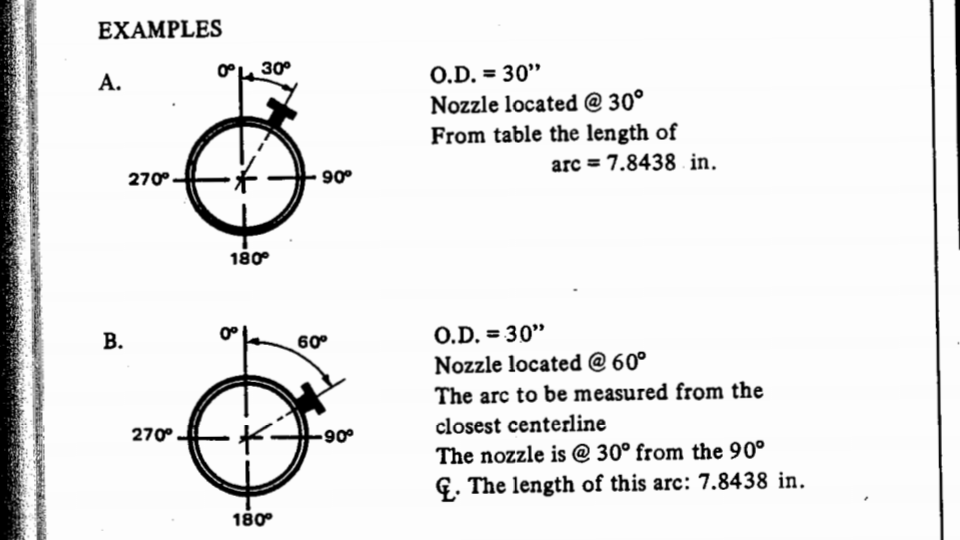
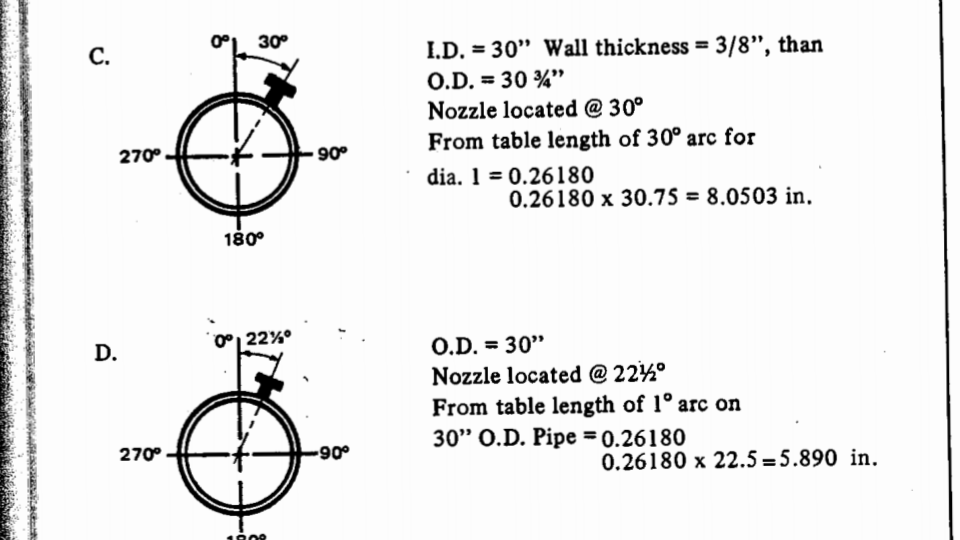
محاسبه اندازه جهت قرار گیری نازل روی مخرن و تلورانس


TO BE OR NOT TO BE

TO HAVE OR NOT TO HAVE


Good for you 

رائفی پور به حضرت قالیباف: چرا پسرتان (اسحاق) به دنبال اقامت کانادا است؟ /میزان سرمایه گذاری فرزندتان در کانادا و هزینه های دریافت اقامت دائم را اعلام کنید


ASME Code SEC VIII DIV1 تلورانس یا رواداری جهات ( قرار  گیری ) نازل ها و ضمائم را مشخص نکرده است ، لذا لازم است به handbook مخازن تحت فشار مراجعه نمود. تقریبا ۱ درجه منفی یا مثبت است .بررسی جهت  با استفاده از  نوار اندازه گیری مثل متر ( measuring tape ) به راحتی قابل محاسبه است .

بعنوان مثال ما می خواهیم جهت نازل N3 را بررسی کنیم.

N3 طبق نقشه یا Drawing در ۱۲۰ درجه قرار گرفته . کارخانه این نقطه را در مخزن با یک ماکر مشخص نموده و ما می خواهیم محل را بررسی کنیم تا اگر درست است مجوز برش را بدهیم


قطر مخزن : ۹۷.۸۷۵ اینچ

طول محیط پوسته خارجی برابر است با عدد پی در قطر داده شده که می شود ۳۰۷.۳۲۷۵ اینچ ، عدد بدست آمده برای ۳۶۰ درجست لذا هر درجه می شود ۰.۸۵۳۶ اینچ 

نازل N3 در موقعیت ۱۲۰ درجه قرار گرفته بنابراین اگر ما از یک متر استفاده کنیم و صفر آنرا در نقطه مرجع Vessel قرار دهیم و متر را می کشیم تا جایی که مرکز یا سنتر نازل در ۱۲۰ درجه که همان ۱۰۲.۴۴۲۵ اینچ است قرار بگیرد.

عدد ۱۰۲.۴۴۲۵ هدف ماست و تلورانس نیز ۱ درجه بنابراین اگر اندازه در محدوده زیر قرار بگیرد درست است : 

۱۰۲.۴۴۲۵-۰.۸۵۳۶=۱۰۱.۵۸۸۹

۱۰۲.۴۴۲۵+۰۸۵۳۶=۱۰۳.۲۹۶۱


182 سیب را بین 3 نفر به نسبت های یک چهارم،دو سوم،سه پنجم تقسیم کردیم،به هریک چند سیب میرسد؟


۱-جمع نسبت ها

۲- عدد ۱۸۲ تقسیم بر جواب ۱

۳-عدد حاصل از مرحله ۲ را به ترتیب در ۱/۴ و ۲/۳ و ۳/۵ ضرب می کنیم 

جمع اعداد بدست آمده باید ۱۸۲ شود


بهمن ۱۴۰۲ 

وزارت دادگستری آمریکا روز دوشنبه ٢٣ بهمن از اجرای حکم قطعی توقیف هواپیمای باربری بوئینگ ۷۴۷ که قبلا تحت مالکیت شرکت هواپیمایی ماهان‌ایر بود، خبر داد. طبق بیانیه وزارت دادگستری آمریکا، دولت آرژانتین روز یکشنبه ٢٢ بهمن پیرو حکم قطعی توقیف هواپیمای مزبور صادره در روز ١٣ اردیبهشت سال ۱۴۰۲ توسط دادگاه واشنگتن، نگهداری فیزیکی از آن را به ایالات متحده محول کرد و این هواپیما اکنون به جنوب ایالت فلوریدا رسیده است.


۲۲ بهمن ۱۴۰۲ 


کدخبر : 12570   
سایت سرگرمی روز :

یکی از روش ها برای پاکسازی بدن و به خصوص درمان کبد چرب، نوشیدن آب فاتر است. آب فاتر خواص فوق العاده و بی نظیری دارد که در ادامه خواهیم گفت.

همه ما میدانیم که برای داشتن پوستی سالم و سرحال، پاکسازی بدن و به خصوص کبد نوشیدن آب کافی در روز لازم است. اما اگر آب فاتر را جایگزین آب سرد کنید، میتوانید جلوی بروز بسیاری از مشکلات را بگیرید و سلامت بدن خود را تضمین کنید. حتی میتوانید به جای آب تصفیه از آب فاتر استفاده کنید. در ادامه توضیح خواهیم داد که آب فاتر چیست و چه خاصیتی دارد.

آب فاتر چیست؟

نوشیدن آب کافی می تواند از سلامت پوست ، عضلات و مفاصل حمایت کند. آب به سلولهای بدن کمک می کند تا مواد مغذی را جذب کرده و با عفونت ها مقابله کنند. آب فاتر، آب جوشانده سرد یا ولرم شده است که در طب سنتی و اسلامی کاربرد بالایی دارد و می تواند با قرار گیری در سبک زندگی روزانه و البته حذف آب سرد به سلامت بدن شما کمک کند؛ چرا که آب سرد برای هضم شدن از گرمای بدن استفاده می کند و جدا از این پیشنهاد این است که مصرف آب سرد را برای سلامت خودتان کم کنید یا کنار بگذرید.


بهمن ۱۴۰۲ 

به گزارش خبرگزاری مهر، بر اساس اعلام اداره کل استاندارد استان تهران، محمدحسین طاهری ضمن توصیه به شهروندان نسبت به استفاده از نوشیدنی‌ها و آبمیوه‌های دارای نشان استاندارد معتبر گفت: بازرسان استاندارد در جریان بازرسی از واحدهای تولید استان، سه هزار بطری نوشیدنی فاقد نشان استاندارد یک واحد تولیدی در محدوده صفادشت را شناسایی و توقیف کردند.

وی توضیح داد: شهروندان می‌توانند هنگام خرید نوشیدنی‌ها، شماره ۱۰ رقمی ذیل نشان استاندارد را به سامانه ۱۰۰۰۱۵۱۷ پیامک کرده و از صحت و اعتبار نشان استاندارد آن اطمینان حاصل کنند.


بهمن ۱۴۰۲ 

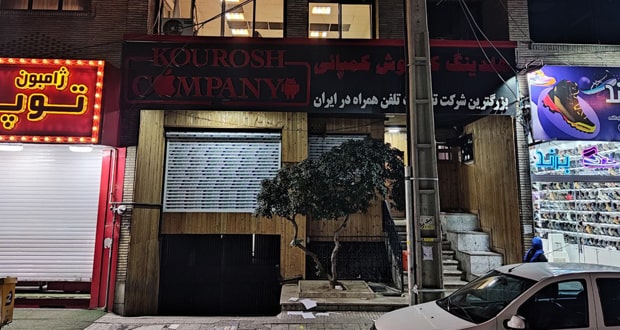
کوروش کمپانی که وعده آیفون ۲۰ میلیونی را داده بود فرار کرد. ( با وعده حذف واسطه .. قیمت کنونی در بازار بالای ۳۵ میلیون تومان ) ... دفتر بصورت مجازی ارائه خدمت می کرده و از حضور افراد بدون هماهنگی جلوگیری می نمودند.وقتی نظارت بر شبکه های اجتماعی نباشه و ملت دنبال مرده خوری باشن وضع همینه

بای بای ایرانی !!!

پس از فرار مدیر کمپانی پانزی کوروش کمپانی، دفتر موبایل موسوی که به شیوه‌ای مشابه گوشی آیفون می‌فروشد و از قضا اسپانسر باشگاه استقلال تهران نیز شده، با هجوم مردم مواجه شد. گروهی از مردم در شبکه‌های اجتماعی این مجموعه نسبت به عدم تحویل موبایل‌هایشان همچون کوروش کمپانی در موعد مقرر اعتراض کردند که حالا با توجه به فرار کوروش کمپانی، نگرانی گروهی از خریداران منجر به هجوم‌شان به دفتر این شرکت برای مطالبه گوشی‌های موبایل‌شان شده است.


به گزارش همشهری آنلاین، شریفیان گفت: در حال حاضر همه انگشت اتهامشان به سمت سلبریتی‌ها و تبلیغات چی‌ها دراز شده است. دولت تماس گرفته که باید برگردم و پول‌ها را به این افراد برگردانم. آیا پدیده شاندیز که بار‌ها صداوسیما تبلیغاتش را کرد، صداوسیما پول مردم را پس داد؟ ما در برابر امثال مدیرعامل چای دبش سر سوزنی هم شبیهشان نیستیم.
او گفت: تعداد سلبریتی‌هایی که تبلیغ کوروش کمپانی را کرده اند حدود ۴۰۰، ۵۰۰ نفر بوده اند و رقم‌هایی دریافتی برای تبلیغ از یک میلیون تومان بوده تا ۱۵، ۲۰ میلیون تومان! به عنوان مثال بازیکن تیم ملی ۲۰ میلیون تومان گرفته و تبلیغ کرده است. چون ما یک دوستی قدیمی با هم داشتیم. ولی به کسی اصلا ۲۰۰، ۳۰۰ میلیون تومان پولی نداده ایم.

خانم الهام حمیدی ، بازیگر برجسته کشورمان، ضمن عذرخواهی بابت اتفاقات اخیر، پیرامون کمپانی کلاهبردار کوروش کمپانی، اعلام داشت پول دریافتی از کمپانی که به خاطر تبلیغات گرفته بود را به شماره حسابی که مراجع قضایی اعلام داشت، واریز کرد.
کد خبر: ۲۲۹۲۱۷   تاریخ انتشار : ۱۴۰۲/۱۲/۰۱


استاد گلزار 


30 بهمن ۱۴۰۲ 

از چپ شدن واگن مترو صادقیه در تست گرم تا کشف سویه جدید کرونا در ایران 

رئیس انستیتو پاستور ایران ( دکتر مینو محرز ) ، ساعتی پیش از شناسایی اولین نمونه ابتلا به سویه جدید ویروس کرونا موسوم به JN۱ خبر داد.


اسفند ۱۴۰۲ : رسید بانکی جعلی در قم

معاون دادستان قم در امور فضای مجازی در خصوص این کلاهبرداری گفت: مالباختگان با درج آگهی کالاهای خود در سایت دیوار شروع به گفت‌ وگو با متهم برای فروش کالای خود می کردند و پس از توافق در مورد قیمت و نحوه پرداخت، با دریافت تصویر رسید بانکی از متهم که با ربات تلگرامی ساخته شده کالا را به وسیله تاکسی اینترنتی برای متهمان ارسال نموده و پس از گذشت ساعت‌ها از عدم واریز مبلغ و بی پاسخ ماندن تماس‌ها، متوجه کلاهبرداری می‌شدند.


مبصر در سال ۱۳۴۱ بادرجه سرلشکری به معاونت کل شهربانی کل کشور منصوب شد و در سال ۱۳۴۳ به ریاست شهربانی انتخاب شد و تا سال ۱۳۴۹ در این سمت باقی ماند. او به دلیل اقدام به بستن دیسکو کی کلاب و تراشیدن سر پسر اشرف پهلوی و عده ای از درباریان به دستور شاه در مبارزه با گروه‌های هیپی از مقام خود برکنار شد.


در آیات 4 و 5 سوره اسراء خداوند می‌فرماید «و در کتاب به فرزندان اسرائیل خبر دادیم که‏ قطعاً دو بار در زمین فساد خواهید کرد، و قطعاً به سرکشی بسیار بزرگی برخواهید خاست‏؛ پس آنگاه که وعده نخستین آن دو فرا رسد، بندگانی از خود را که سخت نیرومندند بر شما می‏‌گماریم‏ تا میان خانه‏‌ها به جستجو درآیند و این تهدید تحقّق‏‌یافتنی است‏


مهمترین ویژگی درمان ماست و زردچوبه ویژگی کاهش دهنده وزن است. به این ترتیب برای کسانی که می خواهند لاغر شوند بسیار عالی است.
از جمله فواید ماست و زردچوبه این است که برای درد مفاصل مفید است. ترکیب ماست و زردچوبه از سلامت استخوان ها حمایت می کند.
این ترکیب به تنظیم سیستم گوارش شما نیز کمک می کند. به کاهش مشکلات شما مانند یبوست، نفخ و گاز نیز کمک می کند.


آزمون ها ی جوشکاری ذوبی یا DFW در ASME سکشن ۹


جوشکاری ذوبی (fusion welding) یا جوشکاری حالت مایع (Liquid-state welding) یکی از روش‌های جوشکاری است که بر طبق تعریف AWS به هر فرایند جوشکاری که از ذوب‌کردن فلز پایه به منظور ایجاد جوش استفاده کند، گفته می‌شود.


-ابعاد نمونه آزمایشی یا test block باید حداقل ۸ در ۸ اینچ باشد

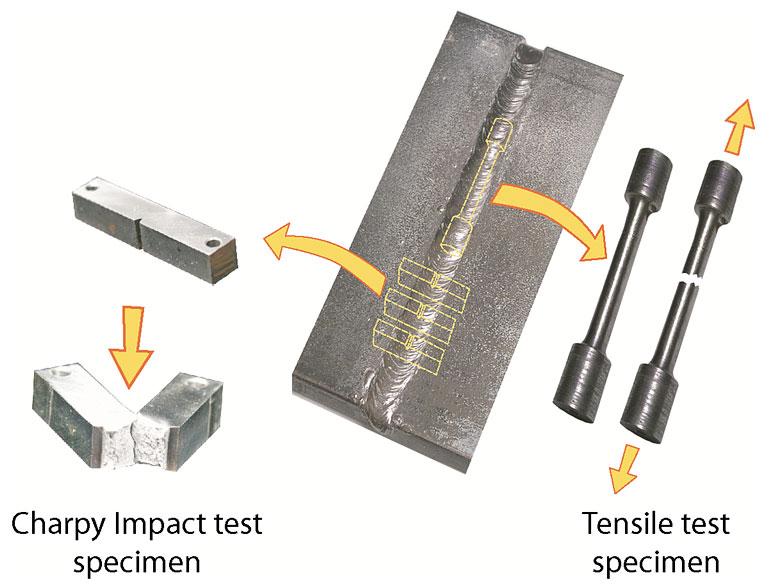
-حداقل ۳ نمونه آزماش کشش عمود بر سطح فصل مشترک و موازی بر سطح فصل مشترک نیاز است و نتیجه ها باید مطابق با QW-153 باشد ( معیار پذیرش تست کششی ) 

-ارزیابی ریزساختاری یا Micro باید مطابق با الزامات ASTM E3 در حداقل سه مقطع ، هر یک از بالا، مرکز و پایین یک سوم کوپن آزمایش انجام شود. عاری از ترک بوده و نباید چسبندگی یا تخلخل ناقصی را روی خطوط پیوند ( Bond )  یا مجاور ( adjacent ) آنها نشان دهد.


WQR : WELDER QUALIFICATION RECORD


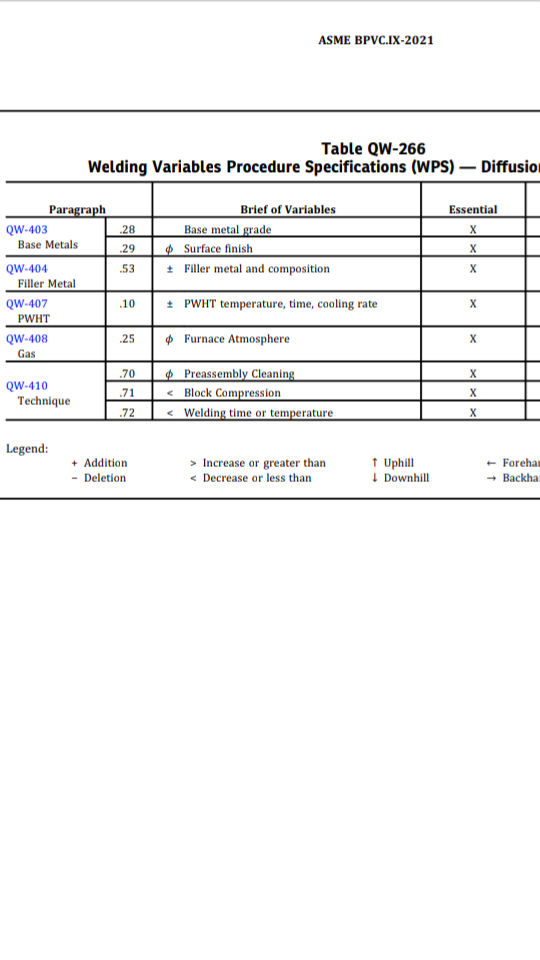
QW-185 DIFFUSION WELDING — PROCEDURE AND PERFORMANCE QUALIFICATION SPECIMENS

QW-185.1 The test block shall be a minimum of 8 in. × 8 in. (200 mm × 200 mm) and of a thickness such that there are at least 50 interface planes being welded.

QW-185.2 A minimum of three tension test specimens in accordance with the requirements of SA-370 shall be taken perpendicular to the interface planes and three parallel to the interface planes. The tension test results shall comply with QW-153.

QW-185.3 Microstructural evaluation shall be conducted in accordance with the requirements of ASTM E3 on a minimum of three cross-sections, one each from the top, center, and bottom one-third of the test coupon.The samples shall be polished, etched, and shall be free from cracks and shall show no incomplete bond or porosity on or adjacent to the bond lines. Size of each sample shall be that which can be mounted and polished to allow examination with an optical microscope at 50X to 100X magnification.


*4*1420#


انقضا و تجدید صلاحیت جوشکار در سکشن ناین ( ۹ )


۱۵ بهمن ۱۴۰۲

مدیر عامل سازمان تأمین اجتماعی اعلام کرد: ۵۳ درصد بازنشستگی‌ها پیش از موعد است و بار مالی سنگینی به صندوق‌ها وارد کرده لذا بر اساس اقتضای تحولات اجتماعی و افزایش امید به زندگی باید تغییرات رخ می‌داد.


ARTICLE III

WELDING PERFORMANCE QUALIFICATIONS


انقضاء و تجدید صلاحیت ( Expiration and renewal ) : 

انقضای تائید صالاحیت جوشکار یا اپراتور جوشکاری زمانی است که یکی از شرایط زیر پیش می آید :

الف- وقتی جوشکار در طول 6 ماه گذشته یا بیشتر با آن فرآیند جوشکاری نکرده باشد ؛

ب-  وقتی دلیل مشخصی برای زیر سوال رفتن توانایی جوشکار وجود داشته باشد. 

تجدید صلاحیت برای هر فرآیند توسط جوشکاری یک نمونه آزمون ورق یا لوله از هر جان با هر ضخامت یاقطر در هروضعیت جوشکاری و سپس آزمایش آن نمونه انجام می گردد. در صورت مثبت بودن نتیجه آزمون، تائید صلاحیت قبلی جوشکار برای مواد، ضخامتها، قطرها، وضعیتها، و متغیرهای دیگری که قبال تائید صلاحیت شده است، تجدید خواهد شد


QW-322 EXPIRATION, REVOCATION, AND RENEWAL OF QUALIFICATION

QW-322.1 Expiration. 

The qualification of a welder or welding operator for a process remains valid provided no more than 6 months have passed since the welder or welding operator last used that process. Continuity of qualification shall be confirmed by the qualifying or participating organization(s) as identified in QG-106.2 and

QG-106.3, respectively.

A welder using manual or semiautomatic welding prolongs qualification for both manual and semiautomatic welding for that process. A welding operator using machine or automatic welding prolongs qualification for machine or automatic welding for that process.

QW-322.2 Revocation. ( ابطال )

When there is a specific reason to question the welder’s or the welding operator’s ability to make welds that meet the specification, the qualifications that support the welding being performed shall be revoked. All other qualifications not questioned remain in effect.


زمانیکه دلیل منطقی برای زیرسوال بردن جوشکار یا اپراتور دستگاه جوشکاری چه اتوماتیک و چه نیمه اتوماتیک برای ایجاد جوشی که مشخصات را برآورده کند وجود داشته باشد صلاحیت هایی که از جوشکاری در حال انجام پشتیبانی می کنند لغو می شوند


۱۳ بهمن ۱۴۰۲


فرمانده انتظامی استان البرز در این زمینه اظهار داشت: قاتل دختر ۷ ساله کرجی در کمتر از ۲۴ ساعت شناسایی و دستگیر شد، علل و انگیزه قتل توسط کارآگاهان پلیس در حال بررسی است.
  قاتل دختر ۷ ساله از همسایگان خانواده این دختر بوده و گفته می‌شود پس از قتل جنازه دختر را در بیابان‌های شهرستان هشتگرد رها کرده است.