
کلینیک فوق تخصصی دانش آموخته لوله کشی صنعتی ۸۳-۸۴ ( نفت و گاز ) - مایترکاری
سایتی نو و نخست برای ارائه راهنمای ساخت انواع شابلون پایپینگ به Fabricator ها و بالا بردن دانش ریاضی ایشان
کلینیک فوق تخصصی دانش آموخته لوله کشی صنعتی ۸۳-۸۴ ( نفت و گاز ) - مایترکاری
سایتی نو و نخست برای ارائه راهنمای ساخت انواع شابلون پایپینگ به Fabricator ها و بالا بردن دانش ریاضی ایشاندرباره من
 This topic is a little part of programming in access , We have reached to this goal just with efforts and more exercises also studying the Microsoft Office Documents and their various forums
ادامه...
QW-151.1 آزمون کششی برای Plate و معیار پذیرش مقدار استحکام
ASME SEC IX 2021
الف - برای ضخامت ۲۵ میلیمتر و کمتر ، تمام ضخامت نمونه ( Specimen ) می بایست برای هر آزمون کششی ( Tension Test ) استفاده شود .
ب-برای ورق بیشتر از ۲۵ میلیمتر
-زمانیکه از نمونه های چندتایی بجای ضخامت کامل استفاده می شود هر سِت یا مجموعه نماینده یک نمونه آزمون است.
-زمانیکه نمونه هایی چندتایی ضروری می شوند تمام ضخامت از آن ناحیه بصورت ماشینی به چند نوار مساوی ( طبق گنجایش دستگاه ) برش داده شود و تمام این یک Set نمونه باید الزامات QW-153 را برآورده نماید.
در شکل زیر دو ورق با ضخامت 89mm بصورت شیاری بهم جوش داده شدند ظرفیت ماشین آزمون ۱ اینچ ذکر شده . چون ضخامت از ۲۵ میلیمتر بیشتر است و ظرفیت دستگاه نیز ۱ اینچ یا ۲۵ میلیمتر است هر نمونه آزمون جدا شده توسط ماشینکاری به چند نوار یا strip تبدیل شده . هر دو نمونه مستقل شامل ۴ نمونه است . ( 1A تا 1D و 2A تا 2D ) ... تمام ضخامت هر مجموعه در رد یا پذیرش این آزمون مد نظر قرار میگیرد نه فقط آنهایی که مورد قبول است مثلا اگر دریک نمونه که شامل ۴ نمونه است یکی رد شود باعث رد شدن این نمونه خواهد شد.
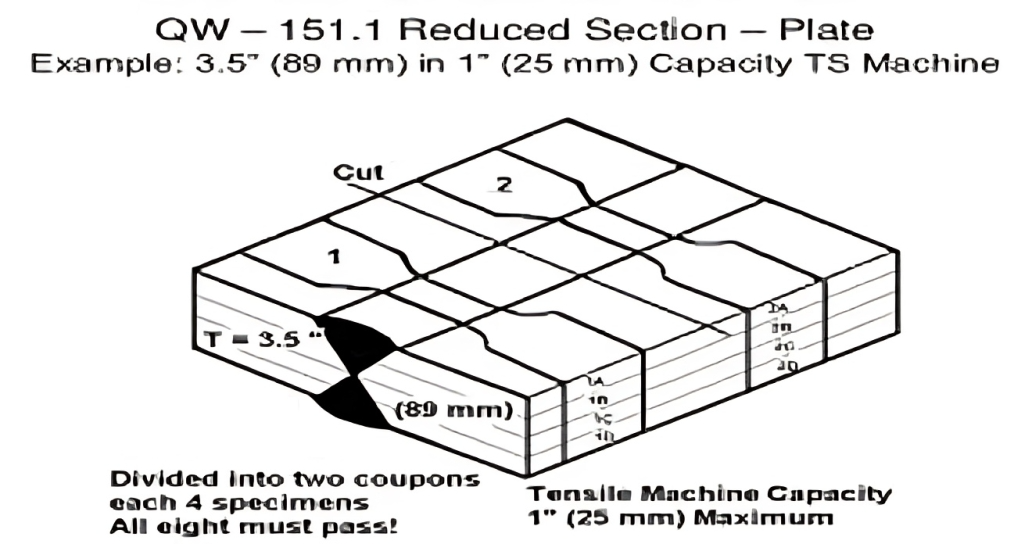
QW-151.1 Reduced Section — Plate.
Reduced‐section specimens conforming to the requirements given in Figure QW-462.1(a) may be used for tension tests on all thicknesses of plate.
(a) For thicknesses up to and including 1 in. (25 mm), a full thickness specimen shall be used for each required tension test.
(b) For plate thickness greater than 1 in. (25 mm), full thickness specimens or multiple specimens may be used, provided (c) and (d) are complied with.
(c) When multiple specimens are used, in lieu of full thickness specimens, each set shall represent a single tension test of the full plate thickness. Collectively, all of the specimens required to represent the full thickness of the weld at one location shall comprise a set.
تمام نمونه های مورد نیاز برای نشان دادن تمام ضخامت جوش در یک مکان باید شامل یک مجموعه باشند.
(d) When multiple specimens are necessary, the entire thickness shall be mechanically cut into a minimum number of approximately equal strips of a size that can be tested in the available equipment. Each specimen of the set shall be tested and meet the requirements of QW-153.
QW-153 ACCEPTANCE CRITERIA -TENSION TESTS
QW-153.1 Tensile Strength. Minimum values for procedure qualification are provided under the column heading “Minimum Specified Tensile, ksi” o f Table QW/QB-422. In order to pass the tension test, the specimen shall have a tensile strength that is not less than
نباید استحکام کششی کمتر از موارد زیر باشد :
(a) the minimum specified tensile strength of the base metal; or
(b) the minimum specified tensile strength of the weaker of the two, if base metals of different minimum tensile strengths are used; or
(c) the minimum specified tensile strength of the weld metal when the applicable Section provides for the use of weld metal having lower room temperature strength than the base metal;
(d) if the specimen breaks in the base metal outside of the weld or weld interface, the test shall be accepted as meeting the requirements, provided the strength is not more than 5% below the minimum specified tensile strength of the base metal.
(e) the specified minimum tensile strength is for full thickness specimens including cladding for Aluminum Al clad materials (P‐No. 21 through P‐No. 23) less than 1/2 in.(13 mm). For Aluminum Alclad materials 1/2 in. (13 mm) and greater, the specified minimum tensile strength is for both full thickness specimens that include cladding and specimens taken from the core.
اگر نمونه قبل از شکستن به کمترین مقاومت کششی برسد ، باید در نظر گرفته شود که شرایط را رعایت کند. اگر نمونه در فلز پایه در خارج از جوش یا فصل مشترک جوش شکسته شود ، باید در نظر گرفت که اگر استحکام ( Tensile str ) کمتر از 5 درصد زیر حداقل استحکام کششی فلز مبنا باشد ، استحکام مورد نیاز را برآورده می کند.
محدوده قطر و محدوده ضخامت جوش Fillet در Asme سکشن ۹ ویرایش ۲۰۲۱
.......
محدوده ضخامت آزمون صلاحیت جوشکار ( WQT )
محدوده ضخامت به فلز جوش رسوب داده شده در تست کوپن توسط جوشکار بستگی دارد و به فلز مبنا ربطی ندارد !!! فقط درWPS محدوده ضخامت به فلز مبنا بستگی دارد پس همیشه این مورد یادتون باشه
محدوده قطر
محدوده قطر برای تمامی جوشهای محیطی اعم از گوشه ای و شیاری در QW-452.3 داده شده است. حد بالایی یا ماکزیمم قطر برای تائید صلاحیت وجود ندارد و تائید صلاحیت با لوله باعث تائید صالحیت برای ورق خواهد شد.
محدوده ضخامت برای جوش شیاری
محدوده ضخامت فقط به ضخامت فلز جوش رسوب شده ( Deposit ) اعمال می گردد نه به ضخامت ورق. تائید صلاحیت با جوش شیاری باعث تائید صلاحیت برای جوش گوشه ای خواهد شد.
محدوده ضخامت برای جوش گوشه ای
بر اساس QW-452.5 آزمون با ورق ضخیمتر از 3/16 اینچ یا ۴.۸ میلیمتر تمام ضخامتها برای جوش گوشه ای را پوشش خواهد داد.
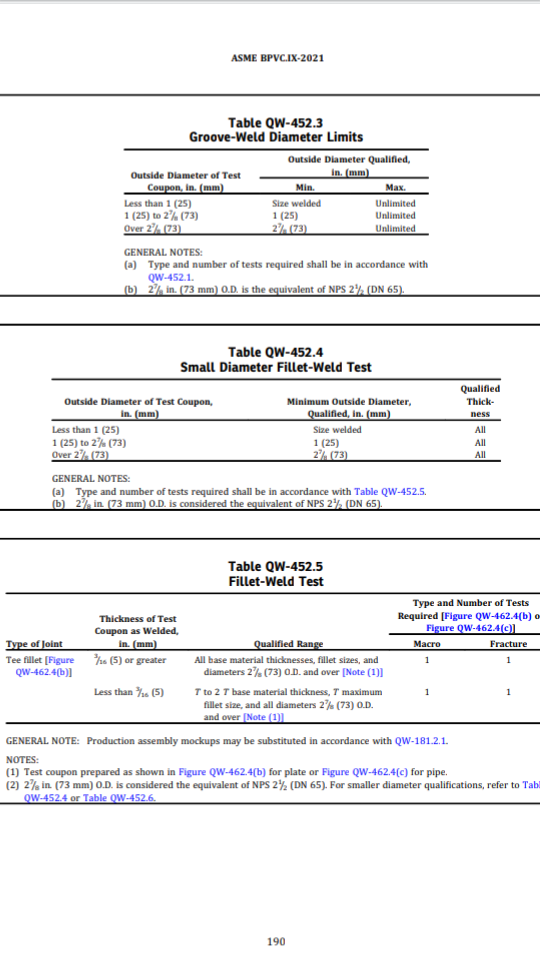
طبق شکل زیر جدول QW-452.3 ( محدوده قطر جوش شیاری یا Groove ) :
-تست روی قطر کمتر از اینچ جوشکار را برای حداقل همان قطر Qualified می کند ( نه قطر فرضا ۱/۲ اینچ ).
-تست روی قطر ۱ اینچ تا ۲.۷/۸ اینچ وی را برای حداقل ۱ اینچ Qualified می کند.
-تست روی قطر بالاتر از ۲.۷/۸ اینچ جوشکار را برای حداقل همین قطر Qualified می کند
و طبق جدول محدوده حداکثر قطر ذکر نشده
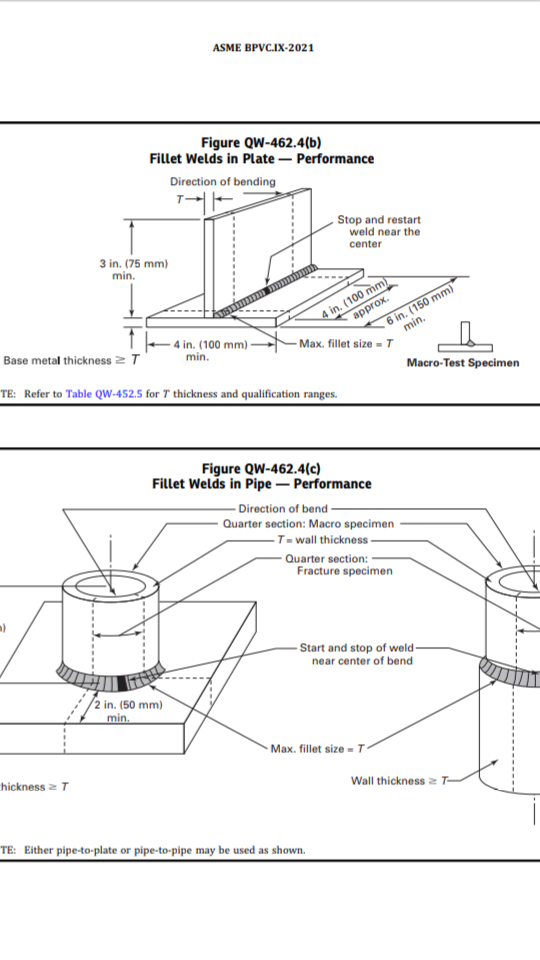
در جدول QW-452.5 ( تست گوشه ای یا Fillet ) نوع اتصال T یا T-joint ( طبق شکل (QW-462.4(b
-آزمون با ضخامت ۳/۱۶ اینچ یا ۴.۸ میلیمتر و بالاتر محدوده ضخامتی که مورد صلاحیت قرار میدهد تمام ضخامت های فلز مبنا ، اندازه های گوشه ای و قطرهای ۷۳ میلیمتر و بالاتر است ( طبق تبصره ۱ ، تست کوپنی که تهیه می شود برای ورق یا Plate طبق تصویر (QW-462.4(b یا (QW-462.4(c برای Pipe )
- آزمون با ضخامت کمتر از ۴.۸ میلیمتر محدوده :
-- ضخامت فلز مبنا T به 2T ، سایز گوشه ای حداکثر T و قطرهای ۲.۷/۸ اینچ و بالاتر
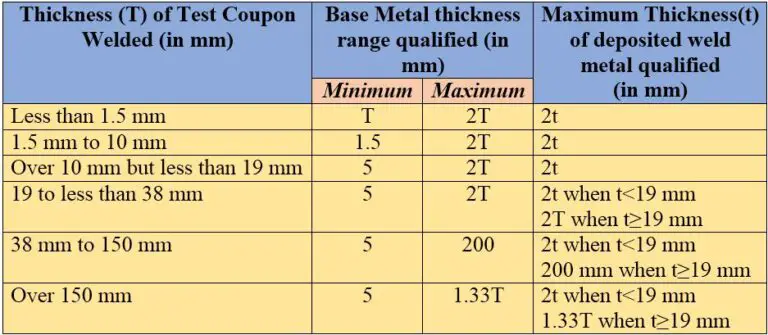
در شکل زیر محدوده ضخامت مورد تائید فلز مبنا برای ضخامت تست کوپن جوش داده شده در جدول QW-451.1 ارائه شده و همینطور تست های مکانیکی مورد نیاز ... حداقل ضخامت فلز مبنا در ۳ محدوده داده شده یکی برای ضخامت تست کوپن کمتر از ۱.۵ میلیمتر ( T ) دیگری ۱.۵ تا ۱۰ میلیمتر ( 1.5mm ) و سومی بالای ۱۰ میلیمتر ( 5mm )
«ایران ایران ایران» یا «اللهالله» یکی از سرودهای اول انقلاب ۱۳۵۷ است. خواننده این سرود رضا رویگری، آهنگساز آن فریدون خشنود و شاعر افشین سرفراز است و در استودیوی رحیم شبخیز ضبط شدهاست.
هم وطن گرامی!
براساس تبصره ماده 592 قانون مجازات اسلامی، در صورتی که رشوه دهنده پرداخت رشوه را گزارش دهد، از مجازات قانونی معاف شده و مال به وی باز میگردد.
ستاد خبری مبارزه با فساد بازرسی ویژه رئیس جمهور آماده دریافت گزارش شما در موضوع رشوه و سایر گزارشهای مستند میباشد.
شماره تماس: 2777-021
بهمن ۱۴۰۲ و پیگرد توسط دادستانی
بخند که اوضاع گرانی هنوز هم هست !
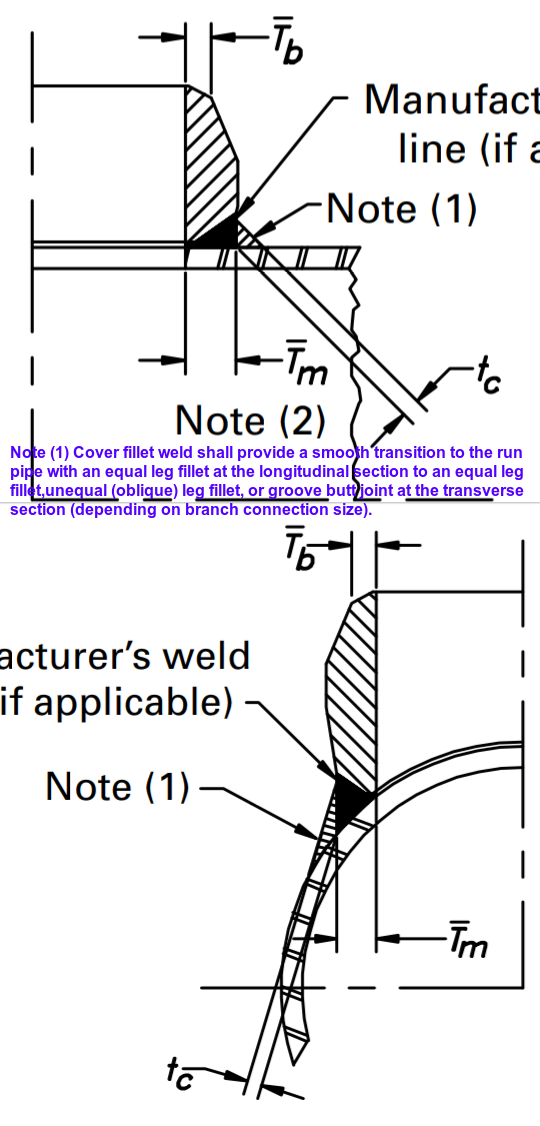
پوشش fillet در run pipe
شکایت علیه شما! ؛ هر پیام دریافتی از شماره های شخصی و یا پیام رسان های موبایلی با موضوع شکایت علیه شما به قصد کلاهبرداری و سرقت از حساب شماست. پیامک های قوه قضائیه فقط با سرشماره غیر عددی ADLIRAN ارسال می شوند.
آزمون هایدرواستاتیک خطوط لوله دفنی یا Burried )
۳-۵-٢-٢ خصوصیات و شرایط کلی قطعات آزمایش :
الف - تقسیم بندی قطعات برمبنایفشار حداقل و حداکثر
ب- اختلاف ارتفاع نباید از حد مجاز محاسبه شده تجاوز نماید .
پ -طول قطعات بایستی با نظر نماینده کارفرما به میزانی باشد که آزمایشات هیدرواستاتیک با کیفیت و اطمینان کامل اجرا گردد و این میزان نیز از حداکثر طول ٢٠ کیلومتر تجاوز ننماید.
ت -در زمان تقسیم بندی قطعات، می بایستی منابع تأمین آب در نظر گرفته شود .
مراحل انجام آزمایش :
- تمیز کردن خط ( Cleaning ) با هوا نهایتاً ۷ بار
- عبوردادن توپک اندازه ( Guage )
- پرکردن خط ( Filling ) - جلوی پیگ آب میزنید تا از خروج هوا اطمینان حاصل کنید
- افزایش فشار ( Raise )
- آزمایش عدم وجود هوا
- آزمایش مقاومت ( Strength )
-آزمایش یکنواختی
- آزمایش نشتی
- تخلیه وخشک کردن خط
۵-٣-٢-٣ مجوز های لازم جهت شروع آزمایش :
پیمانکار موظف است برنامه و روش آزمایش را حداقل ۱۵ روز قبل از شروع کار تهیه و به تأیید واحد بازرسی فنی و نماینده کارفرما برساند. بدیهی است کلیه آزمایشات می بایستی طبق برنامه تایید شده انجام گیرد. ضروریست علاوه بر برنامه آزمایش، پروفیل خط لوله اجرا شده که توسط پیمانکار ارائه و به تائید نماینده کارفرما رسیده است نیز ضمیمه برنامه آزمایش گردد.
کلیه مراحل آزمایشات هیدرواستاتیک باید در حضور نماینده کارفرما و نماینده بازرسی فنی انجام پذیرد و حداقل یک هفته قبل از شروع آزمایش اطلاع رسانی گردد.
۵-٣-٢-٨-مشخصات دستگاههای اندازه گیری :
۱-۸-۲-۳-۵ فشارسنج ها :
الف) دستگاه ثبت فشار: حدود کار این دستگاه بایستی از صفر تا ۱.۵ برابر فشار آزمایش با شد و دقت کارکرد آن %١ کل دامنه دستگاه بوده و کاغذ ثبات نمودار تغییرات فشار آن از نوع ۲۴ ساعته و دستگاه هفته کوک باشد .
ب) فشار سنج مدل ساعتی:
حدود کار این دستگاه از صفر تا ۱.۵ برابر فشار آزمایش و دقت آن بایستی ١ %دامنه دستگاه باشد.
پ) دستگاه فشار سنج وزنه ای : حدود کار این د ستگاه از صفر تا ۱.۵ برابر فشار آزمایش و دقت آن بایستی ۰.۱ پوند بر اینچ مربع باشد.
۲-۸-۲-۳-۵ حرارت سنج ها :
الف) دستگاههای ثبت حرارت:
دستگاههای ثبت درجه حرارت، حدود کار این دستــــــگاه از ۰ تا ۶۵ درجه سانتیگراد و دقت ۰.۵ درجه سانتیگراد
ب) دماسنج جیوه ای:
جهت اندازه گیری دمای محیط با دامنه کاری از -۱۰ تا ۶۵ درجه و دقت ۰.۵ درجه سانتی گراد می باشد .
پ) دما سنج دیجیتال:
جهت اندازه گیری دمای زمین ( خط لوله یا شبکه) با دامنه کاری ۰ تا ۶۰ درجه سانتیگراد و دقت ۰.۱ درجه سانتیگراد
۳-۸-۲-۳-۵ سایر دستگاه ها :
الف - فیلتر آب با اندازه چشمه ۱۵۰ میکرون.
ب- پمپ پر کننده: ظرفیت این پمپ با توجه به موقعیت، و ضعیت، قطر و مسیر خطوط تغذیه از نظر پستی و بلندی انتخاب می گردد. بطوری که خط لوله با توجه به دبی آب ورودی به گونه ای پر شــود تا از بوجود آمدن کیســه های هوا جلوگیری شود.
- پمپ ف شار قوی: این پمپ باید قادر باشد با توجه به قطر و طول لوله افزایش فشار خط با دبی منا سب در خطوط تغذیه به شرح ذیل را تامین نماید.
-۱۲۰ لیتر در دقیقه قطر کمتر از ۳۰ اینچ
۱۶۰ لیتر در دقیقه قطر ۳۰ تا کمتر از ۴۸ اینچ
- دستگاه اندازه گیری مقدار آب ورودی به خط برحسب لیتر(کنتور آب).
در فا صله ٣٠ متری از ابتدا و انتهای خط لوله یا شبکه روی لوله را بردا شته و سطح آنرا از مواد عایقی کاملاً پاک نموده و قسمت حساس دستگاه حرارت سنج ثبات را روی محل پاک شده قرارداده و مقداری پشم شیشه بطوریکه کاملاً آنرا بپوشاند روی آن قرار میدهند و بوسیله نوار عایقی آنرا روی لوله محکم کرده با خاک روی آنرا پوشانده بطوری که هم سطح اطراف گردد.
تمیز کردن خط (cleaning :
پس از پایان عملیات احداث خط لوله، بایستی آن را توسط هوای فشرده و ارسال توپک تمیز کننده به دفعات لازم کاملاً تمیز نمود. سرعت حرکت پیک نباید کمتر از ۰.۵ و بیشتر از ۲.۵ متر بر ثانیه باشد .
عبور دادن توپک اندازه :
در خطوط لوله ای که بایستی در طول بهره برداری با پیگ تمیزکننده مخصوص زمان بهره برداری تمیز شوند، برای حصول اطمینان از یکنواختی سطح داخلی لوله در طول خط انجام عملیات ارسال توپک اندازه ضروری می باشد این عمل پس از تمیز کردن خط لوله وقبل از آزمایش هیدرواستاتیک انجام می گیرد. صفحه اندازه عقب پیک بایستی از جنس آلومینیوم یا فولاد با قطر ۹۵ درصد قطر داخلی ضخیم ترین لوله ( لوله با بیشترین ضخامت) در هر قطعه باشد همچنین پس از خروج توپک اندازه از خط چنانچه وضع مطلوبی داشته باشد ، درصورت تائید نماینده کارفرما ازآن عکسبرداری شده و درپرونده ضبط گردد. در غیر این صورت بایستی اشکالات خط مرتفع و تا حصول رضایت کامل ، توپک اندازه در خط ارسال گردد./
ضخامت صفحه اندازه توپک جهت عملیات :
-۴mm برای خطوط لوله تا قطر ١٢ اینچ از جنس آلومینیوم
-۶mm برای خطوط لوله از ١٤ تا ٢٠ اینچ از جنس آلومینیوم
-۶mm برای خطوط لوله از ٢٠ تا ٣٠ اینچ از جنس فولاد
-۸mm برای خطوط لوله بالاتر از ٣٠ اینچ از جنس فولاد
پر کردن خط :
ابتدا بایستی مقدار حجم ١٠٠ متر از طول لوله را از آب پر کرده، سپس توسط پیگ پر کننده و پمپ، تمام قسمت خط لوله مورد آزمایش را از آب پر نمود دبی خروجی پمپ باید به حدی باشــد که بتواند پیگ را با ســرعت ۱۰ الی ۱۵ متر در دقیقه به جلو براند. در صورت امکان پر کردن خط بایستی از پائین ترین نقطه انتهای خط لوله انجام
شود. حجم آب جلوی پیگ در مواردیکه اختلاف ارتفاع زیاد باشد بسته به مورد افزایش خواهد یافت. فشار جلوی پیگ، جهت کنترل حرکت آن نبایستی کمتر از ٢ بار (حدود ٣٠ پوند بر اینچ مربع) باشد و بسته به فشار پیگرانی و اختلاف ارتفاع قطعه، این فشار افزایش می یابد .
آزمایش عدم وجود هوا :
برای اطمینان از عدم وجود هوا در خط لوله میبایســتی آزمایش زیر را انجام داد ابتدا میبایســت حجم معینی از آب لوله برداشته شود و افت فشارواقعی توسط دستگاه فشار سنج وزنه اب بدقت اندازه گیری گردد. سپس این افت فشـار میبایسـت از فرمول زیر محاسـبه شـده و هر دو افت با هم مقایسـه گردد و نسـبت آنها بدسـت آورده شـود.
چنانچه نســـبت P۱ به P0 برای لوله های تا قطر ۴۰۰ میلیمتر از ٩٠ درصد و برای لوله های با قطر بیشـــتر از ۴۰۰ میلیمتر۹۵ درصد بیشتر باشد مقدار هوای موجود در خط در حد قابل قبول بوده و در نتایج آزمایش تاثیری ندارد. چنانچه نسبت فوق از اعداد داده شده کمتر باشد هوای داخل لوله بیش از حد مجاز بوده و بایستی این هوا از خط خارج گردد و با تخلیه مقدار زیادی از آب خط ، هوا را به حداقل رسانید. چنانچه خط لوله با ضخامت مختلفی ساخته شده باشد بایستی مقدار D/Ee را برای هریک از ضخامت محاسبه نموده و معدل آنها را بدست آورده و در فرمول زیر قرار داد.
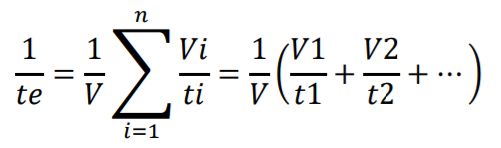
V1 : حجم مربوط به هر قطعه
te : ضخامت معادل
t1 :ضخامت بکار رفته
P0=m / V ( X + D/Ee )
افت فشار محاسبه ای ( افت فشار تئوری ) = P0
افت فشار اندازه گرفته شده ( افت فشار واقعی ) = PI
حجم آب برداشت شده برحسب لیتر = m
حجم خط لوله = V
ضریب فشردگی آب = X
آزمایش مقاومت :
آزمایش مقاومت در خطوط تغذیه به روش سیکلی انجام می گردد. لوله تحت آزمایش بایستی کاملاً مدفون بوده و چنانچه قسمتهایی از آن مدفون نباشد بایستی توسط عایق حرارت کاملاً پوشیده شود تا از تبادل حرارت با محیط جلوگیری بعمل آید.
فشار آزمایش مقاومت : فشار در بالاترین نقطه باید ۱.۵ برابر فشار کاری باشد .
تبصره: فشار در پایین ترین نقطه خط تغذیه برای لوله های GrB از ۷۵ درصد SMYS ( حداقل تنش تسلیمی ) بیشتر نشده و برای لوله های GrX42 از ۹۰ درصد SMYS ( حداقل تنش تسلیمی ) بیشتر نشود.
پس از اینکه فشار آزمایش به حد فشار آزمایش رسید، خط به مدت ٣٠ دقیقه در این فشار نگهداشته می شود و سپس فشار به نصف تقلیل داده شده و مجدداً فشار را افزایش می دهیم و این عمل بایستی دوبار دیگر تکرار گردد و چنانچه اشکالی در زمان آزمایش پیش نیاید، آزمایش مقاومت مورد قبول واقع می گردد.
یکنواخت سازی :
پس از تایید آزمایش عدم وجود هوا و آزمایش مقاومت و کاهش فشار به حد فشار نشتی مطابق آزمایش نشتی خط جهت یکنواخت شدن فشار و حرارت برای مدتی تحت نظر قرار داده می شود. مدت زمان دوره یکنواختی بستگی به میزان اختلاف دمای آب داخل خط ودمای محیط دارد. در هر طول خط جهت یکنواخت شدن فشار و درجه حرارت می بایستی به شرح زیر تحت نظر قرار داده شود :
١ -لوله های تا قطر ۴۰۰ میلیمتر ( ۱۶ اینچ ) یک روز
٢ -لوله های با قطر بیش از ۴۰۰ میلیمتر (۱۶" ) تا ٧٥٠ میلیمتر ("٣٠ ) دو روز
٣ -لوله های با قطر بیش از ٧٥٠ میلیمتر ("٣٠ ) سه روز
ثبت دما و فشار توسط دستگاه های ثبات ,و حداقل هر ۲۴ ساعت یکبار قرائت فشار ودمای خط در طول زمان آزمایش یکنواختی ضروری است .
شرح آزمایش نشتی :
هدف از این آزمایش صحت عدم نشتی در خط میباشد . پس از رسیدن فشار به حد فشار آزمایش و پس از پایان زمان آزمایش یکنواختی ، خط لوله آماده آزمایش نشتی می باشد. از این به بعد خط به مدت ۲۴ ساعت تحت آزمایش نشتی قرارگرفته و راس هرساعت فشار توسط فشار سنج وزنه ای و هر ٢ ساعت دمای زمین از طریق لوله های حاوی روغن توسط ترمومتر قرائت می گردد. این دما بعنوان دمای آب داخل لوله در نظر گرفته می شود. همچنین فشار و دمای خط توسط دستگاههای ثبات ثبت شده ودمای محیط نیز هر ساعت توسط دما سنج اندازه گیری می شود. پس از پایان ۲۴ ساعت زمان آزمایش با بررسی ومقایسه نمودار های فشار ودرجه حرارت و ارقام یادداشت شده مطابق با فرم گزارش آزمایش نشتی ، در صورتیکه روند افت فشار در طول ۲۴ ساعت مدت آزمایش ثابت ویکنواخت نباشد و با تغییرات دمای محیط نیز هماهنگی و هم خوانی داشته باشد نتیجه آزمایش طبق محاسبه از طریق روابطی بدست خواهد آمد.
تخلیه و خشک کردن:
پس از تائید آزمایش نشتی بلافاصله بایستی خط لوله از آب تخلیه و خشک گردد. چنانچه به عللی آب باید مدتی در خط لوله باقی بماند بایستی مواد ضد زنگ به آب مورد استفاده افزوده شود به هر صورت حتی اگر آب دارای مواد ضد زنگ هم باشد بیشتر از شش ماه نمی توان آب را داخل لوله نگاهداشت و باید
آب را از خط تخلیه و آنرا خشک نمود. تخلیه آب توسط چند پیگ که با هوای گرم به جلو رانده میشود انجام میگیرد ( باید دقت شود که آب تخلیه شده از لوله خساراتی به بار نیاورد) بایستی خط لوله را کاملاً خشک نمود.
حتی برای اطمنیان از خشک شدن کامل بایستی از متانول استفاده نمود به هر جهت هوائی که از انتهای خط خارج
میشود بایستی کاملاً خشک بوده و هیچ گونه رطوبتی با خود نداشته باشد. اگر پس از خشک کردن خط مورد استفاده قرار نگیرد و چنانچه بخواهند آنرا بیش از شش ماه خالی نگهدارند، خط را بایستی با نیتروژن یا گازهای بی اثر با فشار یک کیلوگرم بر سانتیمتر مربع پر نموده و تا زمان بهره برداری تحت این فشار نگاهداشت.
تبصره ( note ) : آزمایش ایستگاههای شیر ، انشعابات ، دریافت و ارسال پیگ و لوله های مورد استفاده جهت tie-in و عبور از تقاطع ها می بایستی بصورت رو باز با سرجوش های قابل رویت و بدون عایق با آب انجام گیرد. فشار آزمایش ۱.۵ برابر فشار کاری و مدت زمان آن ۴ ساعت می باشد . در طول این مدت آزمون فشار ثابت نگهداشته می شود و هیچ نشتی قابل قبول نمیباشد. در این خصوص لوله های مورد استفاده جهت عبوراز تقاطع ها پس از نصب و اتصال به خط می بایست مجدداً همراه با کل خط تحت آزمون مقاومت و نشتی قرار گیرد.
حداکثر فشار آزمایش نیوماتیک لوله های دفنی
۵-٣-١ آزمایش نیوماتیک در شبکه های شهری :
١ -فشار آزمایش برای انجام آزمایش فشار شبکه کمتر از psig ١٠٠ نباشد ( ۷ بار ) و حداکثر فشار در لوله های پلی اتیلن از psig ١١٠ ( نهایتاً ۱۰ درصد بیشتر ) بیشتر نشود.
110 psi is equal to 7.58 bar.
حداکثر-فشار-موج-یا-تغییرات-ناگهانی-در-B31-4
٢ -در صورتی که حجم لوله های تحت آزمایش در شبکه بیش از ١٠٠متر مکعب شود، می بایست علاوه بر ۴۸ ساعت زمان آزمایش، به ازاء هر ۵۰ متر مکعب اضافی ۲۴ ساعت تمدید گردد ( با رعایت سایر شرایط آزمایش).
تبصره - مبنای محاسبات در زمان های تمدیدی بر اساس ۴۸ ساعت پایانی آزمایش نیوماتیک می باشد.
آزمایش مقاومت ونشتی :
پس از یکنواخت شدن فشار بایستی درجه حرارت و فشار به مدت ۴۸ ساعت دیگر با دستگاه ثبت ( Recorder ) گردد در ضمن علاوه بر دستگاههای ثبات ( Recorder ) ، فشار با فشارسنج وزنه ای ( D.W.T ) و درجه حرارت با دماسنج، هر دو ساعت یکبار اندازه گیری شده در فرم مخصوص مطابق فرم ثبت ارقام آزمایش آزمایش نیوماتیک در فرم مربوطه یادداشت گردد. پس از پایان آزمایش، چارت ها و فرم مخصوص تحت بررسی قرار گرفته و طبق فرمول زیر مورد محاسبه قرار میگردد.
دمای اولیه آزمایش T1 دمای خاتمه آزمایش T2 ، متوسط دمای آزمایش Tm (درجه سانتیگراد)
فشار اولیه آزمایش P1 ، فشار خاتمه آزمایش P2 ، متوسط فشار آزمایش Pm (برحسب پوند بر اینچ مربع)
Tm=(T1+T2) /2
Pm=(P1+P2) /2
T1=(T1+T2+...Tn) / n
T2=(T1+T2+...Tn) / n
C=[(T1-T2) / ( Tm+273)] × Pm
deltaP=p1-p2-c
if deltaP < 0.2 آزمایش مورد پذیرش
if deltP = 0.2 تمدید آزمایش به مدت ۲۴ ساعت
if deltaP > 0.2 آزمایش مورد پذیرش نیست
توضیح اینکه: در صورتی آزمایش مورد قبول است که فشار در خط لوله یا شبکه پس از پایان آزمایش نبایستی بیشتر از ۰.۲ پوند افت نشان دهد. ( خطای دستگاههای آزمایش ۰.۲ پوند در نظر گرفته شده است.)
حداکثر فشار موج یا تغییرات ناگهانی در B31.4
فشار surge( موج، تغییرات ناگهانی )
سرج توسط یک تغییر ناگهانی در جریان بوجود می آید که نتیجه آن یک موج فشاری است که در داخل سیال حرکت می کند. دالیل
عمده سرج موارد زیر می باشند:
- بسته شدن ناگهانی ولو
- شروع به کار پمپ
- مسدود شدن هایی که در خط لوله اتفاق می افتد.
بیشتر کدهای طراحی برای افزایش فشاری که توسط سرج ایجاد می شود، یک حاشیه فشار مجاز را در نظر میگیرند. کدهای 8010 PD و 4.B31 ماکزیمم تا 10 درصد فشار بیشتر از فشار طراحی را مجاز می دانند
Surge calculations should be made and adequate controls and protective equipment shall be provided so that the pressure rise due to surges and other variations from normal operations shall not exceed the internal design pressure at any point in the piping system and equipment by more than 10%.
الکترود 2209 برای استنلس ( آستنیتی-فریتی )
الکترود E2209-16
این الکترود برای جوشکاری فولادهای استنلس داپلکس ( آستنیت-فریت ) کروم-نیکل-مولیبدن است . بویژه در جوشکاری مخازن و لوله های اسید ، در صنایع شیمیایی ، پتروشیمی ، کاغذ ، کشتی سازی و نمک زدایی استفاده می شود. همینطور برای جوشکاری فولادهای استنلس داپلکس به فولادهای کربنی مناسب است . محتوای دلتا-فریت فلز جوش رسوب داده شده به میزان تقریبی ۲۵ تا ۳۵ درصد است.
فلز جوش با استحکام بالا و انعطاف پذیر مقاومت خوبی در برابر خوردگی حفره ای ( pitting ) ، خوردگی شیاری ( Crevice ) و ترک خوردگی تنشی ( SCC ) در محیط های حاوی کلرید از خود نشان می دهد.
برای دماهای عملیاتی تا ۲۵۰ درجه سانتیگراد . برای استفاده در هر دو جریان AC و DC امکانپذیر است .
-Fine metal droplet transfer,
-good fusion of joint faces,
-finely rippled bead surface,
-easy arc striking, restriking
-slag removal.
الکترود E2209-16 ایساب،برای اتصال فولادهای ضدزنگ دوپلکس با 22 درصد کروم شامل 2205 طراحی شده است .
| Type of Analysis | C | Si | Mn | Cr | Ni | Mo | N |
|---|---|---|---|---|---|---|---|
| Weld Deposit | 0.02 | 0.70 | 1.00 | 22.5 | 9.80 | 3.20 | 0.10 |
SFA 5.4
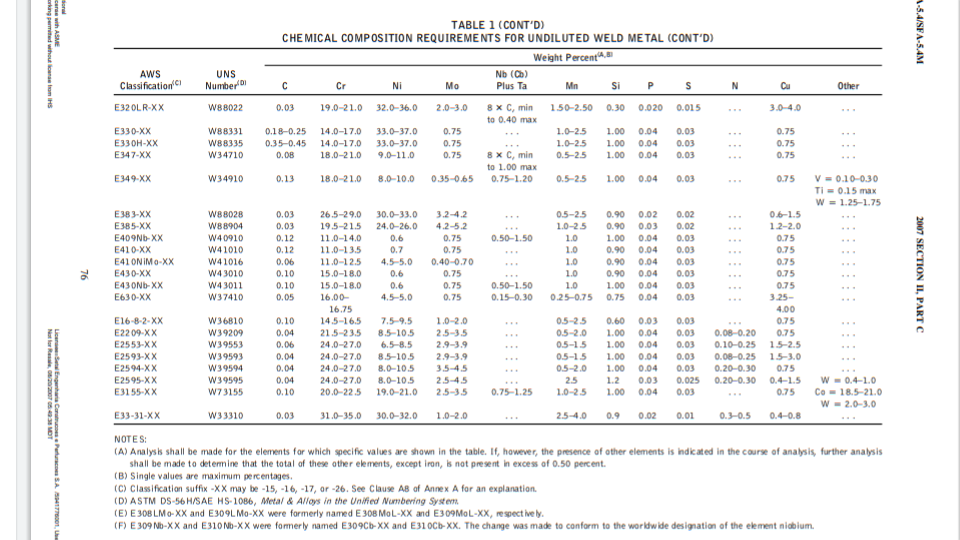
2209:
این محصول نخستین بار برای جوشکاری فولادهای زنگ نزن دوفازی محتوی 22 درصد کروم طراحی شد. ساختار کریستالی جوش حاصل نیز دو فازی بوده و متشکل از فازهای فریت و آستنیت می باشد. جوش حاصل از این محصول از استحکام کششی بالایی برخوردار است و در برابر خوردگی و ترک های ناشی از SCC (خوردگی تنشی) مقاوم است.
2594:
این محصول با دارا بودن عناصر آلیاژی خاص مانند Cr ،Mo ،Ni ،Cu و N برای جوشکاری فولادهای سوپردوپلکس زنگ نزن طراحی شده است. حضور این عناصر آلیاژی مقاومت فوق العاده ای در برابر خوردگی حفره ای (Pitting) به این محصول داده است. فلز جوش حاصل از 2594 دارای ساختار آستنیتی-فریتی است که بسته به حرارت ایجاد شده حین فرآیند جوشکاری و نرخ سرد شدن حوضچه مذاب، درصد فاز فریت از 35 تا 65 درصد متغیر است.
در ویکی پدیا :
در تاریخ ۱۹ دی ۱۴۰۱ پس از انتشار خبری در خصوص انتقال او و محمد بروغنی به سلول انفرادی برای اجرای حکم اعدام، تعداد قابل توجهی از معترضان در مقابل زندان رجاییشهر جمع شدند و خواستار توقف اجرای حکم آنها شدند.[۲۰]
در نهایت محمد قبادلو با وجود اعتراضات گسترده و اینکه پیشتر حکم توسط شعبه اول دیوان عالی کشور نقض شده بود،[۲۱][۲۲] با درخواست اولیای دم مقتول به اتهام قتل عمد در بامداد سهشنبه ۳ بهمن ۱۴۰۲ در زندان قزلحصار، اعدام شد.[۲۳] اعدام او و فرهاد سلیمی منجر به موجی از خشم در شبکههای اجتماعی شد.[۱۰] ناظران این اعدامها را انتقام نظام جمهوری اسلامی از مردم ایران به دلیل شکستهایش از اسرائیل در در منطقه توصیف کردند.[۱۰]
۳ بهمن ۱۴۰۲ ( ادعای رشوه )
علی اکبر رائفیپور چندی پیش در یک برنامه زنده تلویزیونی مدعی شد یکی از نمایندگان کنونی مجلس شورای اسلامی ۱۴۰ سکه گرفته و تایید صلاحیت شده است.
اظهارات وی واکنش نمایندگان مجلس شورای اسلامی را به دنبال داشت و حجت الاسلام و المسلمین موسی غضنفرآبادی سخنگوی هیات نظارت بر رفتار نمایندگان در این باره گفته است: گزارشی مبنی بر دریافت سکه از طرف نماینده مجلس دریافت نکردهایم و اگر کسی دلیل و مستندی در اختیار دارد، ارائه کند.
۵ بهمن ۱۴۰۲ ( تبعیض در پرداخت )
به گزارش خبرنگار ایلنا، چندی پیش مدیر هماهنگی و نظارت بر تولید شرکت ملی گاز ایران در نامهای به معاون وزیر نفت و مدیرعامل شرکت ملی گاز ایران خواستار پرداخت پاداش به کارکنان حوزه پالایش شد. در این نامه با اشاره به تلاش کارکنان شرکتهای پالایش گاز برای تأمین گاز زمستانِ سرد سال گذشته، اعطای پاداش نقدی به میزان یکماه حقوق و مزایا به کلیه نیروهای شرکتهای پالایش گاز (اعم از کارکنان، رسمی، مدت معین، مدت موقت و پیمانکاری و همکاران شاغل در مدیریت هماهنگی و نظارت بر تولید) درخواست شده بود.
از قرار معلوم این پاداش روز گذشته به حسابِ نیروها واریز شده است، اما علیرضا میرغفاری (عضو کانون عالی انجمن صنفی کارگران و رئیس هیئت مدیره کانون انجمنهای صنفی کارگران پالایشگاههای گاز استان بوشهر) از عدم واریزِ این پاداش به حساب نیروهای پیمانکاری خبر میدهد
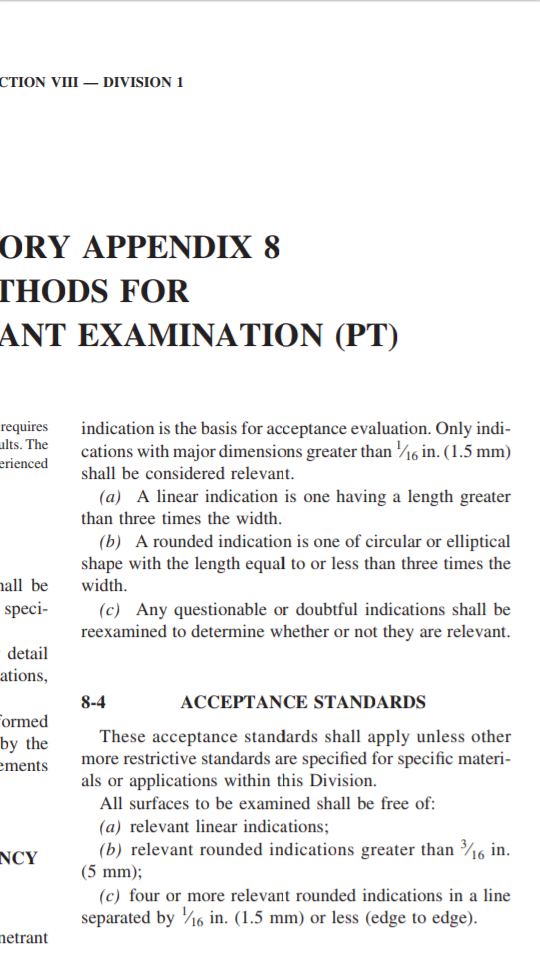
حد پذیرش آزمون PT در استاندارد B31.3 پاراگراف 344.4.2
استاندارد ASME B31.3 2020
فقط نشانه هایی که دارای اندازه بیشتر از ۱.۵ میلیمتر یا ۱/۱۶ اینچ هستند باید بعنوان مرتبط بررسی شوند.
الف- نشانه ها :
۱- نشانه خطی ( Linear indication ) : دارای طول بیش از ۳ برابر عرضش است
۲- یک نشانه گرد ، دایره ای یا بیضی شکل است : دارای طول مساوی یا کمتر از ۳ برابر عرضش است
ب-آزمون . تمام سطوح مورد آزمون باید عاری از :
۱-نشانه های خطی مرتبط ( relevant )
۲-نشانه های گرد مرتبط بزرگتر از ۵ میلیمتر یا ۳/۱۶ اینچ
۳-چهار یا بیشتر نشانه گرد مرتبط در یک خط که با فاصله ۱.۵ میلیمتر یا کمتر ، لبه به لبه از هم جداشده اند.
ASME VIII DIV1 APPENDIX 8
8-3 EVALUATION OF INDICATIONS
An indication of an imperfection may be larger than the imperfection that causes it; however, the size of the indication is the basis for acceptance evaluation. Only indications with major dimensions greater than 1⁄16 in. (1.5 mm) shall be considered relevant.
(a) A linear indication is one having a length greater than three times the width.
(b) A rounded indication is one of circular or elliptical shape with the length equal to or less than three times the width.
(c) Any questionable or doubtful indications shall be reexamined to determine whether or not they are relevant.
8-4 ACCEPTANCE STANDARDS
These acceptance standards shall apply unless other more restrictive standards are specified for specific materials or applications within this Division.
All surfaces to be examined shall be free of:
(a) relevant linear indications;
(b) relevant rounded indications greater than 3⁄16 in. (5 mm);
(c) four or more relevant rounded indications in a line separated by 1⁄16 in. (1.5 mm) or less (edge to edge).
دو نوع آزمون در E165 ذکر شده یکی استفاده از رنگ های فلورسنت و دیگری با رنگ های مرئی
Type I—Fluorescent Penetrant Examination
Method A—Water-washable (see Test Method E1209)
Method B—Post-emulsifiable, lipophilic (see Test Method E1208)
Method C—Solvent removable (see Test Method E1219)
Method D—Post-emulsifiable, hydrophilic (see Test Method E1210)
Type II—Visible Penetrant Examination
Method A—Water-washable (see Test Method E1418)
Method C—Solvent removable (see Test Method E1220)
در استاندارد E165 محدوده دمای آزمون ذکر شده
8. Procedure
8.1 The following processing parameters apply to both fluorescent and visible penetrant testing methods.
8.2 Temperature Limits—The temperature of the penetrant materials and the surface of the part to be processed shall be between 40° and 125°F [4° and 52°C] or the procedure must be qualified at the temperature used as described in 10.2.
E1418
Standard Practice for
Visible Penetrant Testing Using the Water-Washable
Process
برداشتن مایع نافذ اضافی - بعد از زمان نفوذ لازم ، مایع نافذ اضافی روی سطح باید با آب برداشته شود. این عمل با استفاده از شستو با آب می تواند انجام شود ، یا با غوطه ور کردن یا استفاده از تجهیزات آب پاش اتوماتیک یا نیمه اتوماتیک ( معمولا از یک بطری ۱.۵ لیتری استفاده می شود که برای اسپری کردن در درب سوراخ های ریزی تعبیه می کنند ) از تجمع یا انباشتگی آب در حفره ها یا فرورفتگی های سطح باید اجتناب شود
7.1.5 Removal of Excess Penetrant—After the required penetration time, the excess penetrant on the surface being examined must be removed with water, usually a washing operation. It can be washed off manually, by the use of automatic or semi-automatic water-spray equipment or by immersion. Accumulation of water in pockets or recesses of the surface must be avoided. If the final rinse step is effective, as evidenced by difficulty in removing the excess penetrant, dry (see 7.1.6) and reclean the part, then reapply the penetrant for the prescribed dwell time. (Warning—Avoid overwashing. Excessive washing can cause penetrant to be washed out of discontinuities.)
هشدار : از شستشوی بیش از حد اجتناب کنید . شستشوی بیش از حد می تواند باعث شود ماده نافذ ( معمولا قرمز رنگ ) خارج از ناپیوستگی شسته شود.
در زیر دمای آب بین ۱۰ تا ۳۸ درجه سانتیگراد نگاهداشته شود
7.1.5.1 Rinsing—For immersion rinsing, parts are completely immersed in the water bath with air or mechanical agitation. Effective rinsing of water -washable penetrants by spray application can be accomplished by either manual or automatic water-spray rinsing of the parts.
(a) Maximum rinse time should be specified by part or material specification.
(b) The temperature of the water should be relatively constant and should be maintained within the range of 50 to 100°F (10 to 38°C).
(c) Spray rinse water pressure should not be greater than 40 psi (280 kPa). (2.7 bar)
در پاراگراف زیر حداقل زمان اعمال Developer ده دقیقه ذکر شده و حداکثر این زمان برای developer های آبی ۲ ساعت و غیر آبی ۱ ساعت ذکر شده
7.1.7.4 Developer Time—The length of time the developer is to remain on the part prior to examination should not be less than 10 min. Developing time begins as soon as the wet (aqueous and nonaqueous) developer coating is dry (that is, the solvent carrier has evaporated to dryness). The maximum permitted developing times are 2 h for aqueous developers and 1 h for nonaqueous developers.
جدول ۱ : حداقل زمان های ماندگاری یا توقف ( dwell times )
Material :
Aluminum, magnesium, steel, brass and bronze, titanium and high-temperature alloys
Form :
castings and welds
Type Of Discontinuity :
cold shuts, porosity, lack of fusion, cracks
(all forms)
Penetrant : B
5 minutes
Developer : C
10 minutes
-زمان های توقف برای دمای بین ۴ تا ۵۲ درجه سانتیگراد است.
B-حداکثر زمان توقف یا مکث مایع نافذ ۶۰ دقیقه است.
C-زمان development بمحض اینکه پوشش نافذ تر روی سطح قطعات خشک شد آغاز می شود .( حداقل توصیه شده )
Pot Life یا مدت زمان اعمال پوشش روی سطح و Shelf life مدت زمان نگهداری
Pot Life به شما می گوید که چه مدت رنگ و پوشش چند قسمتی را می توان پس از مخلوط شدن روی سطح اعمال کرد. از نظر فنی، مدت زمانی طول میکشد که ویسکوزیته رنگ دو برابر شود و رنگ و پوششها بیش از حد ضخیم شوند تا اعمال شوند. اگر قبل از شروع پروژه، رنگ و پوشش ها به خوبی مخلوط شده باشند یا برای مدتی بدون استفاده مانده باشند، pot life سپری شده است.
مدت زمان نگهداری ، مدت زمانی که میتوان پس از تولید، رنگ را در بسته بندی سالم و باز نشده در دمایی بین ۵ تا ۳۵ درجه نگهداری کرد، بدون آنکه نحوه اعمال و یا عملکرد بعد از گذشت این زمان دچار مشکل شود را زمان ماندگاری رنگ میگویند. محصولات پایه آبی باید در تمام مدت حمل و نقل و یا نگهداری در انبار در مقابل انجماد محافظت گردند.
مدت کاری ( Working life ) ، مدت زمانی است که یک رنگ قبل از اینکه شروع به پخت ( Cure ) شدن کند اعمال می شود.
Curing یعنی پخت
RAL ( طبقه بندی رنگ ها )
رنگ های کلاسیک RAL دارای یک عدد 4 رقمی در ترکیب با حروف RAL هستند (به عنوان مثال RAL 1028). رقم اول یک عدد رمزی است (1: زرد، 2: نارنجی، 3: قرمز، 4: بنفش، 5: آبی، 6: سبز، 7: خاکستری، 8: قهوه ای و 9: سفید و سیاه). 3 رقم باقی مانده به ترتیب انتخاب می شوند. نام یک سایه رنگ یا Shade (به عنوان مثال "زرد خربزه" برای RAL 1028) یک نام کمکی است. برای شناسایی قطعی یک رنگ باید از هر دو استفاده کرد تا از سردرگمی ناشی از جابجایی احتمالی اعداد جلوگیری شود.
الکترود استنلس
الکترود E308 :
از 19.5% کروم و 10% نیکل تشکیل شده است و ماکزیمم کربن 0.08 درصد ، معمولاً برای جوشکاری فلزات پایه با ترکیبات مشابه، مانند انواع 301 ، 302 ، 304 و 305 استفاده می شود.
الکترود E308H :
E309/309L-16 :
-الکترود استنلس استیل
-برای اتصال استنلس استیل به خودش یا به کربن یا low alloy
- میزان کربن در فلز جوش تا حداکثر 0.04% نگه داشته می شود که باعث افزایش مقاومت در برابر خوردگی بین دانه ای می شود.
معنی E309L-16
- مشابه به E309-16 است با این تفاوت که حاوی کربن پائینی است.آنها حاوی کربن بالاتری نسبت به الکترود E309H هستند.
E به معنی الکترود
309 ارجاع به ترکیب شیمیایی الکترود طبق AWS A5.4 و L به معنی کم کربن
16- به معنی پوشش روتیلی
الکترود E316-15 :
دارای پوشش آهکی و فقط برای قطبیت DCEP یا Direct current electrode positive قابل استفاده است . جوشکاری با قطبیت AC و DCEN منجر به قوس جوشکاری ناپایدار می شود که در حین جوشکاری منحنی جریان از منفی به مثبت روی منحنی AC ناپدید می شود. این الکترود بدلیل پوشش اولیه ، تافنس یا چقرمگی بالاتری را برای فلز جوش ( weld metal ) در مقایسه با پوشش های نوع 16- یا 17- فراهم می کند.
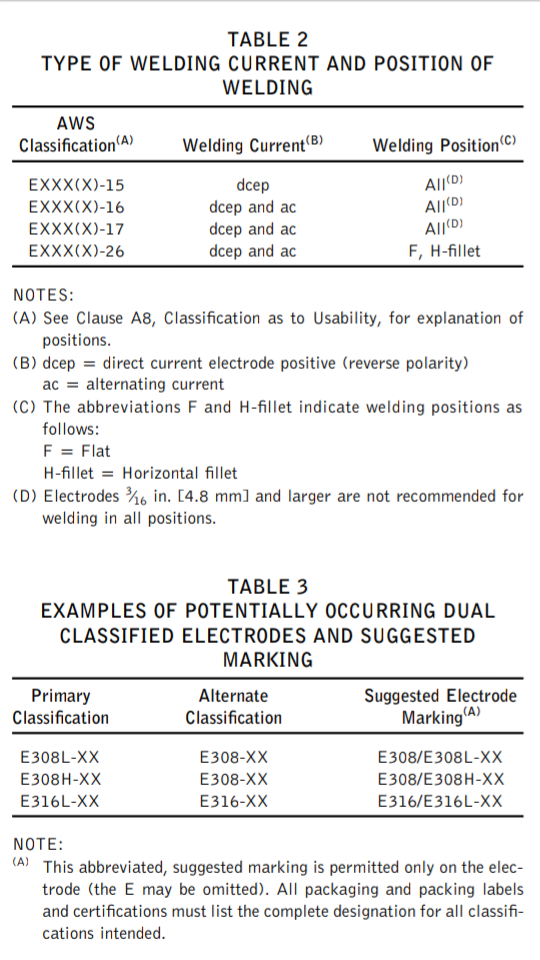
الکترود E316-16 :
عدد 16 در انتها بعنوان مثال 309L-16 دارای پوشش تیتانیا یا روتیل روی میله است که با هر دو قطبیت AC و DCEP استفاده می شوند. میله جوش قطر 4 میلیمتر و کمتر می تواند برای جوشکاری در همه موقعیت ها استفاده شود. الکترودهایی که دارای طبقه بندی 26- هستند مشابه نوع پوشش 16- هستند اما نرخ رسوب بالاتری دارند و فقط برای جوشکاری در حالات Flat و Horz در مقایسه با نوع 16- استفاده می شوند و برای موقعیت Vert و Over کارآیی ندارند.


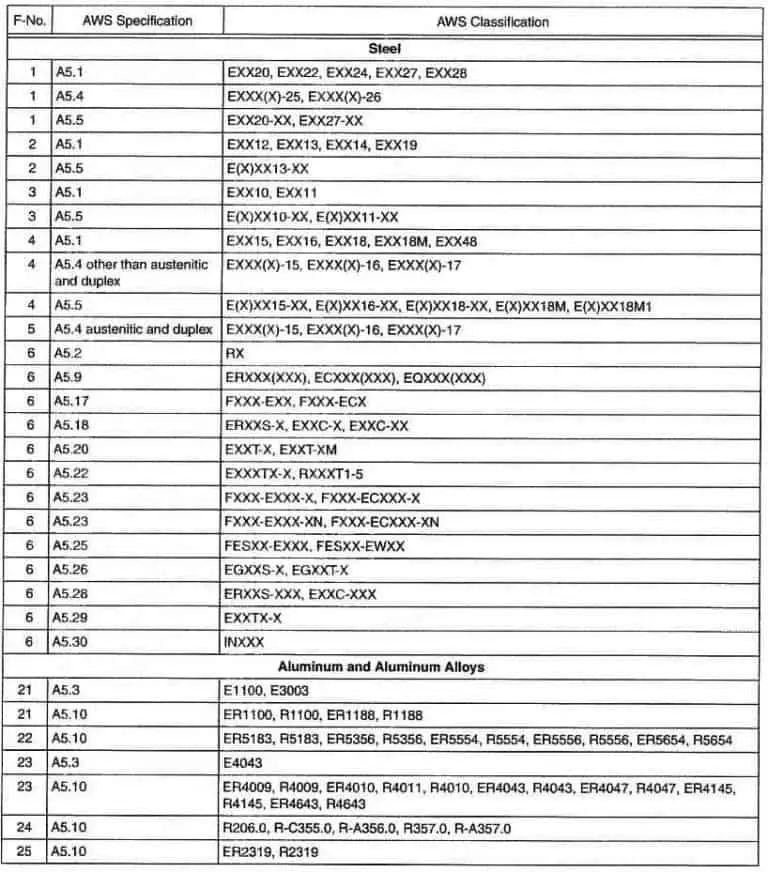
جدول F-NO به Asme سکشن 9 مراجعه شود
بعد از حمله موشکی و پهپادی سپاه به مقر جیش العدل در مناطق مرکزی پاکستان
۲۸ دیماه ۱۴۰۲ :
ارتش پاکستان در این بیانیه آورده است که حملات در نقاط مرزی ایران ۶ پایگاه وابسته به «ارتش آزادی بخش بلوچستان» را با دقت هدف قرار داد.
ارتش پاکستان تاکید کرد که در این حملات هیچ نظامی یا غیر نظامی ایرانی مورد هدف قرار نگرفتهاند.
وزارت خارجه پاکستان نیز ضمن تاکید بر همکاری مشترک با ایران درخصوص مبارزه با تروریسم، گفت این کشور یک سری «حملات دقیق علیه مخفیگاههای تروریستها در داخل ایران» انجام داده که در نتیجه آن تعدادی از «تروریستها» کشته شدند.
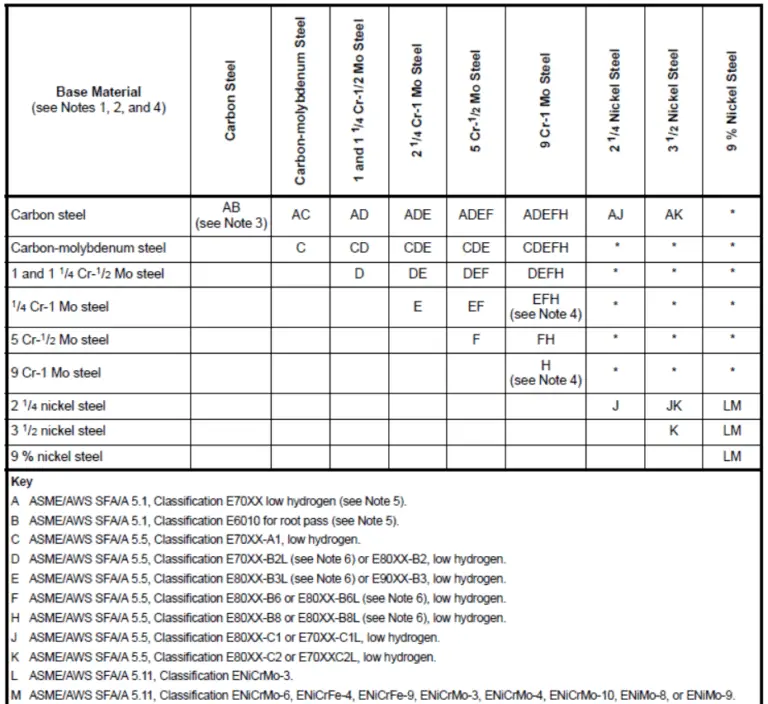
جدول الکترودهای توصیه شده در صنعت
استیل 321 ( مقاوم در برابر خزش ) حاوی درصدی از عنصر تیتانیم و استیل 347 حاوی عنصر نیوبیوم می باشد به همین دلیل خواص مقاومت به خوردگی و حرارت در آنها افزایش یافته است
خزش : اتفاقی است که در آن تغییر شکل مواد تحت یک بار پایدار کمتر از استحکام تسلیم رخ می دهد.
ENiCrMo-3 type 112 is an electrode which is used to weld nickel-chromium-molybdenum alloys. Its applications include dissimilar joints between nickel-chromium-molybdenum alloys to either stainless steels, carbon or low alloy steels. It is also used extensively in overlay cladding where similar chemical composition is required on the clad side. This alloy is suitable for applications where the temperature ranges from cryogenic up to 1800⁰F.
(1,800−32)×5÷9=982 celcius
اینکونل 625 : مقاوم در برابر خوردگی تنشی کلرایدی ، مقاوم در برابر خوردگی حفره ای ( pitting ) ، خوردگی شیاری ( crevice )
فرضا در جدول زیر برای جوشکاری دو اتصال Dissimilar ( تفاوت در فلز پایه ) کربن و استنلس های سری ۳۰۰ مثل ۳۰۴ یا ۳۱۶ یا ۳۲۱ ( یا low hydrogen با پسوند L ) استفاده از الکترودها با طبقه بندی E309-XX یا E309L-XX داده شده .
الکترود استنلس 304 :
E308-XX یا E308L-XX
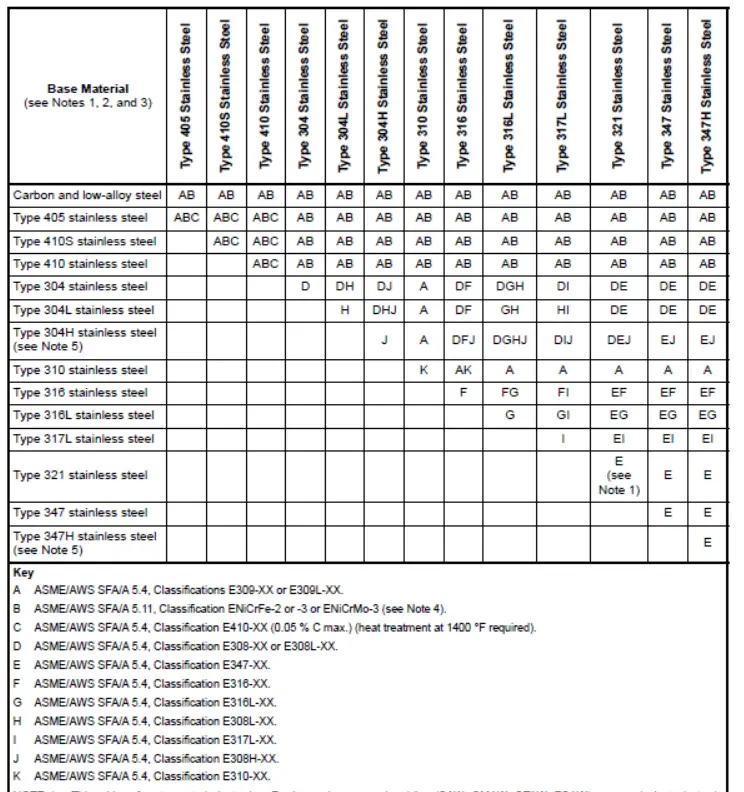

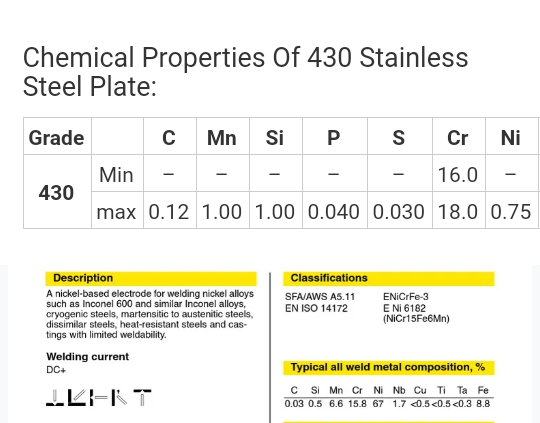
PLATE A240-430
ENICRFE-3
Dry the electrodes at 350-400℃ for 60 minutes before using. Take out a batch of half day consumption and keep at 100-150℃ during welding process.
الکترودهای مرتبط با متریال دوپلکس در جدول زیر داده شده با توجه به سیستم شماره گذاری یکپارچه . UNS

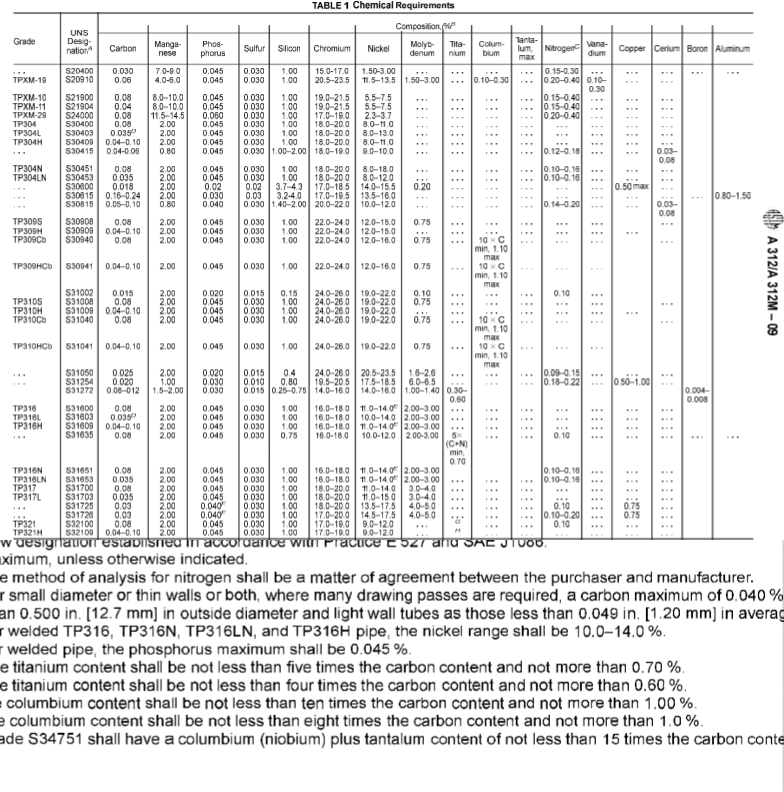
در شکل زیر برای متریال استنلس TP321 و TP321H مقدار حداکثر عنصر تیتانیوم ذکر شده و در هر صورت به ترتیب از 0.7 و 0.6 درصد نباید بالاتر باشد.... میزان عنصر تیتانیوم برای TP321 کمتر از ۵ برابر عنصر کربن و TP321H کمتر از ۴ برابر عنصر کربن نباشد ... H در TP321 یعنی High carbon
آقازاده حضرت قالیباف
..... تومان طلا و سکه ربوده شده است.
اقتصاد 24 همچنین نوشت ، این را هم مدنظر بگیرید که قیمت سکه در مهر ۱۴۰۰، ۱۱ میلیون تومان بوده و امروز ۳۲ میلیون تومان است. یعنی آن روز فقط یکی از فرزندان آقای قالیباف، صرفا در گاوصندوق منزل فرمانیه خود نزدیک به ۷ کیلوگرم طلا یا ۱۲۰۰ نیم سکه بهار آزادی داشته است.
شنیده شده پدر (رئیس مجلس) به محض اطلاع از ثبت شکایت پیگیر شده که به دلایل سیاسی، پرونده را از کلانتری و فراجا خارج کند که دیگر دیر شده و در سامانه ثبت شده بود.
الیاس قالیباف، پسر ارشد محمدباقر قالیباف ، فارغ التحصیل مدیریت بازرگانی در مقطع کارشناسی از یکی از دانشگاههای مالزی است.
الیاس قالیباف در سال ماه ۱۳۸۶ با دختر یکی از فرماندهان سپاه ازدواج کرد.
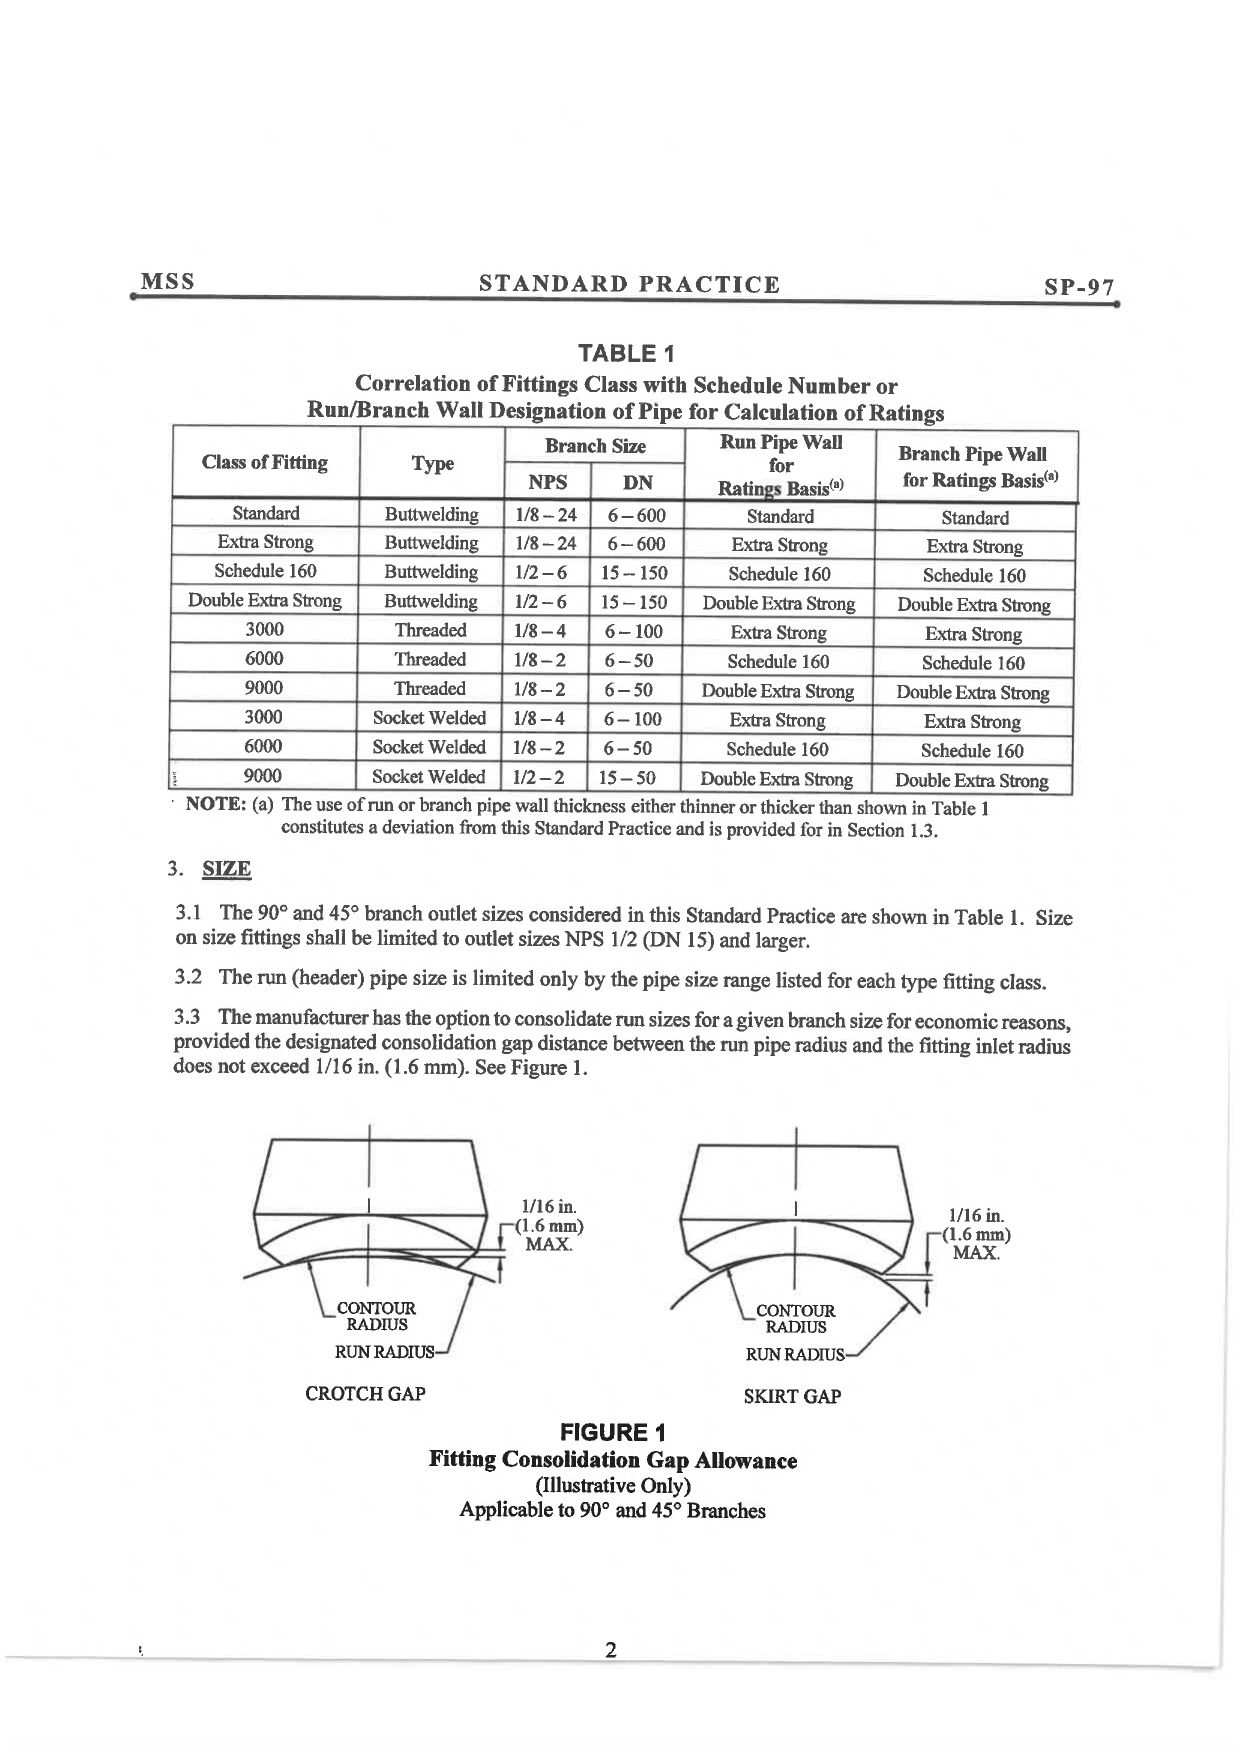
حداکثر Root Gap در Outlet ها طبق MSSP-97
با توافق مهندسی می توان بجای Olet از pipe branch استفاده کرد به شرط اینکه حداکثر فاصله بین شعاع هدر و شعاع داخلی اتصال ۱.۶ میلیمتر باشد و رعایت این گپ الزامیست.
SPLD : SPECIAL DIMENSION
MARKING : SP97SPLD
حمله موشکی به پایگاه موساد در اربیل ساعت ۱۲ شب ۲۶ دیماه ۱۴۰۲
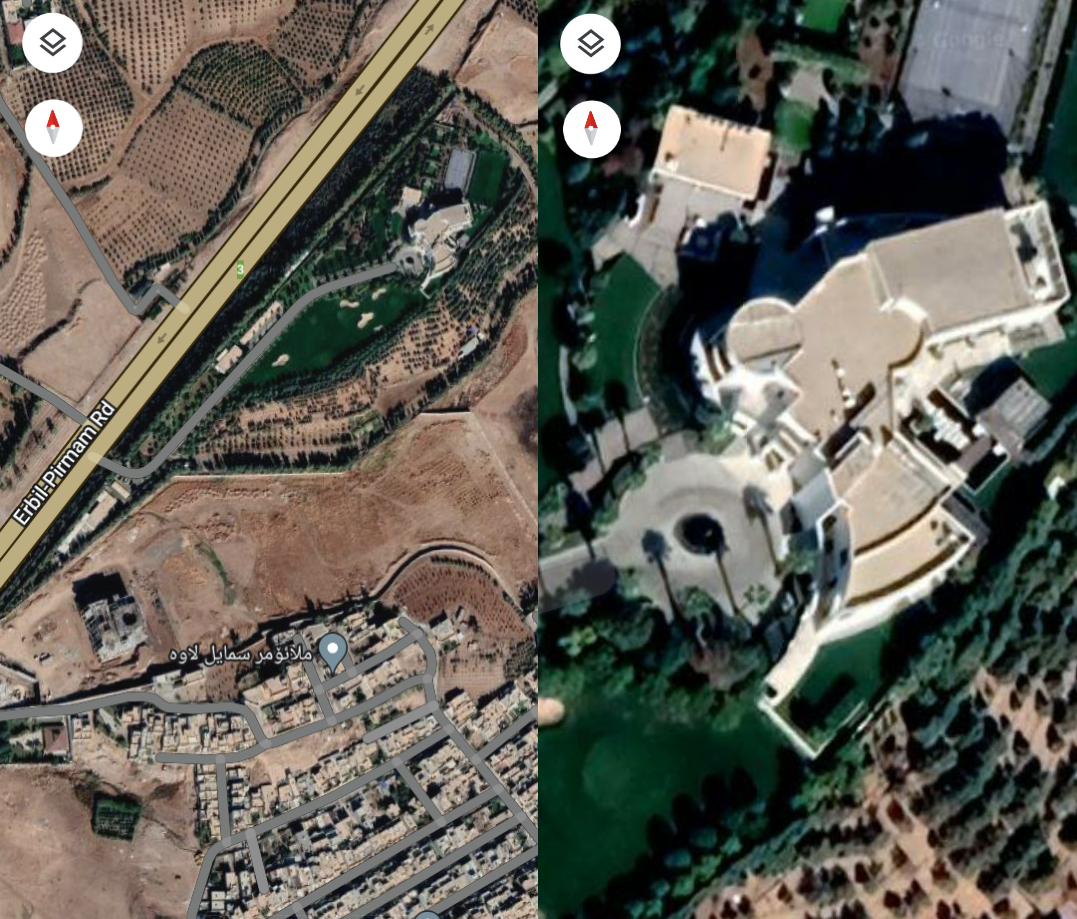
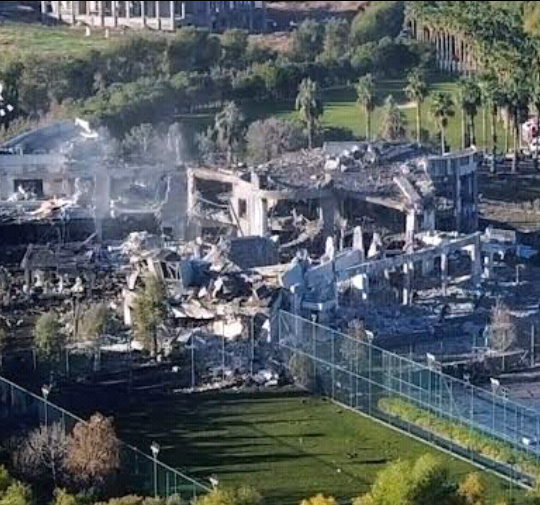
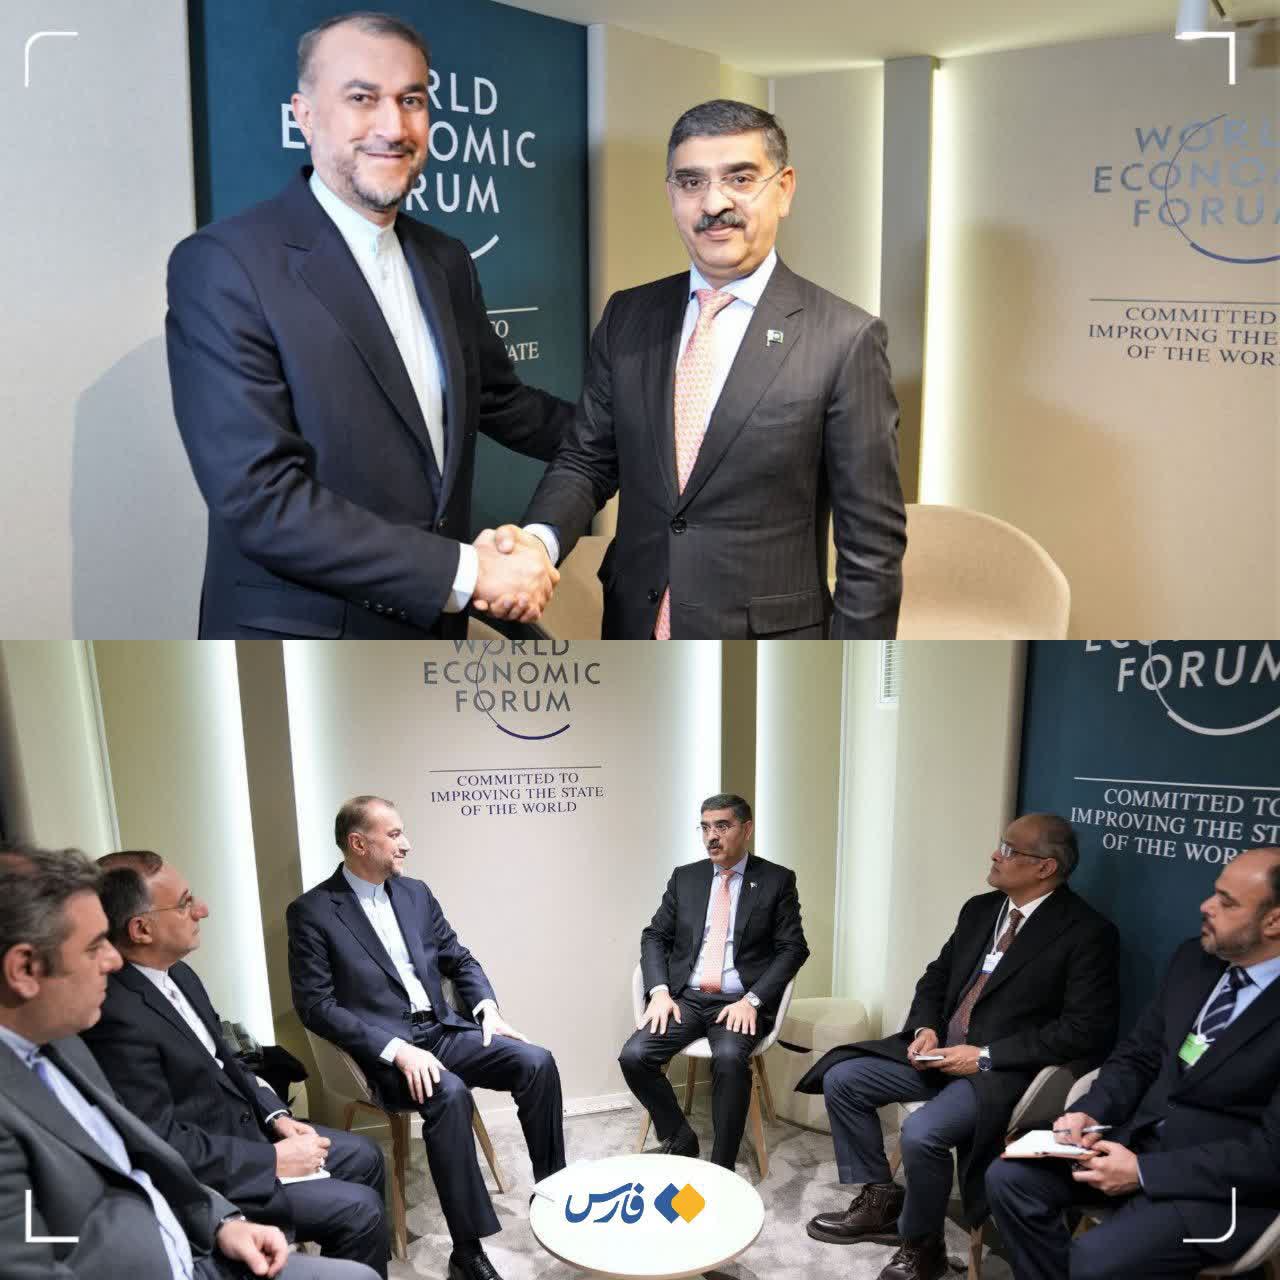
امیر عبداللهیان با چهره خندان ( اجلاس داووس ) بعد از حمله سپاه به روستای مرزی پاکستان و انهدام جیش العدل ... به گفته پاکستان طی این حمله پهپادی و موشکی چند کودک و زن کشته و زخمی شدند.
الکترود اینکونل ۶۲۵
AWS A5.11 ENiCrMo-3 Welding rod, welding electrode is a nickel based low hydrogen type covered electrode (for DC) containing 60M, 22cr 5Fe, 9Mo, 3.5Nb. The product provides excellent heat and corrosion resistance. It is widely used for chemical plant, nuclear reactor, Inconel 625, 9%Ni steel and dissimilar metals welding All-position welding is available for stick electrodes with a diameter of 3.2(mm) or less in size. Proper base metals are also including ASTM B443/444/446, Incon 625/825/Alloy20/AlIoy25_6Mo Mone1400.
الکترودی است که برای جوشکاری آلیاژهای نیکل-کروم-مولیبدن استفاده میشود. کاربردهای این الکترود شامل اتصالات غیر مشابه بین آلیاژهای نیکل-کروم-مولیبدن به فولادهای ضد زنگ، فولادهای کربنی یا فولادهای کم آلیاژ است. الکترود NIcrMo3 از مقاومت به خوردگی بالایی برخوردار است و قابلیت جوش منحصربفردی دارد.
1.1.1 Alloy UNS N06625 products are furnished in two grades of different heat-treated conditions:
1.1.1.1 Grade 1 (Annealed)—Material is normally employed in service temperatures up to 1100°F (593°C).
1.1.1.2 Grade 2 (Solution Annealed)—Material is normally employed in service temperatures above 1100°F (593°C) when resistance to creep and rupture is required.
الکترود E7018 و طبقه بندی SFA 5.1
E7018 یک الکترود از نوع پودر آهن کم هیدروژن است که جوش های اشعه ایکس با کیفیت بالا تولید می کند. می توان از آن در تمام موقعیت ها در جریان جوشکاری با قطبیت معکوس AC یا DC استفاده کرد. E7018/E7018-1 برای جوشکاری فولادهای کربنی درجه متوسط که در آن از پیش گرما استفاده نمی شود، و در فولادهای نورد سرد که معمولاً هنگام جوشکاری با الکترودهای معمولی تخلخل بیش از حد از خود نشان می دهند، توصیه می شود.
AWS A5.1 E7018-1 Welding rods, welding electrode is an iron powder type of low hydrogen electrode for all-position welding of 490N/mm2 grade high tensile steel. It performed with higher deposition rate, good soundness, good mechanical properties and smooth bead appearance. With excellent notch toughness at the temperature of -45℃, it is suitable for low alloy steels, medium carbon steels, heavy steel plates, cast steels and especially for welding of Aluminum Killed steel of LPG.
یک الکترود با پوشش پودرآهن نوع کم هیدروژن با تافنس عالی در دمای ۴۵- درجه سانتیگراد.
E7018-1
۱-پخت الکترودها در دمای ۳۰۰ تا ۳۵۰ درجه ( به توصیه سازنده ) برای یک ساعت و نگهداری در دمای ۱۰۰ تا ۱۵۰ درجه قبل از استفاده
۲-استفاده از روش back-step ( برگشت به عقب ) برای محافظت شروع قوس از blowholes و حفظ برای مدت ۳ تا ۵ ثانیه در هر پایان
۳-حفظ طول قوس کوتاه. کنترل دامنه حرکتی زمان استفاده از روش Weave باید ۳ برابر قطر سیم جوش
۴-پاکسازی آلودگیهای روی فلز پایه
در متریال کربن کم هیدروژن Nace استفاده میشود در خطوط slug catcher از E7018-1 H4R استفاده می شود که ۱- مقاومت در برابر حرارت را افزایش میدهد و تافنس عالی دارد و H4 به معنی هیدروژن نفوذپذیر بر حسب میلی لیتر در 100 گرم و R مقاومت در برابر رطوبت
E7018-1 H4 R
CORROSION TESTS: The weld metal meets the requirements as per NACE: TM-01- 77- 96 (SSCC) and TM-02-84-96 (HIC)
DIFFUSIBLE HYDROGEN CONTENT: 4 ml / 100 gms of weld metal Max
MOISTURE AS CONDITIONED: 0.30 Max
O MOISTURE AS EXPOSED (80% RH, 27 C FOR 9 HRS): 0.40 Max
فیلر ER80S-Ni1 روکش مس
ER80S Ni1 یک میله سیم جامد با روکش مسی برای جوشکاری TIG است. استفاده معمولی در جوشکاری لوله های دریایی و نفت و گاز با شرایط دمای پایین است. حداکثر محتوای نیکل 1.0٪ است می توان برای جائیکه دمای سرویس تا ۶۰- درجه سانتیگراد است استفاده کرد.
تست چسبندگی رنگ ASTM D3359-2017
Standard Test Methods for Rating Adhesion by Tape Test1
روش تست A در درجه اول برای استفاده در سایت ( Field ) در نظر گرفته شده است در حالی که روش تست B برای استفاده در محیط های آزمایشگاهی یا شاپ ( Shop ) مناسب تر است. همچنین، روش آزمایش B برای فیلمهای ضخیمتر از 125 میکرومتر (5 میلیمتر) مناسب در نظر گرفته نمیشود، مگر اینکه برشهای با فواصل وسیعتر استفاده شود و توافق صریح بین خریدار و فروشنده وجود داشته باشد.
TEST METHOD A—X-CUT TAPE TEST
TEST METHOD B—CROSS-CUT TAPE TEST
ابزار در روش A :
6.1 Cutting Tool—Sharp razor blade, scalpel, knife or other fine-edged cutting device. The cutting edges shall be in good condition, preferably new or newly sharpened.
خط کش فلزی برای اطمینان از برش های صاف ( خط برش )
6.2 Cutting Guide—Steel or other hard metal straight edge to ensure straight cuts.
نوارباپهنای ۲۵ میلیمترشفاف یا نیمه شفاف حساس به فشار با قدرت لایه برداری چسب بین 6.34 نیوتن بر سانتی متر و ۷ نیوتن بر سانتی متر
6.3 Tape—25-mm (1.0-in.) wide transparent or semitransparent pressure-sensitive tape with an adhesive peel strength between 6.34 N/cm (58 oz/in.) and 7.00 N/cm (64 oz/in.), as tested in accordance with Test Method D3330/D3330M, Test Method A, (equivalent to PSTC 101) and utilizing a 90 second dwell time on a standard steel panel.
استفاده از یک پاک کن لاستیکی ( پاک کن مداد ) یا غلتک لاستیکی برای اطمینان از خیس شدن خوب و یکنواخت پوشش با چسب نوار استفاده می شود.
6.4 Pressure Application Device—Although other devices may suffice, a rubber eraser or rubber roller is commonly used to ensure good and uniform wetting of the coating with the adhesive of the tape.
اطمینان از انجام برش تا فلز .
6.5 Illumination—A light source is helpful in determining whether the cuts have been made through the film to the substrate.
روش کار :
۱-محیط انتخابی باید تمیز و خشک باشد.
۲-ایجاد دو برش بطول ۴۰ میلیمتر در فیلم و با زاویه بین ۳۰ و ۴۵ درجه یکدیگر را در میانه قطع کنند.
۳- بررسی نفوذ لایه پوششی . درصورتیکه به بستر فلزی نرسیده باشید X دیگری در مکان دیگر فراهم کنید و سعی نکنید برش قبلی را عمیقتر کنید.
۴-در هر روز از آزمون ، قبل از شروع آزمایش ، دو دور کامل نوار از رول جدا و دور انداخته شود. یک طول اضافی بدون تکان بردارید و یک قطعه به طول حدود ۷۵ میلیمتر ببرید.
۵-قرار دادن مرکز نوار در محل تقاطع . نوار را با انگشت ها بکشید تا صاف شود تا هوا زیر نوار چسب گیر نکند. با دستگاه اعمال فشار روی سطح نوار محکم بمالید تا رنگ از نظر ظاهری uniform یا یکنواخت شود که این نشاندهنده تماس خوب و یکنواخت بین نوارچسب و سطح پوشش است.
۶-جدا کردن نوار از سمت آزاد آن و با سرعت ( بدون تکان دادن ) با حداکثر زاویه ۱۸۰ ، ظرف ۹۰ ( مثبت منفی ۳۰ )
۸- انجام دو آزمون دیگر روی سطح تست ، برای سازه های بزرگتر آزمون های کافی انجام دهید
8. Procedure
8.1 Select an area free of blemishes and minor surface imperfections. The area chosen for testing shall be clean and dry.
8.1.1 For specimens which have been immersed: After immersion, clean and wipe the surface with an appropriate solvent which will not harm the integrity of the coating. Then dry or prepare the surface, or both, as agreed upon between the purchaser and the seller.
8.2 Make two cuts in the film each about 40 mm (1.5 in.) long that intersect near their middle with a smaller angle of between 30 and 45°. When making the incisions, use the straightedge and cut through the coating to the substrate in one steady motion.
8.3 Inspect the incisions for reflection of light from the
metal substrate to establish that the coating film has been penetrated. If the substrate has not been reached make another X in a different location. Do not attempt to deepen a previous cut as this may affect adhesion along the incision.
8.4 At each day of testing, before initiation of testing,
remove two complete laps of tape from the roll and discard. Remove an additional length at a steady (that is, not jerked) rate and cut a piece about 75 mm (3 in.) long.
8.5 Place the center of the tape at the intersection of the cuts with the tape running in the same direction as the smaller angles. Smooth the tape into place by finger in the area of the incisions taking care not to entrap air under the tape. Rub firmly over the surface of the tape with the pressure application device until the color is uniform in appearance. This indicates good, uniform contact between the tape’s adhesive and the coating surface.
8.6 Within 90 (plus/minus 30) s of application, remove the tape by seizing the free end and pulling it off rapidly (not jerked) back upon itself at as close to an angle of 180° as possible.
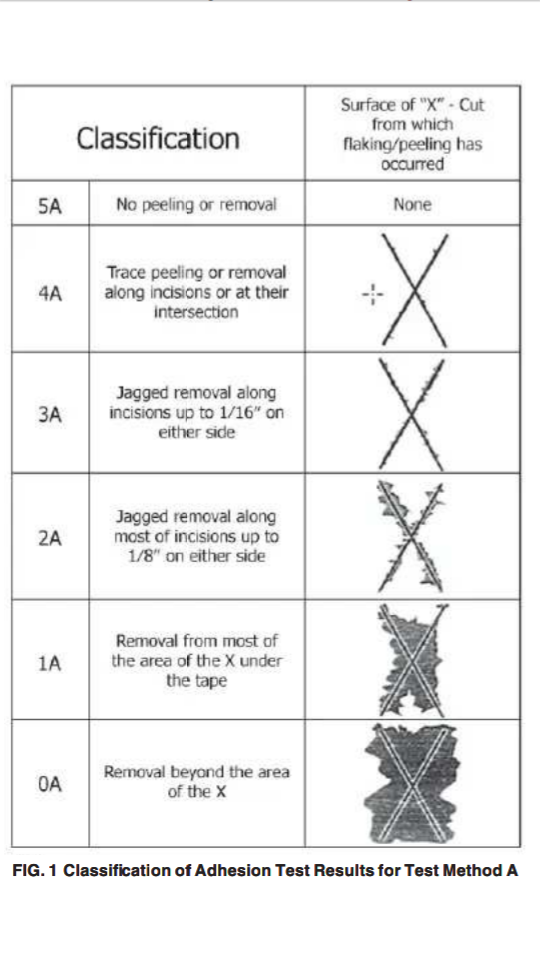
8.7 Inspect the X-cut area for removal of coating from thesubstrate or previous coating and rate the adhesion in accordance with the following scale:
5A No peeling or removal,
4A Trace peeling or removal along incisions or at their intersection,
3A Jagged removal along incisions up to 1.6 mm (1⁄16 in.) on either side,
2A Jagged removal along most of incisions up to 3.2 mm (1⁄8 in.) on either
side,
1A Removal from most of the area of the X under the tape, and
0A Removal beyond the area of the X.
8.8 Repeat the test in two other locations on the test surface. For large structures make sufficient tests to ensure that the adhesion evaluation is representative of the whole surface.
8.9 After making several cuts examine the cutting edge and, if necessary, remove any flat spots or wire-edge by abrading lightly on a fine oil stone before using again. Discard cutting tools that develop nicks or other defects that tear the film.
روش B : یا برش کِراس
۲-انتخاب ناحیه ای عاری از لکه ها و عیوب جزیی سطح ، انجام برش های موازی :
- برای پوشش های دارای ضخامت فیلم خشک تا خود ۵۰ میکرون فضای بین خطوط برشی یک میلیمتر و ۱۱ خط برش مگر اینکه چیز دیگری توافق شده باشد.
-پوشش بین ۵۰ تا ۱۲۵ میکرون فضای بین خطوط برشی ۲ میلیمتر و ۶ کات ... برای پوشش بالای ۱۲۵ میکرون توصیه می شود از روش A یا x-cut استفاده شود . با توجه به توافق خریدار و فروشنده، روش تست B را می توان برای فیلم هایی با ضخامت بیشتر از 125 میکرومتر (5 میل) در صورت استفاده از برش های با فاصله بیشتر استفاده کرد.
-انجام تمام برش با طول حدود ۲۰ میلیمتر ، حتما با فشار کافی به لایه زیرین برسید.
۳-کشیدن برس نرم ( به آرامی ) روی فیلم برای جدا شدن پوسته ها
۶-دور انداختن دو دور از نوار قبل از آزمایش در هر روز از آزمایش . طول اضافی را با سرعت ثابت ( بدون تکان ) بردارید و یک تکه حدود ۷۵ میلیمتری ببرید.
۷-قرار دادن مرکز نوار روی شبکه و کشیدن انگشت برای عدم حبس هوا در زیر نوارچسب .
۸-جدا کردن نوار از سمت آزاد آن و با سرعت ( بدون تکان دادن ) با حداکثر زاویه ۱۸۰ ، ظرف ۹۰ ( مثبت منفی ۳۰ )
۹-با استفاده از ذره بین روشن، ناحیه شبکه را برای برداشتن پوشش از زیرلایه یا از پوشش قبلی بررسی کنید. میزان چسبندگی را مطابق با مقیاس زیر که در شکل 1 نشان داده شده است، ارزیابی کنید
۱۰-انجام تست در دو محل دیگر

13.2 Select an area free of blemishes and minor surface imperfections, place on a firm base, and under the illuminated magnifier, make parallel cuts as follows:
13.2.1 For coatings having a dry film thickness up to and including 50 µm (2 mils) space the cuts 1 mm apart and make eleven cuts unless otherwise agreed upon.
13.2.2 For coatings having a dry film thickness between 50µm (2 mils) and 125 µm (5 mils), space the cuts 2 mm apart and make six cuts. For films thicker than 125 µm (5 mils), it is generally recommended to use Test Method A. Subject to agreement between the purchaser and the seller, Test Method B can be used for films thicker than 125 µm (5 mils) if wider spaced cuts are employed
13.2.3 Make all cuts about 20 mm (3⁄4 in.) long. Cut through the film to the substrate in one steady motion using just sufficient pressure on the cutting tool to have the cutting edge reach the substrate. When making successive single cuts with the aid of a guide, place the guide on the uncut area.
13.3 After making the required cuts brush the film lightly with a soft brush or tissue to remove any detached flakes or ribbons of coatings.
13.4 Examine the cutting edge and, if necessary, remove any flat spots or wire-edge by abrading lightly on a fine oil stone. Make the additional number of cuts at 90° to and centered on the original cuts.
13.5 Brush the area as before and inspect the incisions for reflection of light from the substrate. If the metal has not been reached make another grid in a different location.
13.6 At each day of testing, before initiation of testing, remove two complete laps of tape from the roll and discard.Remove an additional length at a steady (that is, not jerked) rate and cut a piece about 75 mm (3 in.) long.
13.7 Place the center of the tape over the grid and in the area of the grid. Smooth the tape into place by finger in the area of the incisions taking care not to entrap air under the tape. Rub firmly over the surface of the tape with the pressure application device until the color is uniform in appearance. This indicates good, uniform contact between the tape’s adhesive and the coating surface.
13.8 Within 90 ( Plus/Minus ) 30 s of application, remove the tape by seizing the free end and rapidly (not jerked) back upon itself at as close to an angle of 180° as possible.
13.9 Inspect the grid area for removal of coating from the substrate or from a previous coating using the illuminated magnifier. Rate the adhesion in accordance with the following scale illustrated in Fig. 1
13.10 Repeat the test in two other locations on each test panel.
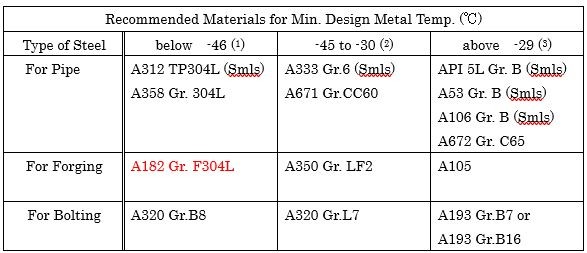
تست ضربه برای استنلس سری ۳۰۰ ( P نامبر 8 ) در ASME B31.3
مطابق پاراگراف ۳۲۳.۲.۲f از استاندارد B31.3 پروسس پایپینگ چنانچه درصد کربن استنلس آستنیتی ( سری ۳۰۰ ) از ۰.۱۰ درصد تجاوز نکند تا حداقل دمای ۱۰۱- درجه سانتیگراد و بالاتر نیازی به تست ضربه نیست ، چنانچه درصد کربن از ۰.۱۰ درصد بیشتر شود تا حداقل دمای طراحی ۴۸- نیاز به تست ضربه نیست.
تنش زدایی در مخازن تحت فشار ASME VIII
۲ عامل، تعیین کننده عملیات تنش زدایی در مخازن تحت فشار هستند:
۱-سرویس مخزن (مطابق UW2 )
۲-ضخامت بر اساس جنس متریال مخزن (مطابق 56 UCS )
1 -سرویس:
طبق UW2 1.Div VIII Sec ASME درصورتیکه سرویس حاوی مواد کشنده باشد ( Lethal ) ، عملیات تنش زدایی اجباری میشود.
طبق 56 UCS برای متریال مختلف ضخامتهایی که میبایست PWHT شوند مشخص شده است. بطور مثال برای P نامبر ۱ و گرید های ۱ & ۲ & ۳ درصورتیکه ضخامت بیشتر از ۳۸ میلیمتر باشد باید تنش زدایی انجام شود. و برای ضخامت بیشتر از ۳۲ میلیمتر و کمتر از۳۸ میلیمتر چنانچه هنگام جوشکاری عملیات پیش گرم تا دمای 93ºC اعمال شده باشد، نیاز به PWHT نیست. مطابق پاراگراف b در تبصره جدول UCS-56
محدوده ضخامت ، دما، و مدت زمان نگهداری برای متریالهای مختلف در جدول های 56-UCS بیان شده است.
پیش گرم در ASME B31.3
پاراگراف ۳۳۰ : پیش گرمایش
پیش گرم کردن ، همراه با عملیات حرارتی ، برای به حداقل رساندن اثرات مضر دمای بالا و گرادیان های حرارتی شدید ذاتی در جوشکاری استفاده می شود. ضرورت پیش گرمایش و دمای مورد استفاده باید در طراحی مهندسی مشخص شده و با صلاحیت روش نشان داده شود . الزامات و توصیه های موجود در اینجا برای انواع جوش از جمله تک ولدها ، جوش های تعمیری و جوش های آب بندی ( seal welds ) اتصالات رزوه ای اعمال می شود.
۳۳۰.۱ :
۳۳۰.۱.۱ : الزامات و توصیه ها
الزامات و توصیه های حداقل دمای پیش گرم برای متریال ها با P نامبرهای متفاوت در جدول ۳۳۰.۱.۱ داده شده چنانچه دمای محیط زیر صفر درجه سانتیگراد باشد ( ۳۲ درجه فارنهایت ) ، ستون توصیه ها در جدول به الزام تبدیل می شود. ضخامت مورد نظر در جدول ۳۳۰.۱.۱ ضخیم ترین عضو اندازه گیری شده در اتصال است.
۳۳۰.۱.۲ : متریال هایی که فهرست نشده
الزامات پیش گرم برای این نوع متریال ها بایستی در WPS مشخص شود.
۳۳۰.۱.۳ تائید دما :
الف-دمای پیش گرم باید با استفاده از مداد رنگی نشاندهنده دما ، پیرومترهای ترموکوپل یا سایر وسایل مناسب بررسی شود تا اطمینان حاصل شود که دمای مشخص شده در WPS قبل از جوشکاری حاصل شده و در حین جوشکاری حفظ می شود.
ب-ترموکوپل ها ممکن است بطور موقت مستقیما به قسمت تحت فشار با استفاده از روش تخلیه خازن جوشکاری بدون روش جوشکاری و شرایط عملکرد متصل شوند پس از برداشتن ترموکوپل ها نواحی می بایست بصورت چشمی برای شواهدی از عیوبی که باید تعمیر شوند ، بررسی گردند.
۳۳۰.۱.۴ منطقه پیش گرم
منطقه پیش گرم باید به اندازه حداقل ا اینج آنطرف تر از لبه جوش باشد.
کاهش در دمای پیش گرم و افزایش حداکثر دمای بین پاسی در ASME SEC IX
پاراگراف QW-406.1 : کاهش بیش از ۵۵ درجه سانتیگراد یک متغیر اساسی است . حداقل دما برای جوشکاری باید در WPS مشخص شده باشد. بنابراین با پیش فرض اینکه PQR با دمای پیش گرم ۶۵ درجه سانتیگراد انجام شده باشد ، WPS می تواند تادمای ۱۰ درجه سانتیگراد تصحیح یا بازنگری شود ولی پائین تر از این دما نیاز به صلاحیت مجدد است .
پاراگراف QW-406.3 : افزایش ۵۵ درجه سانتیگراد در حداکثر دمای بین پاسی یک متغیر اساسی تکمیلی است ( زمانیکه به تست ضربه نیاز باشد ) این متغیر زمانیکه یک WPS با PWHT بالاتر از درجه استحاله ی فازی صلاحیت شود یا زمانیکه یک متریال آستنیتی یا P-No.10H بعد از جوشکاری عملیات بازپخت فولاد یا آنیلینگ شود ؛ بکار نمی رود. همانطور که این یک متغیر اساسی تکمیلی است ، لذا فقط زمانیکه تست ضربه نیاز باشد بکار می رود . اگر اینچنین آزمونی ضروری شود این متغیر اساسی تکمیلی نیز فقط برای مواد خاصی در شرایط عملیات حرارتی خاص که در پاراگراف QW-406.3 بیان شده اعمال می شود. با فرض اینکه ماکزیمم دمای بین پاسی برای 260 درجه سانتیگراد انجام شده باشد حداکثر دمای بین پاسی در WPS می تواند تا 315 درجه Revise شود ولی اگر فراتر از 315 درجه سانتیگراد مورد انتظار باشد باید مورد صلاحیت مجدد قرار گیرد.
سیستم های Drain در خطوط بخار TDP-1
3.7.3 Drain lines and drain valve ports shall be sized for the maximum amount of water to be handled under any operating condition. However, they shall never be less than 3 ⁄ 4 in.(19 mm) internal diameter. Drain lines, including the connections for cold reheat and motive steam attemperator systems, shall have an inside diameter of not less than 11 ⁄ 2 in. (38 mm). Care shall be taken not to use nominal pipe or valve sizes without clearly determining that the inside diameter meets this minimum dimension.
3.7.6 Drain pots are required to be used when level control of a drain line is required. Drain pots may also be used to assist gravity drainage for systems with low-pressure differentials. If used, drain pots shall be fabricated from 4 in. (100 mm) or larger diameter pipe for most steam lines except for cold reheat drain pots, which shall be 6 in. (150 mm) or larger in diameter. Drain pots shall be at least 9 in. (230 mm) long but shall not be longer than is required to install level detection equipment. Drain lines and valves shall be sized as discussed earlier in para. 3.7.
3.7.7 The pot and connecting piping shall be fully
insulated.
آماده سازی لبه اتصالات butt weld در ASME B16.9
هنگامیکه t برای فولاد کربنی یا فولاد آلیاژی فریتی کمتر از ۵ میلیمتر و برای فولاد آستنیتی یا آلیاژهای غیر آهنی ۳ میلیمتر است ، اتصالات باید با برش مربعی یا لبه های کمی پخ زده شده پرداخت شوند.( دارای انتهای تخت یا کمی پخ ) اغلب به plain end ( سرِ تخت ) مشهور است.
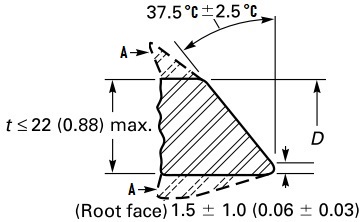
Illustration A – the plain bevel end for ASME B16.9 butt welding fittings.
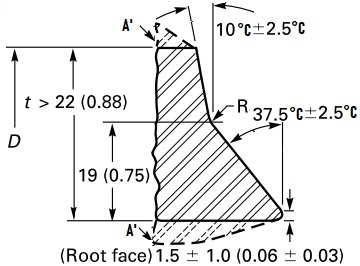
Illustration B – the compound bevel end for ASME B16.9 butt welding fittings.
در تصویر بالا ۱۹ میلیمتر از ضخامت در پائین با پخ ۳۵ تا ۴۰ درجه انجام شده و مابقی بین ۷.۵ تا ۱۲.۵ درجه ( البته در ضخامت فراتر از ۲۲ میلیمتر)
زمانیکه t بین ۵ تا ۲۲ میلیمتر است برای فولاد کربنی یا فولاد آلیاژی فریتی یا بین ۳ تا ۲۲ میلیمتر برای فولادآستنیتی یا آلیاژهای غیر فلزی ، انتهای پخ ساده می بایست طبق تصویر A پرداخت شوند.
وقتی که t بزرگتر از ۲۲ میلیمتر است ، انتهای پخ مرکبی باید طبق آنچه در تصویر B نمایش داده شده پرداخت شود.
علاوه براین ، مگر اینکه توسط خریدار مشخص شود ، تبدیل از bevel جوش به سطح خارجی اتصال و از وجه ریشه ( ریشه جوش : root face ) به سطح داخلی اتصال باید در حداکثر پوشش قرار گیرد،که معمولاً به انتخاب سازنده است . هر دو منطقه A و A در تصویر A و B به عنوان خطوط یا زوایای تبدیل شناخته می شوند.
پخ ها برای ضخامت دیواره ۳ تا ۲۲ میلیمتر در استاندارد ASME B16.25

پخ برای فراتر از ۲۲ میلیمتر
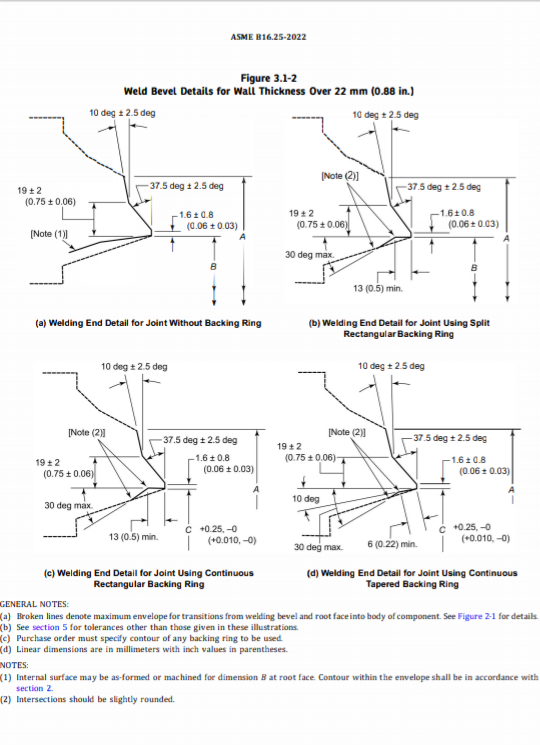
جزئیات پخ جوش برای پاس ریشه GTAW ( ضخامت بالای ۳ تا ۱۰ میلیمتر ) تلورانس ریشه جوش بین ۰.۸ تا ۲.۴ میلیمتر داده شده
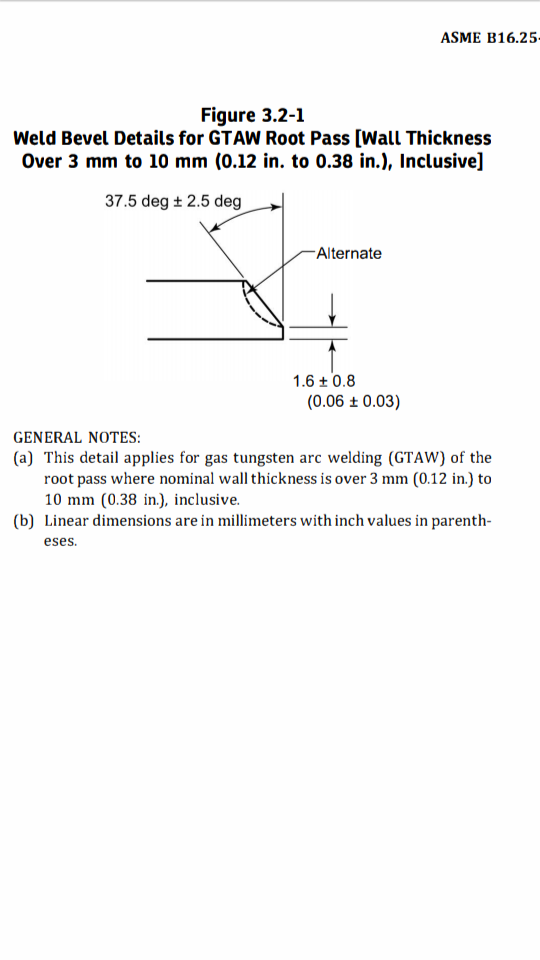
در استاندارد ASME B31.3

شهادت یکی از سرداران سپاه در زینبیه توسط موشک های اسرائیل ( ۱۴۰۲/۱۰/۶ )
این نظامی عالیرتبه سپاه پاسداران در گفتگویی با خبرگزاری تسنیم در این خصوص گفت: «اسرائیل در هفتههای گذشته هم یکی از مقرهایی که سیدرضی موسوی به آنجا تردد داشت را هدف قرار داد، ولی او در آن مکان نبود؛ اما این بار به واسطه جاسوسهایی که داشتند، توانستند مکان دقیق حضورش را شناسایی کنند.»
دیماه ۱۴۰۲ : ( حمله انتحاری پیش از گیت های بازرسی گلزار شهدای کرمان [ مدفن حاج قاسم ] و شهادت بیش از ۸۰ تن )
فرارو :
واکنش کیهان به انفجارهای تروریستی کرمان؛ انتقام با قید فوریت!
کیهان: اینکه انتقام نباید، هیجانی باشد درست. این که باید به موقع و در جای مناسب پاسخ داده شود هم درست. اما گاهی باید کنار این «انتقام»، قید «فوری» را هم گذاشت تا اهرم بازدارندگی، به درستی و کامل عمل کند.
حداکثر ضخامت در لبه جزء طبق ASME 16.25
a-بزرگتر از tmin+4mm یا 1.15mm زمانیکه بر اساس حداقل دیواره سفارش داده شده است.
b- بزرگتر از tmin+4mm یا 1.10 برابر ضخامت اسمی دیواره زمانیکه بر اساس دیواره اسمی سفارش داده شده است . ASME B36.10M و B36.19M را ببینید
حداقل ضخامت , tmin می بایست باید همانطور که در استاندارد یا مشخصات مربوط به قطعه مشخص شده باشد. شکل 2-1 را ببینید

تبصره های ۴ و۵ جدول :
(4) The value of tmin is whichever of the following is applicable:
(a) the minimum ordered wall thickness of the pipe to include pipe that is purchased to a nominal wall thickness with an undertolerance other than 12.5%
(b) 0.875 times the nominal wall thickness of pipe ordered to a pipe schedule wall thickness that has an undertolerance of 12.5%
(c) the minimum ordered wall thickness of the cylindrical welding end of a component or fitting (or the thinner of the two) when the joint is between two components
(5) The maximum thickness at the end of the components is
(a) the greater of tmin + 4 mm (0.16 in.) or 1.15tmin when ordered on a minimum wall basis
(b) the greater of tmin + 4 mm (0.16 in.) or 1.10 times the nominal wall thickness when ordered on a nominal basis (see ASME B36.10 and
ASME 836.19 for a tabulation of nominal wall thicknesses)
عدم هم ترازی مجاز ، بررسی گونیا یا هم ترازی برنچ و تلورانس مجاز دهانه هدر طبق کد B31.3
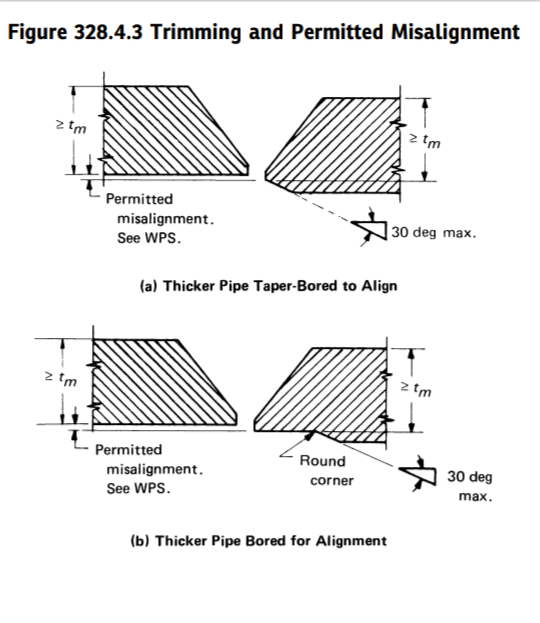
در پاراگراف ۳۲۸.۴.۲ ( آماده سازی لبه ) برای جوش های محیطی به شکل ۳۲۸.۴.۳ ارجاع داده شده.
-اصلاح توسط برش و عدم هم ترازی مجاز
illustration (a) or (b) to correct internal misalignment, such trimming shall not reduce the finished wall thickness below the required minimum wall thickness, tm.
تاکید کرده اینچنین برش های اصلاحی نباید ضخامت دیواره ، از آن حداقل ضخامت ( tm ) که مشخص شده است را کاهش دهد
هنگامی که یک جوش girth ( محیطی ) یا جوش شیاری فارسی بر ( miter ) به اجزایی با ضخامت دیواره نابرابر متصل می شود و یکی بیش از ۳۸.۱ میلیمتر برابر ضخامت دیگری است، آماده سازی لبه باید مطابق با طرح های قابل قبول برای ضخامت دیواره نابرابر در ASME B16.25 باشد.
پاراگراف ۳۲۸.۴.۳ ( Alignment )
c-جوش های اتصال برنچ
۱-اتصالات برنچی که در روی سطح خارجی لوله هدر ( Run ) قرار می گیرند بایستی برای جوش های شیاری که الزامات WPS را رعایت می کنند ، زاویه دار شود . ( تصاویر a و b شکل ۳۲۸.۴.۴ را نگاه کنید )
۲-اتصالات برنچ که از طریق یک دهانه وارد لوله هدرمی شوند باید حداقل تا سطح داخلی لوله در تمام نقاط وارد شوند. ( تصویر c از شکل ۳۲۸.۴.۴ را ببینید ) در غیر اینصورت باید مطابق با ۳۲۸.۴.۳c۱ باشد.

۳-دهانه های هدر برای اتصالات انشعاب نبایستی بیش از ابعاد m داده شده در شکل ۳۲۸.۴.۴ از خط تراز مورد نیاز منحرف شوند ( بیشتر نباشد ) .در هیچ موردی انحرافات شکل دهانه نباید باعث شود که حد تلورانس فاصله ریشه در WPS بیشتر شود.فلز جوش مجاز است در صورت لزوم برای انطباق اضافه شده و دوباره تکمیل یا پرداخت شود.
d-فاصله : دهانه ریشه ( فاصله ریشه ها ) اتصال باید داخل محدوده تلورانس در WPS باشد.

محدوده دمایی خزش طبق ASNE B16.5
The creep range is considered to be attemperatures in excess of 370°C (700°F) for Group 1 materials.
Group 2 materials, the creep range is considered to be attemperatures inexcess of 510°C(950°F)
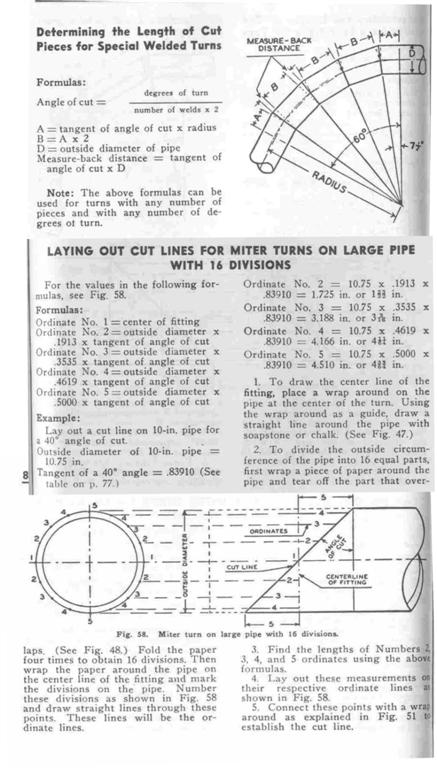
تعیین طول قطعات برش خورده برای تغییر مسیر
دیماه ۱۴۰۲ : ( حمله انتحاری پیش از گیت های بازرسی گلزار شهدای کرمان [ مدفن حاج قاسم ] و شهادت بیش از ۸۰ تن )
لزوم جوش تقویتی برای جوش های اتصالات ساکتی
12.7-جوش های تک پاسه :
جوش های تک پاسه برای فیتینگ تحت فشار ، یا اتصالات فلنجی ، شامل اتصالات نوع slip-on و ساکتی مجاز نیست